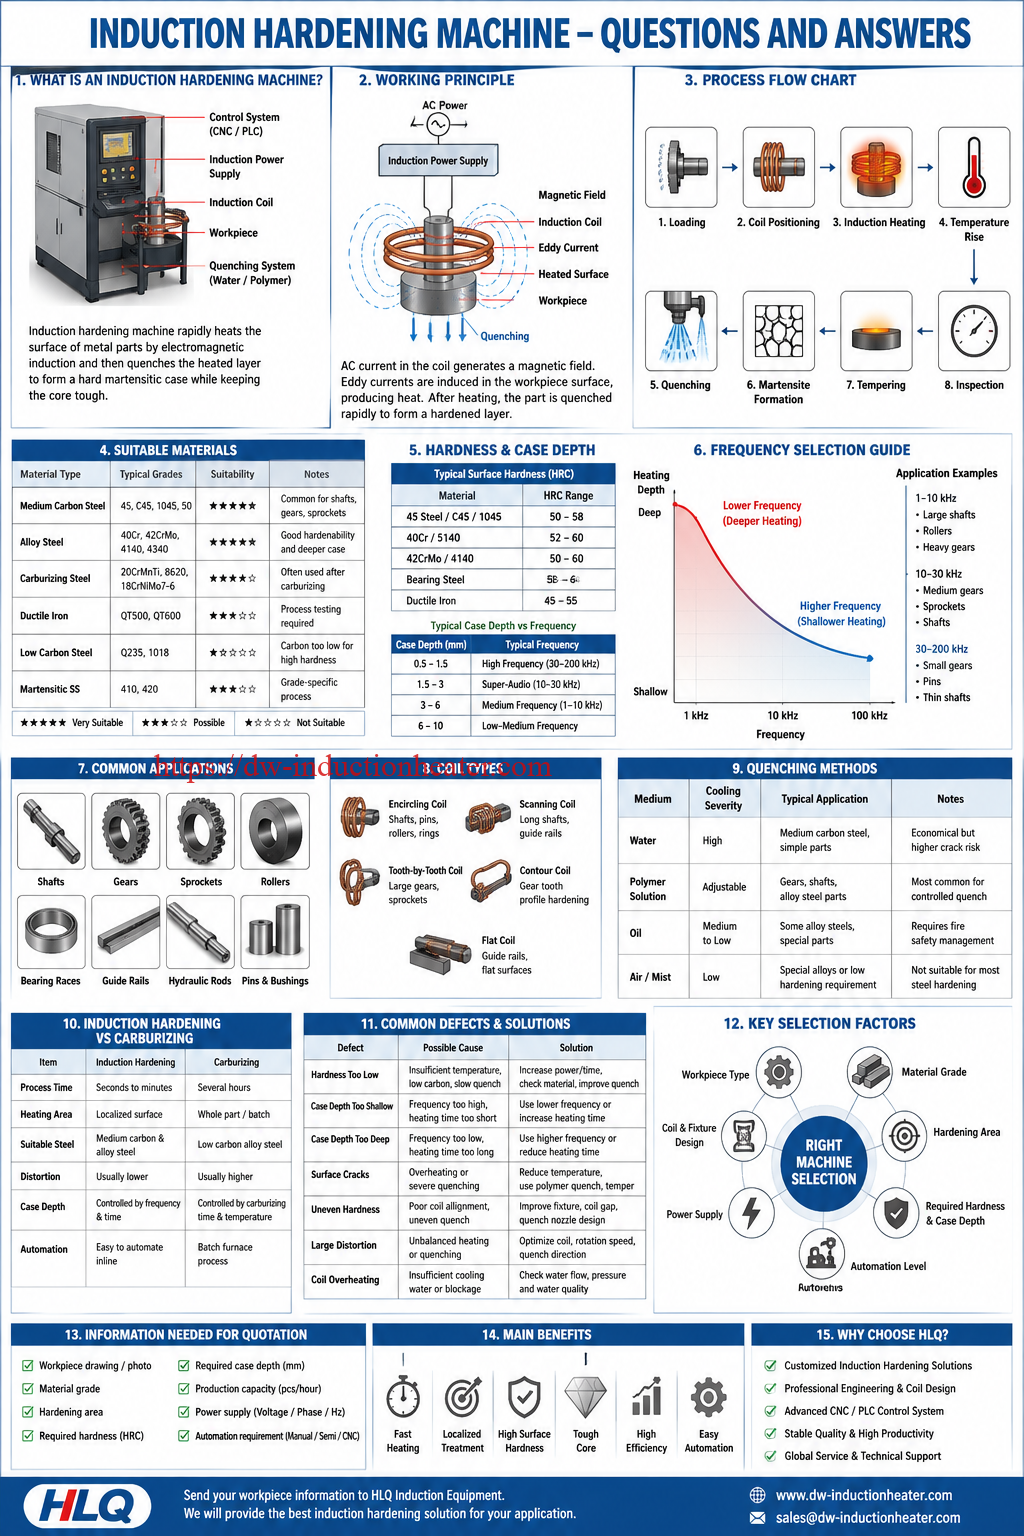
15 FAQ konci ngeunaan Mesin Pengerasan Induksi anu Anjeun Kedah Apal
Mesin pangerasan induksi nyaéta sistem perlakuan panas industri anu dianggo pikeun ngeraskeun permukaan bagian baja sapertos aci, gir, sprocket, pin, roller, balapan bantalan, rel pituduh sareng batang hidrolik. Mesin ieu gancang manaskeun permukaan ku induksi éléktromagnétik teras mareuman lapisan anu dipanaskeun pikeun nyiptakeun wadah martensitik anu teuas bari ngajaga inti tetep awét. Panduan FAQ ieu ngajelaskeun prinsip kerja, bahan anu cocog, rentang karasa, jerona wadah, pilihan frékuénsi, desain koil, metode pangerasan, cacad umum sareng pilihan mesin. Mesin ieu ditulis pikeun insinyur, pembeli, manajer produksi sareng tim pangropéa anu peryogi alat pangerasan permukaan anu tiasa dipercaya.
Daptar eusi
- Jawab Gancang
- 1. Naon Ari Mesin Pangerasan Induksi?
- 2. Kumaha Cara Kerja Mesin Pengerasan Induksi?
- 3. Bagian Naon Anu Tiasa Diolah Ku Pangerasan Induksi?
- 4. Bahan Naon Anu Cocog Pikeun Pangerasan Induksi?
- 5. Naon waé karasana anu tiasa kahontal ku pengerasan induksi?
- 6. Sabaraha Jero Pengerasan Induksi anu Biasana?
- 7. Kumaha Milih Frékuénsi pikeun Pangerasan Induksi?
- 8. Naon Bédana Antara Pangerasan Induksi Frékuénsi Luhur sareng Frékuénsi Sedeng?
- 9. Naon Bédana Antara Pangerasan Induksi sareng Karburasi?
- 10. Kumaha Milih Mesin Pangerasan Induksi?
- 11. Kumparan naon anu dianggo pikeun Pangerasan Induksi?
- 12. Médium Pangurangan Naon Anu Dianggo?
- 13. Naha Bagian Induksi Anu Dikeraskeun Bisa Retak?
- 14. Naon Kauntungan tina Pangerasan Induksi?
- 15. Inpormasi Naon Anu Diperlukeun Pikeun Kutipan?
- Naha Milih Peralatan Induksi HLQ?
Jawab Gancang
Mesin pangerasan induksi nyaéta sistem perlakuan panas permukaan anu nganggo induksi éléktromagnétik pikeun manaskeun ngan ukur luas permukaan anu diperyogikeun tina bagian logam, dituturkeun ku pendinginan gancang pikeun ngabentuk lapisan anu dikeraskeun. Mesin ieu paling saé dianggo pikeun baja karbon sedeng, baja paduan sareng sababaraha bagian beusi cor anu meryogikeun karasa permukaan anu luhur, résistansi kana ngagem sareng kakuatan kacapean bari ngajaga inti anu kuat. Aplikasi umum kalebet aci, gir, sprocket, rol, pin, cincin bantalan, rel pituduh sareng komponén transmisi otomotif atanapi mesin.
1. Naon Ari Mesin Pangerasan Induksi?
Mesin pangerasan induksi nyaéta mesin perlakuan panas khusus anu dianggo pikeun ningkatkeun karasana permukaan komponén logam. Sistem ieu biasana ngawengku catu daya induksi, transformator, koil induksi, sistem gerak CNC atanapi PLC, alat quenching, sistem cai pendingin, ranjang mesin, kabinet kontrol sareng sistem perlindungan kaamanan.
Beda sareng pangerasan dina tungku, anu manaskeun sakumna bagian, pangerasan induksi ngan ukur manaskeun daérah anu dipilih. Pamanasan lokal ieu ngirangan distorsi, ngirangan waktos siklus sareng ningkatkeun efisiensi produksi. Prosés ieu seueur dianggo nalika hiji bagian peryogi permukaan anu keras sareng tahan aus tapi tetep peryogi inti anu awét sareng tahan benturan.
| Komponén Utama | fungsi | Pentingna Téknik |
|---|---|---|
| Catu daya induksi | Ngahasilkeun arus frékuénsi luhur atanapi frékuénsi sedeng | Nangtukeun kakuatan pemanasan, frékuénsi sareng stabilitas prosés |
| coil induksi | Nyiptakeun medan éléktromagnétik di sabudeureun benda kerja | Nangtukeun pola pemanasan sareng efisiensi énergi |
| Sistem pemadaman | Niiskeun permukaan anu dipanaskeun gancang | Ngontrol karasa, jerona wadah sareng résiko retakan |
| Kontrol CNC/PLC | Ngadalikeun gerakan, kakuatan, waktos sareng resep | Ngajamin pangulangan dina produksi |
| Sistem cai tiis | Niiskeun koil, catu daya sareng transformator | Ngajaga alat tina panas teuing |
2. Kumaha Cara Kerja Mesin Pengerasan Induksi?
Mesin ieu jalan ku cara ngalirkeun arus bolak-balik ngaliwatan koil induksi tambaga. Ieu ngahasilkeun médan magnét anu gancang robah. Nalika bagian baja disimpen di jero atanapi caket koil, arus eddy diinduksi dina lapisan permukaan benda kerja. Arus eddy ieu ngahasilkeun panas kusabab résistansi listrik. Saatos permukaan ngahontal suhu pengerasan anu diperyogikeun, bagian éta langsung dipareuman ku cai, larutan polimér atanapi minyak.
Pendinginan anu gancang ngarobah permukaan anu dipanaskeun jadi martensit, anu langkung teuas tibatan struktur aslina. Inti na henteu dipanaskeun sapinuhna, janten tetep langkung teuas sareng langkung ulet.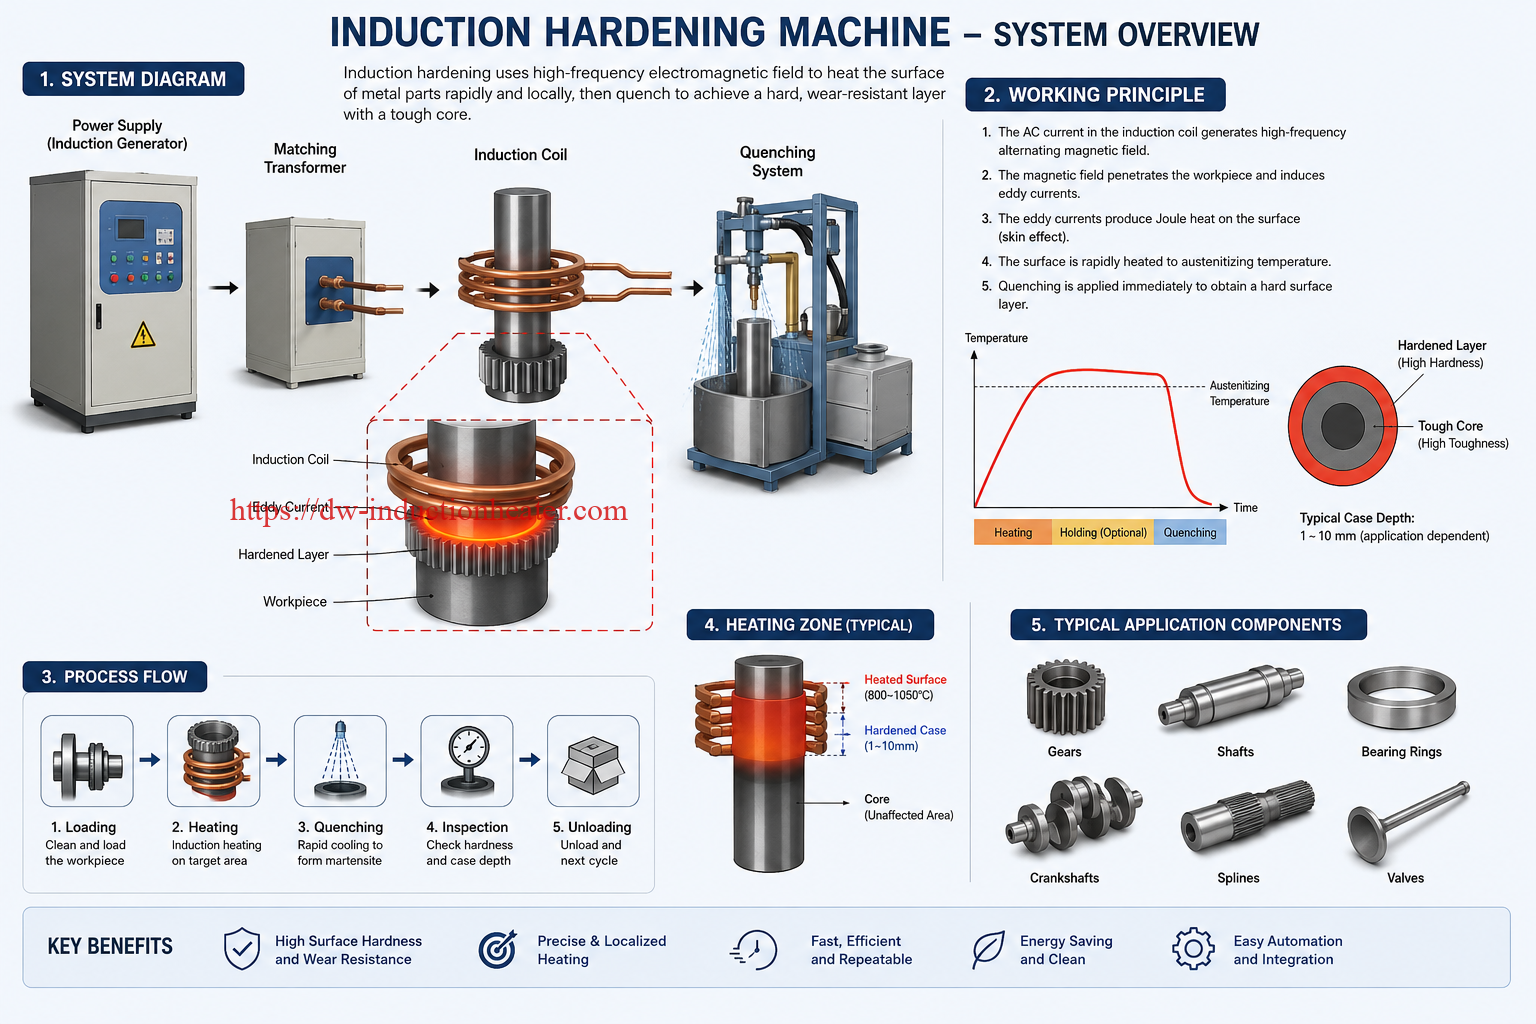
Bagan Alir Prosés Pangerasan Induksi
Beban Benda Kerja → Posisi Koil → Pemanasan Induksi → Naékna Suhu → Panyimpenan Langsung → Pembentukan Martensit → Tempering → Inspeksi Karasa → Inspeksi Jerona Kasus → Persetujuan Akhir
| Tahap Prosés | Aya naon | Parameter Kontrol Konci |
|---|---|---|
| loading | Bagian dijepit dina fixture atanapi spindle mesin | Alignment, runout, gaya clamping |
| kaayaan ngajadikeun panas | Beungeut dipanaskeun ku arus induksi | Daya, frékuénsi, celah koil, waktos pemanasan |
| Ngusir | Lapisan anu dipanaskeun gancang tiis | Laju aliran, tekanan, konsentrasi sedeng |
| Tempering | Karepeutan ngurangan saatos dikeraskeun | Suhu sareng waktos panyimpenan |
| pamariksaan | Karasa sareng jerona wadahna dipariksa | HRC, ECD, mikrostruktur, retakan |
3. Bagian Naon Anu Tiasa Diolah Ku Pangerasan Induksi?
Pangerasan induksi cocog pikeun komponén anu ngalaman gesekan, karusakan, tegangan kontak, beban gulung, beban geser atanapi dampak anu diulang-ulang. Ieu khususna kapaké pikeun bagian anu muter atanapi transmisi.
| Bahan gawe | Daérah Pangerasan Khas | Industri umum |
|---|---|---|
| shafts | Beungeut luar, jurnal, daérah spline | Otomotif, mesin, sistem hidrolik |
| Gears | Sisi huntu, akar huntu, tungtung huntu | Gearbox, reducer, mesin pertambangan |
| Tambak | Profil huntu sareng permukaan kerja | Transmisi ranté, mesin pertanian |
| Rollers | Beungeut silinder luar | Pabrik baja, konveyor, mesin percetakan |
| Balapan ngasuh | Permukaan jalur balap | Produksi bantalan |
| Rel pituduh | Beungeut geser | Pakakas mesin sareng sistem gerakan linier |
| Batang hidrolik | Beungeut luar | Silinder hidrolik sareng mesin konstruksi |
| Pin na bushings | Permukaan kontak sareng ngagem | Excavator, loader, alat-alat pertanian |
4. Bahan Naon Anu Cocog Pikeun Pangerasan Induksi?
Bahan anu pangsaéna pikeun pengerasan induksi nyaéta baja anu ngandung karbon anu cekap pikeun ngabentuk martensit saatos di-quenching. Baja karbon sedeng sareng baja paduan mangrupikeun pilihan anu paling umum. Baja karbon rendah biasana peryogi karburasi atanapi pengayaan karbon sateuacan tiasa dikeraskeun sacara efektif.
| Type bahan | Sasmita has | Kasaluyuan | Catetan |
|---|---|---|---|
| Baja karbon sedeng | 45 baja, C45, 1045, 50 baja | Cocog pisan | Umum pikeun aci, gir sareng sprocket |
| Galunggung baja | 40Cr, 42CrMo, 4140, 4340 | Cocog pisan | Hardenability anu saé sareng jerona wadah anu langkung jero |
| Carburizing baja | 20CrMnTi, 8620, 18CrNiMo7-6 | Cocog sacara kondisional | Sering dianggo saatos karburasi atanapi pikeun prosés gir khusus |
| Beusi beusi | QT500, QT600, beusi cor nodular | mungkin | Meryogikeun uji prosés pikeun nyegah retakan |
| Baja karbon handap | Q235, 1018, baja hampang | Teu idéal sacara langsung | Kandungan karbon biasana handap teuing pikeun karasana anu luhur |
| stainless steel Martensit | 410, 420 sareng kelas anu sami | Aplikasi husus | Meryogikeun desain prosés anu khusus pikeun kelas |
5. Naon waé karasana anu tiasa kahontal ku pengerasan induksi?
Karasa ahir gumantung kana tingkat bahan, eusi karbon, suhu pemanasan, kecepatan quenching sareng prosés tempering. Pikeun seueur baja karbon sedeng sareng paduan, pengerasan induksi biasana tiasa ngahontal sakitar HRC 50–62 dina permukaan. Karasa anu langkung luhur tiasa dilakukeun pikeun sababaraha baja karbon tinggi, tapi résiko retakan ogé ningkat.
| material | Karasa Beungeut Khas Saatos Pangerasan Induksi | Aplikasi umum |
|---|---|---|
| Baja 45 / C45 / 1045 | HRC 50–58 | Poros, sprocket, pin |
| 40Cr / 5140 | HRC 52–60 | Gir, aci, bagian transmisi |
| 42CrMo / 4140 | HRC 50–60 | Poros, rol, gir tugas beurat |
| Baja bantalan | HRC 58–64 | Balapan bantalan sareng bagian presisi |
| Beusi beusi | HRC 45–55 | Rol, bagian pituduh, permukaan anu ruksak |
6. Sabaraha Jero Pengerasan Induksi anu Biasana?
Jero pengerasan induksi , disebut ogé jerona wadah atanapi jerona pengerasan efektif, gumantung utamina kana frékuénsi, kapadetan daya, waktos pemanasan, bahan sareng kaayaan quenching. Frékuénsi anu langkung luhur ngahasilkeun pemanasan anu langkung déét, sedengkeun frékuénsi anu langkung handap nyayogikeun pemanasan anu langkung jero.
| Jero Kasus anu Dipikabutuh | Rentang Frékuénsi has | Benda Kerja Khas |
|---|---|---|
| 0.5-1.5 mm | Frékuénsi tinggi | Pin leutik, aci leutik, gir hampang |
| 1.5-3 mm | Frékuénsi super-audio | Gir, sprocket, aci sedeng |
| 3-6 mm | Frékuénsi sedeng | Poros badag, rol, gir beurat |
| 6-10 mm | Frékuénsi handap-sedeng | Rol ageung, bagian tambang, aci ageung |
7. Kumaha Milih Frékuénsi pikeun Pangerasan Induksi?
Pilihan frékuénsi mangrupikeun salah sahiji kaputusan anu paling penting dina pengerasan induksi. Éta mangaruhan jerona pemanasan, distribusi énergi sareng jerona kasus ahir. Sacara umum, pengerasan déét meryogikeun frékuénsi anu langkung luhur, sedengkeun pengerasan anu langkung jero meryogikeun frékuénsi anu langkung handap.
| Jenis Frékuénsi | Rentang has | Karakteristik Pemanasan | Aplikasi pangalusna |
|---|---|---|---|
| Frékuénsi tinggi | 30–200 kHz | Pemanasan permukaan déét | Gir leutik, pin, aci ipis, bagian presisi |
| Frékuénsi super-audio | 10–30 kHz | Jero permukaan sedeng | Poros, gir, sprocket sedeng |
| Frékuénsi sedeng | 1–10 kHz | Penetrasi pemanasan anu langkung jero | Poros ageung, rol, gir tugas beurat |
| frékuénsi dual | Kombinasi frékuénsi handap sareng luhur | Ningkatkeun pemanasan kontur | Sisi huntu gir sareng pengerasan akar |
 8. Naon Bédana Antara Pangerasan Induksi Frékuénsi Luhur sareng Frékuénsi Sedeng?
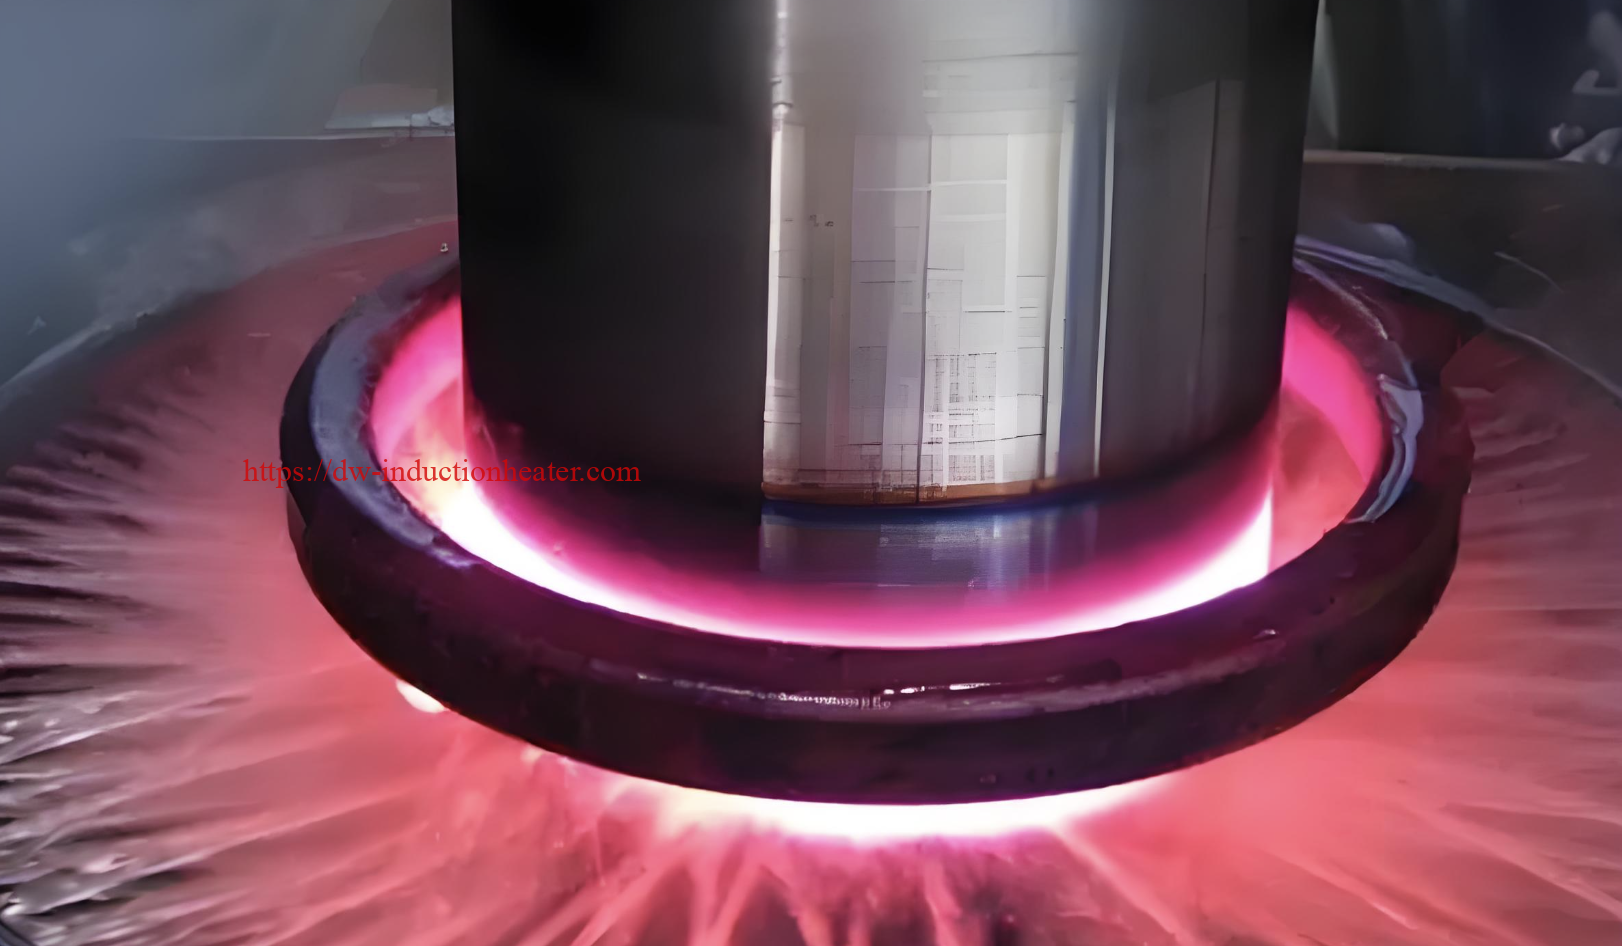
Pangerasan induksi frékuénsi luhur ngonsentrasikeun panas caket permukaan sareng cocog pikeun bagian anu langkung alit atanapi pangerasan déét. Pangerasan induksi frékuénsi sedeng nyayogikeun penetrasi panas anu langkung jero sareng langkung saé pikeun bagian anu langkung ageung sareng jerona wadah anu langkung jero.
| barang | Pengerasan Induksi Frékuénsi Tinggi | Pangerasan Induksi Frékuénsi Sedeng |
|---|---|---|
| Jero pemanasan | deet | Langkung jero |
| Frékuénsi has | 30–200 kHz | 1–10 kHz |
| pangalusna keur | Bagian leutik, lapisan permukaan ipis, komponén presisi | Poros badag, rol, gir beurat, jerona wadah anu jero |
| Sarat kakuatan | Handap ka sedeng | Sedeng ka luhur |
| Jenis mesin umum | Mesin pangerasan frékuénsi luhur | Mesin pangerasan frékuénsi sedeng |
9. Naon Bédana Antara Pangerasan Induksi sareng Karburasi?
Pangerasan induksi sacara langsung manaskeun sareng ngaleutikan permukaan bagian baja. Ieu meryogikeun karbon anu cekap dina bahan dasar pikeun ngabentuk martensit. Karburisasi nambihan karbon kana permukaan baja karbon rendah sateuacan dileutikan. Pangerasan induksi langkung gancang sareng langkung terlokalisasi, sedengkeun karburisasi cocog pikeun baja paduan karbon rendah anu meryogikeun wadah anu beunghar karbon.
| Babandingan Item | induksi Hardening | Ngukir |
|---|---|---|
| Waktos prosés | Detik ka menit | Sababaraha jam |
| Wewengkon pemanasan | Luas permukaan lokal | Sakabéh bagian atanapi bets |
| Baja anu cocog | Baja karbon sedeng sareng baja paduan | Baja paduan karbon rendah |
| Panyimpangan | Biasana handap | Biasana leuwih luhur |
| Jero kasus | Dikontrol ku frékuénsi sareng waktos pemanasan | Dikontrol ku waktos sareng suhu karburasi |
| Modeu produksi | Gampang diotomatisasi sacara online | Prosés tungku batch |
10. Kumaha Milih Mesin Pangerasan Induksi?
Pikeun milih mesin pengerasan induksi anu pas, anu mésér kedah nangtukeun benda kerja, bahan, daérah anu dikeraskeun, karasa anu diperyogikeun, jerona wadah anu diperyogikeun, kuantitas produksi sareng tingkat otomatisasi. Mesin henteu kedah dipilih ngan ukur ku kakuatan. Desain koil, akurasi fixture sareng sistem quenching sami pentingna.
| Faktor Pilihan | Kunaon eta Perkara | conto |
|---|---|---|
| Jenis benda kerja | Nangtukeun struktur mesin sareng perlengkapanna | Poros, gir, rol, sproket, cincin bantalan |
| kelas bahan | Nangtukeun kakerasan sareng résiko retakan | 45 baja, 40Cr, 42CrMo, 4140 |
| Daérah pengerasan | Nangtukeun desain koil | Beungeut luar, huntu, spline, raceway |
| Karasa anu diperyogikeun | Nangtukeun prosés pemanasan sareng pendinginan | HRC 50–60 |
| Jero kasus anu dibutuhkeun | Nangtukeun pilihan frékuénsi | 1.5mm, 3mm, 5mm |
| kapasitas produksi | Nangtukeun tingkat automation | 10 pcs/jam, 100 pcs/jam |
| Catu daya anu sayogi | Nangtukeun desain listrik | 380V, 415V, 440V, 480V, 3 fase |
11. Kumparan naon anu dianggo pikeun Pangerasan Induksi?
Kumparan induksi dirancang dumasar kana bentuk benda kerja sareng daérah pengerasan. Poros tiasa nganggo kumparan anu ngurilingan. Gir tiasa nganggo kumparan anu ngurilingan, induktor huntu-demi-huntu atanapi kumparan kontur. Rel pituduh datar tiasa nganggo kumparan scanning. Desain kumparan sacara langsung mangaruhan keseragaman pemanasan, jerona wadah sareng efisiensi énergi.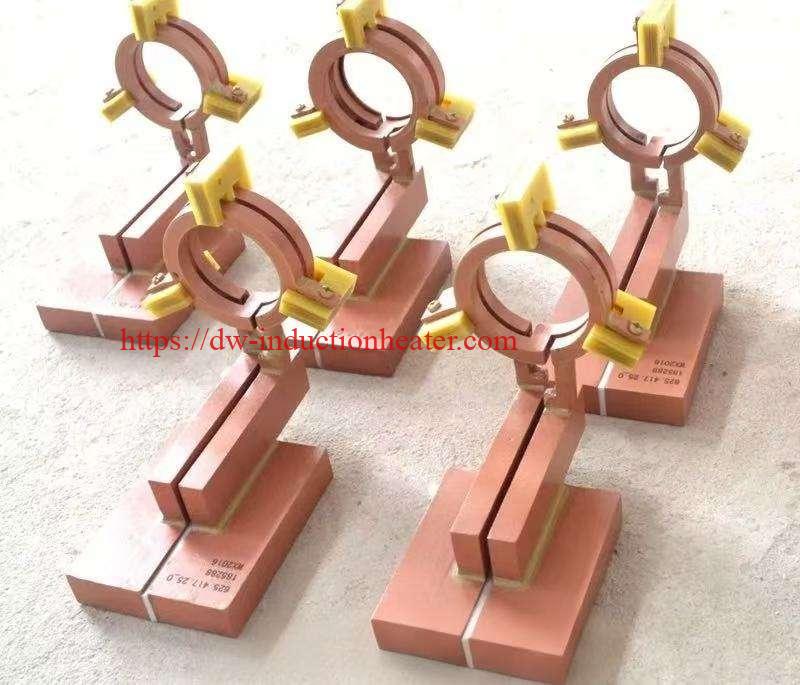
| Jenis Coil | Aplikasi pangalusna | Catetan Desain |
|---|---|---|
| Koil nu ngurilingan | Poros, pin, rol, cincin | Pemanasan seragam di sakitar bagian silinder |
| Koil pamindaian | Poros panjang, rel pituduh, batang hidrolik | Ngalir sapanjang panjang pengerasan |
| Koil huntu-demi-huntu | Gir sareng sprocket ageung | Ngamanaskeun hiji huntu atawa celah huntu dina hiji waktu |
| Koil kontur | Pangerasan profil huntu gir | Dirancang pikeun nuturkeun daérah sisi huntu sareng akar |
| Koil datar | Rel pituduh sareng permukaan datar | Dianggo pikeun pengerasan permukaan lokal |
12. Médium Pangurangan Naon Anu Dianggo?
Médium quenching kedah niiskeun permukaan anu dipanaskeun cekap gancang pikeun ngabentuk martensit tapi henteu agrésif teuing anu nyababkeun retakan. Cai gancang sareng ekonomis, sedengkeun larutan polimér masihan tingkat pendinginan anu tiasa disaluyukeun. Minyak tiasa dianggo pikeun sababaraha bahan anu sénsitip kana retakan tapi kirang umum dina sistem pengerasan induksi otomatis modéren.
| Sedeng Quenching | Parahna Pendinginan | Aplikasi has | Catetan |
|---|---|---|---|
| cai | luhur | Baja karbon sedeng, bagian basajan | Ékonomi tapi résiko retakan langkung luhur |
| Larutan polimér | bisa diatur | Gir, aci, bagian baja paduan | Umum pikeun quenching anu dikontrol |
| minyak | Sedeng ka handap | Sababaraha baja paduan sareng bagian khusus | Meryogikeun manajemen kaamanan seuneu |
| Hawa atawa halimun | saeutik | Paduan khusus atanapi sarat pengerasan anu handap | Teu cocog pikeun kalolobaan pengerasan baja |
13. Naha Bagian Induksi Anu Dikeraskeun Bisa Retak?
Retakan biasana disababkeun ku setrés termal anu kaleuleuwihi, quenching anu parah teuing, panas teuing, komposisi baja anu teu cocog, juru anu seukeut, desain bagian anu goréng atanapi parameter prosés anu salah. Akar gir, jalur konci, bahu sareng transisi anu seukeut mangrupikeun daérah anu sénsitip kana retakan.
| Panyabab Retakan | Gejala has | Solusi rékayasa |
|---|---|---|
| Panas | Serat kasar, permukaan kaduruk, lapisan rapuh | Ngurangan daya atanapi waktos pemanasan; ningkatkeun kontrol suhu |
| Panyiraman anu parah | Retakan permukaan saatos tiis | Anggo polimér anu ngaleutikan sareng ngirangan parahna pendinginan |
| juru seukeut | Retakan dina alur konci, akar, atawa bahu | Ningkatkeun radius fillet sareng optimalkeun posisi coil |
| Bahan anu salah | Karasana teu stabil atawa retakan | Pastikeun kelas baja sareng perlakuan panas sateuacanna |
| Pemanasan henteu rata | Retakan sareng distorsi lokal | Ningkatkeun desain koil sareng panyelarasan fixture |
14. Naon Kauntungan tina Pangerasan Induksi?
Pangerasan induksi nyadiakeun waktos siklus anu gancang, pemanasan lokal, efisiensi énergi anu saé, distorsi anu langkung handap, pangulangan anu luhur sareng otomatisasi anu gampang. Ieu khususna berharga pikeun produksi massal gir, aci, rol sareng komponén transmisi.
| kauntungan | Téknik Harti | Kauntungan Pembeli |
|---|---|---|
| pemanasan gancang | Beungeut ngahontal suhu anu mengeras dina sababaraha detik | Produktivitas anu leuwih luhur |
| Perawatan lokal | Ngan daérah anu diperyogikeun anu dipanaskeun | Distorsi anu langkung handap sareng kirang runtah énergi |
| Karasa luhur | Lapisan permukaan martensitik kabentuk | Hadé lalawanan maké |
| Inti tangguh | Inti na teu acan dikeraskeun sapinuhna | Résistansi dampak hadé |
| Otomatisasi anu gampang | CNC/PLC ngadalikeun prosés resep | Kualitas anu stabil sareng biaya tenaga kerja anu langkung handap |
| Prosés beresih | Teu aya seuneu muka atanapi atmosfir tungku pikeun seueur aplikasi | Lingkungan bengkel anu langkung saé |
| kabisaulangan | Kakuatan, waktos, gerakan sareng quench dikontrol | Kualitas angkatan anu konsisten |
15. Inpormasi Naon Anu Diperlukeun Pikeun Kutipan Mesin Pengerasan Induksi?
Pikeun meunangkeun kutipan anu akurat, supplier peryogi inpormasi téknis anu cekap pikeun milih kakuatan, frékuénsi, jinis koil, struktur mesin, sistem quenching sareng tingkat otomatisasi. Gambar atanapi poto benda kerja disarankeun pisan.
| Inpormasi anu diperyogikeun | conto | Naha Éta Diperlukeun |
|---|---|---|
| Ngaran benda kerja | Gir, aci, rol, sproket, cincin bantalan | Nangtukeun jinis mesin |
| kelas bahan | 45 baja, 40Cr, 42CrMo, 4140 | Nangtukeun karasa sareng prosés quenching |
| Gambar atanapi dimensi | Diaméter, panjang, modul huntu, lébar | Nangtukeun desain koil sareng fixture |
| Daérah pengerasan | Beungeut, huntu, spline, jurnal, raceway | Nangtukeun pola pemanasan |
| Karasa anu diperyogikeun | HRC 50–60 | Nangtukeun target prosés |
| Jero kasus anu dibutuhkeun | 1.5mm, 3mm, 5mm | Nangtukeun pilihan frékuénsi |
| kapasitas produksi | Potongan per jam atanapi potongan per dinten | Nangtukeun tingkat automation |
| catu daya | 380V / 415V / 440V / 480V, 3 fase | Nangtukeun desain listrik |
| Sarat otomatisasi | Manual, semi-otomatis, CNC otomatis | Nangtukeun konfigurasi mesin |
Masalah Umum sareng Solusi pikeun Mesin Pengerasan Induksi
| masalah | Bisa Nyababkeun | leyuran |
|---|---|---|
| Karasa teuing handap | Suhu teu cekap, bahan karbon rendah, quenching laun | Ningkatkeun kakuatan atanapi waktos; pariksa bahan; ningkatkeun aliran quench |
| Jerona kasus teuing dangkal | Frékuénsi teuing luhur atanapi waktos pemanasan pondok teuing | Anggo frékuénsi anu langkung handap atanapi tambahkeun waktos pemanasan |
| Jero kasusna jero teuing | Frékuénsi teuing handap atanapi waktos pemanasan teuing lami | Anggo frékuénsi anu langkung luhur atanapi ngirangan waktos pemanasan |
| Beungeut retakan | Panas teuing atanapi quenching anu parah | Turunkeun suhu, anggo polimér quench sareng temper saatos pengerasan |
| Teu rata teu karasa | Susunan koil anu goréng, limpasan atanapi semprotan anu henteu rata | Ningkatkeun desain fixture, coil gap sareng quench nozzle |
| Distorsi ageung | Pemanasan atanapi quenching anu teu saimbang | Optimalkeun koil, kecepatan puteran sareng arah quench |
| Coil overheating | Cai pendingin anu teu cekap atanapi kerak anu tersumbat | Pariksa aliran cai, tekanan sareng kualitas cai |
Tabel Pilihan Modél anu Disarankeun
| aplikasi | material | Daya anu Disarankeun | prekuensi | mesin Tipe |
|---|---|---|---|---|
| Pangerasan pin leutik | 45 baja, 40Cr | 30–80 kW | 30–100 kHz | Mesin pangerasan frékuénsi luhur |
| Pangerasan gir leutik | 1045, 40Cr, 4140 | 50–150 kW | 20–80 kHz | Mesin panguat gir |
| Pangerasan permukaan aci | 45 baja, 40Cr, 42CrMo | 80–300 kW | 5–30 kHz | Scanner pangerasan aci CNC |
| Pangerasan rol ageung | 42CrMo, 4140, baja paduan | 200–600 kW | 1–10 kHz | Mesin pangerasan frékuénsi sedeng |
| Panguatan balapan bantalan | Baja bantalan | 100–400 kW | 5–50 kHz | Mesin pengerasan rotary |
| Pangerasan huntu gir ageung | 42CrMo, 34CrNiMo6 | 160–800 kW | 1–15 kHz | Mesin panguat gir huntu-demi-huntu |
Naha Milih Peralatan Induksi HLQ?
Peralatan Induksi HLQ nyayogikeun mesin pengerasan induksi anu berorientasi rékayasa pikeun aci, gir, sprocket, pin, roller, balapan bantalan, rel pituduh sareng bagian logam khusus. Tinimbang ngan ukur nyarankeun kakuatan mesin, HLQ ngabantosan para nasabah meunteun prosés pengerasan lengkep, kalebet tingkat bahan, jerona wadah, target karasa, pilihan frékuénsi, desain koil, struktur fixture, metode quenching, sistem pendingin sareng tingkat otomatisasi.
| Kamampuh HLQ | Niley Palanggan |
|---|---|
| Desain mesin pengerasan induksi khusus | Struktur mesin tiasa cocog sareng aci, gir, rol, sprocket sareng bagian khusus |
| Pilihan kakuatan sareng frékuénsi | Ngabantosan ngahontal jerona wadah sareng efisiensi pemanasan anu leres |
| Téknik kumparan induksi | Ningkatkeun keseragaman pemanasan sareng kualitas pengerasan |
| Sistem kontrol CNC/PLC | Ngarojong produksi anu tiasa diulang sareng manajemen resep |
| Sistem quenching terpadu | Ngontrol karasana, distorsi sareng résiko retakan |
| rojongan rékayasa | Ngabantosan konsumén ngaoptimalkeun waktos pemanasan, prosés quenching sareng pamariksaan |
kacindekan
Mesin panguat induksi mangrupikeun salah sahiji solusi anu paling efisien pikeun ningkatkeun karasa permukaan, résistansi aus, sareng umur jasa komponén baja. Mesin ieu khususna cocog pikeun gir, aci, sprocket, roller, pin, rel pituduh, sareng balapan bantalan. Pikeun milih mesin anu leres, pembeli kedah mertimbangkeun bahan, ukuran bagian, karasa anu diperyogikeun, jerona wadah, kapasitas produksi, desain koil, sistem quenching, sareng sarat otomatisasi. Pikeun hasil anu pangsaéna, mesin panguat induksi kedah dirancang salaku sistem prosés anu lengkep, sanés ngan ukur salaku catu daya.