
Studi Kasus: Ngaleupaskeun Lapisan Epoksi 3mm tina Baja Nganggo Pemanas Induksi RPR 30kW
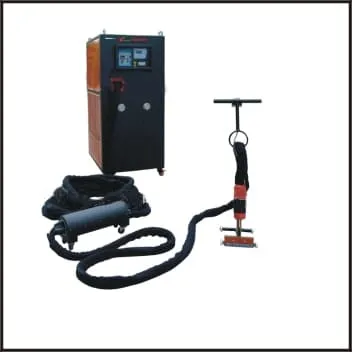
Jawaban Gancang Studi Kasus: Dina kasus rékayasa anu representatif ieu, lapisan époksi industri kandel 3 mm anu dihijikeun kana pelat karbon-baja 10 mm dicabut nganggo pemanas induksi RPR 30 kW. Prosés anu dioptimalkeun nganggo kaluaran generator sakitar 75–80%, scanning anu dikontrol sakitar 0.6–0.7 m/mnt, sareng jandela suhu antarmuka baja/lapisan target sakitar 200–230°C. Dina kaayaan kerja anu dimodelkeun, laju panyabutan bersih praktis sakitar 3.5–4.0 m²/jam, kalayan kaseueuran époksi misah dina lambaran ageung tinimbang ditumbuk.
Ngaleungitkeun lapisan époksi industri 3 mm tina baja karbon tiasa hésé pisan. Lapisanna cukup kandel pikeun ngajantenkeun panggilingan laun, tapi cukup kuat pikeun ngabeungkeut sahingga kerok konvensional waé henteu épéktip.
Studi kasus ieu nalungtik strategi anu béda: ngagunakeun pemanas induksi RPR 30kW pikeun ngahasilkeun panas anu dikontrol di jero substrat baja sareng ngaleuleuskeun beungkeut époksi-ka-baja ti handap.
Tujuan tina tés ieu sanés ngan saukur pikeun nangtukeun naha induksi tiasa miceun palapis. Patarosan rékayasa anu langkung penting nyaéta:
Kombinasi kakuatan, géométri koil, kecepatan scanning, sareng suhu antarmuka naon anu masihan disbonding anu tiasa diandelkeun tanpa kedah ngaleuleuskeun baja atanapi ngarusak époksi?
Mékanisme ieu dumasar kana prinsip dasar pemanasan induksi éléktromagnétik : arus bolak-balik dina koil induksi ngahasilkeun médan magnét, anu ngainduksi arus listrik dina substrat baja konduktif sareng ngahasilkeun panas lokal.

1. Tangtangan Téknik
Skenario uji ieu ngagambarkeun masalah pangropéa umum anu kapanggih dina tanki panyimpenan, struktur lepas pantai, peralatan prosés, sareng industri baja beurat.
Baja éta parantos dijaga ku sistem epoksi multi-komponén kalayan ketebalan pilem garing sakabéhna sakitar 3 mm.
Saatos dianggo salami lami, palapisna kedah dicabut sateuacan dipariksa sareng dilapis deui.
Tujuan proyékna nyaéta:
- Cabut lapisan époksi bulk tanpa serangan mékanis anu agrésif kana baja.
- Minimalkeun konsumsi média abrasif.
- Ngurangan runtah sekundér.
- Tangtukeun naha sistem 30 kW nawiskeun kapasitas termal anu cekap.
- Jieun jandela operasi anu stabil pikeun pamindaian nganggo genggam.
- Hindarkeun paparan termal anu teu perlu kana substrat.
- Jieun fragmen lapisan anu cukup ageung supados gampang dikumpulkeun.
2. Kaayaan Benda Kerja sareng Lapisan
| parameter | Nilai Kasus Perwakilan | Pentingna Téknik |
|---|---|---|
| substrat | baja karbon | Kopling éléktromagnétik anu luhur ngajantenkeun baja feromagnetik cocog pisan pikeun pemanasan induksi. |
| Kandel baja | 10 mm | Nangtukeun massa termal sareng réspon pemanasan. |
| lapisan wulu | Sistem epoksi industri | Palapis termoset anu meryogikeun peupeusan antarmuka tinimbang lebur. |
| Kandel Lapisan Total | Kira-kira. 3.0 mm | Langkung kandel tibatan cet hiasan konvensional. |
| Géométri Permukaan | Piring datar | Ngamungkinkeun panggunaan sirah induksi anu datar sareng lega. |
| Suhu Baja Awal | Kira-kira. 25°C | Dianggo salaku dasar pikeun pangwangunan prosés. |
| Daérah Uji | Bagian representatif 1 m² | Ngamungkinkeun babandingan sét parameter anu tiasa diulang. |
| Tujuan Ngaleungitkeun | Pelepasan lapisan massal | Profil permukaan ahir dianggap salaku tahapan persiapan anu misah. |
3. Naha Pemanas Induksi RPR 30kW Dipilih
Sistem anu langkung ageung 60 kW sacara téoritis tiasa nyayogikeun langkung seueur panas, tapi daya maksimum anu sayogi sanés tujuan utama dina kasus ieu.
Tim rékayasa hoyong nangtukeun naha pemanas panyabutan lapisan induksi RPR 30kW anu langkung kompak tiasa ngahasilkeun kaayaan ngaleupaskeun ikatan termal anu stabil pikeun pelat baja ketebalan sedeng anu ngagaduhan lapisan époksi 3 mm.
Ieu penting sabab alat anu ukuranana ageung tiasa nyababkeun kalemahan:
- Biaya modal anu langkung luhur
- Peralatan anu langkung beurat
- Sarat infrastruktur listrik anu langkung ageung
- Résiko anu langkung luhur tina nerapkeun panas anu kaleuleuwihi upami kontrol scanning goréng
- Teu aya paningkatan produktivitas anu proporsional nalika kerok manual janten halangan prosés
Konfigurasi Peralatan Réferénsi DWS-30P
| parameter | Spésifikasi Réferénsi DWS-30P |
|---|---|
| Daya Input Maksimum | 30 kW |
| kaluaran Frékuénsi | 20–50 kHz |
| Pasokan Input | 380 V, 3 Fase, 50/60 Hz |
| Kisaran Kisaran Ayeuna | Kira-kira 6–54 A |
| Kabel Jarak Jauh | Konfigurasi 20 m / 40 m sayogi |
| Sarat cooling | Pendinginan cai industri |
| Disarankeun Aplikasi | Ngaleungitkeun cet, epoksi, karét sareng lapisan anu kabeungkeut sanésna tina baja konduktif |

4. Naha Epoksi 3mm Mangrupikeun Aplikasi Induksi Anu Menarik
Lapisan époksi 3 mm aya dina jandela prosés anu pikaresepeun.
Ieu palapis téh cukup kandel sahingga pikeun ngagiling sagemblengna bisa merlukeun tanaga gawé jeung konsumsi bahan abrasif anu loba, tapi teu pati kandel sahingga palapisna sorangan bisa nyadiakeun insulasi termal anu ekstrim.
Induksi nyingkahan nyobian manaskeun sakumna lapisan epoksi sacara seragam.
Gantina, baja di handapeun lapisan dipanaskeun. Énergi termal ngahontal antarmuka baja/époksi, dimana ékspansi termal diferensial sareng parobahan kakuatan perekat tiasa ngirangan beungkeutan.
Ku kituna tujuanana nyaéta:
Panaskeun antarmuka cukup pikeun ngaleupaskeun ikatan, tapi ulah leuwih ti anu diperyogikeun.
5. Pangwangunan Prosés: Néangan Jandéla Suhu anu Leres
Panemuan anu paling penting nyaéta yén suhu maksimum sanés hal anu sami sareng kualitas prosés maksimum.
Opat jandéla prosés dievaluasi sacara konseptual salami pamekaran parameter.
| pangadilan | Setélan Generator | scanning Speed | Perkiraan Suhu Antarmuka | Paripolah Palapis | taksiran |
|---|---|---|---|---|---|
| A | 55 – 60% | 0.85–0.95 m/mnt | 150-175 ° C | Ngangkat sacara lokal, daérah anu penting tetep napel | Input panas anu teu cekap |
| B | 65 – 70% | 0.70–0.80 m/mnt | 180-205 ° C | Ngangkat sisi anu saé, miceun lambaran parsial | Bisa dipaké tapi teu konsisten |
| C | 75 – 80% | 0.60–0.70 m/mnt | 200-230 ° C | Lambaran ageung dileupaskeun ku gaya gesekan sedeng | Jandéla prosés anu dipikaresep |
| D | 90 – 100% | 0.40–0.50 m/mnt | 250°C+ | Pelepasan anu gancang pisan tapi haseupna ningkat, degradasi epoksi lokal sareng pemanasan baja anu teu perlu | Input termal anu kaleuleuwihi |
Penting: Rentang suhu ieu mangrupikeun nilai pamekaran prosés anu ngawakilan tinimbang suhu panyabutan époksi universal. Suhu pelepasan anu saleresna bénten-bénten gumantung kana kimia résin, sistem primer, kakuatan adhesi, ketebalan substrat sareng umur palapis.
Naha Uji Coba C Dipilih
Uji Coba C nyiptakeun kasaimbangan anu pangsaéna antara tilu sarat anu saling bersaing:
- Suhu antarmuka anu cekap pikeun megatkeun adhesi.
- Kagancangan scan anu cekap pikeun ngahontal produktivitas anu mangpaat sacara komersil.
- Paparan termal anu teu perlu kana baja sareng palapisna terbatas.
Ieu ngagambarkeun prinsip konci tina pangupasan sareng panyabutan palapis induksi : prosésna kedah dioptimalkeun di sakitar ambang pamisahan, sanés di sakitar suhu pangluhurna anu tiasa dihasilkeun ku mesin.
6. Desain Hulu sareng Koil Pemanas
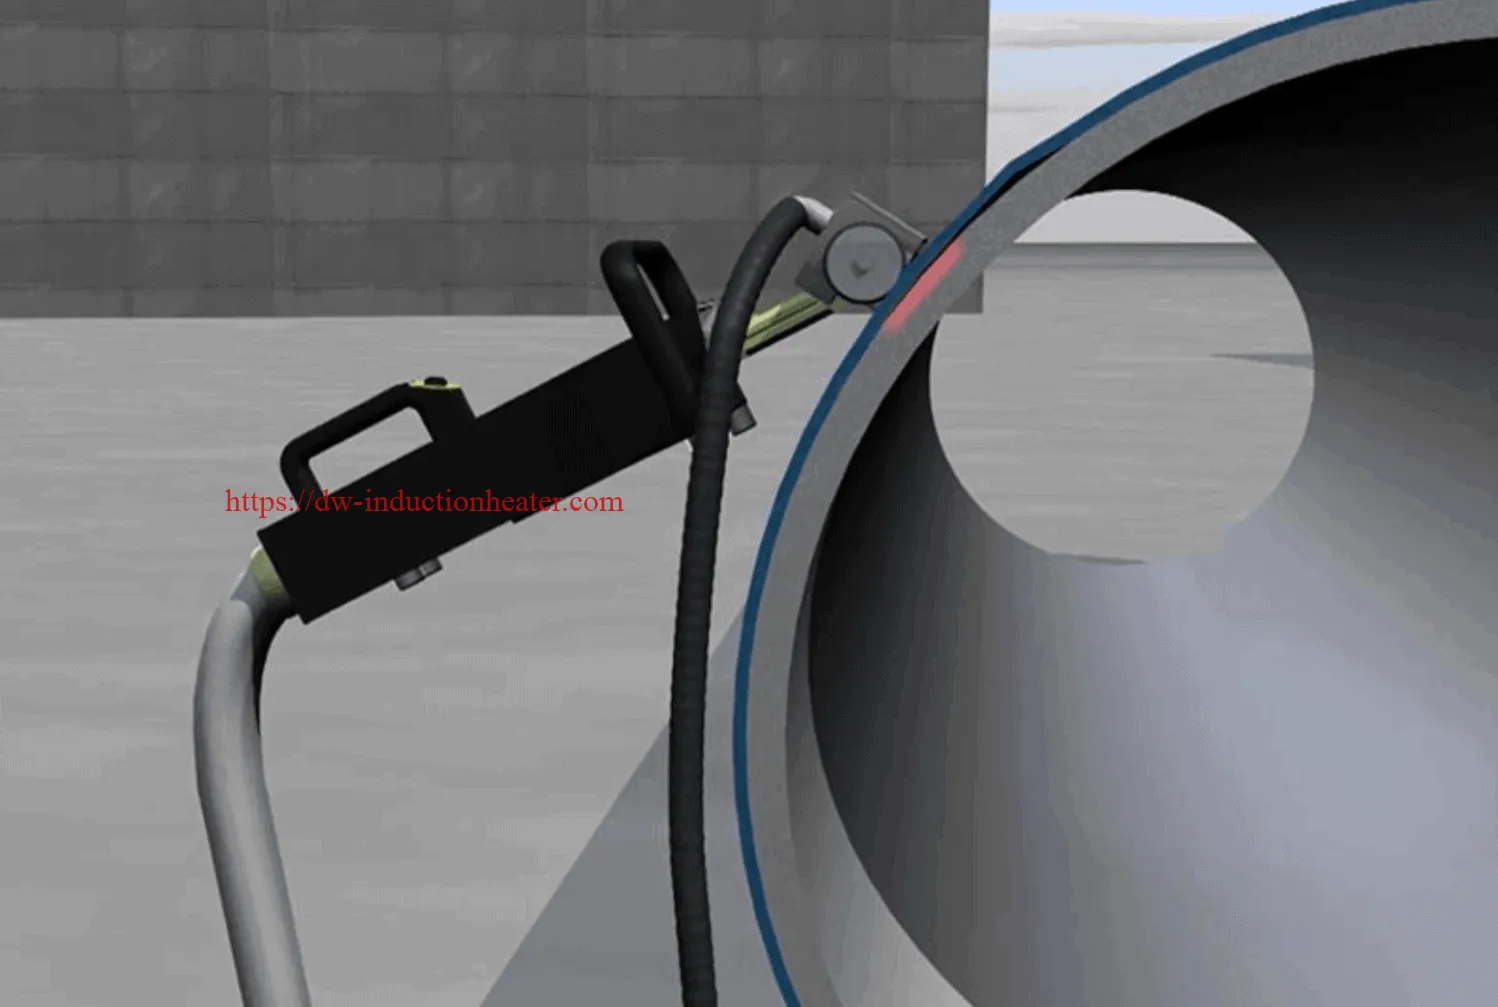
Pikeun panel uji baja datar, sirah pemanasan genggam anu lega langkung dipikaresep tibatan koil pekat anu heureut.
Médan magnét anu pekat pisan tiasa ngahasilkeun zona panas anu sempit. Éta tiasa mangpaat pikeun patri atanapi perlakuan panas lokal, tapi miceun palapis meryogikeun tapak termal anu relatif seragam.
Ku kituna kasus anu ngawakilan dianggo:
- Géométri sirah induksi datar
- Induktor tambaga puteran tunggal atanapi puteran handap
- Perkiraan lébar pemanasan efektif: 140–160 mm
- Jarak nangtung anu dikontrol
- Kira-kira 10–15% tumpang tindih passing
Benda kerja anu béda-béda meryogikeun desain koil pemanasan induksi anu béda-béda . Témbok tangki panyimpenan anu datar sareng pipa diaméterna alit teu kedah nganggo géométri sirah pemanasan anu sami.

7. Strategi Scanning anu Dioptimalkeun
Kasalahan umum dina aplikasi panyabutan palapis nyaéta mindahkeun sirah induksi sacara acak di luhur benda kerja.
Tésna gantina nganggo strategi paralel-pass anu tiasa diulang.
Urutan anu Disarankeun
- Mimitian ti hiji sisi panel anu dilapis.
- Tetepkeun kecepatan perjalanan anu stabil sateuacan ningkatkeun kakuatan.
- Scan dina garis lempeng paralel.
- Pertahankeun tumpang tindih sakitar 10–15% antara jalur anu padeukeut.
- Turutan sirah pemanasan nganggo scraper mékanis.
- Kelupaskeun lapisanna nalika antarmuka tetep dina kaayaan anu lemah.
- Ulah manaskeun deui baja anu parantos bersih kecuali upami diperyogikeun.
Naha Timing Scraper Penting
Palapisna henteu gampang dicabut terus-terusan.
Saatos sirah pemanas ngaliwat, baja mimiti kaleungitan panas ngalangkungan:
- Konduksi kana baja di sakurilingna
- Konvéksi ka hawa lingkungan
- radiasi
- Transfer panas kana lapisan anu sésana
Ku kituna, alur kerja anu paling efisien nempatkeun operasi kerok teu lila di tukangeun sirah induksi.
8. Hasil Panyabutan Perwakilan
Saatos optimasi prosés, paripolah palapis robih pisan dibandingkeun sareng panyabutan mékanis waé.
| Indikator kinerja | Hasil Optimal anu Representatif |
|---|---|
| Kandel Epoksi | 3.0 mm |
| Kandel baja | 10 mm |
| generator | Pemanas induksi RPR 30 kW |
| Setélan Daya Gawé | Kira-kira. 75–80% |
| Kagancangan Perjalanan Khas | Kira-kira 0.60–0.70 m/mnt |
| Lebar Gawé Éféktif | Kira-kira. 140–160 mm |
| Tumpang tindih | Kira-kira. 10–15% |
| Jandéla Antarbeungeut Perwakilan | Kira-kira. 200–230°C |
| Pelepasan Lapisan | Serpihan/lambaran anu biasana ageung |
| Laju Panyabutan Bersih Praktis | Kira-kira 3.5–4.0 m²/jam |
| Limbah Abrasif Sekunder | Teu aya salami tahap panyabutan bulk induksi |
| Profil Permukaan Akhir | Léngkah persiapan anu misah upami diperyogikeun ku spésifikasi palapis |
9. Konsumsi Énergi Listrik per Méter Pasagi
Pikeun nu meuli industri, laju mindahkeun wungkul teu cekap. Intensitas énergi listrik ogé mangpaat nalika ngabandingkeun biaya operasi.
Hubungan rékayasa anu saderhana nyaéta:
Énergi Listrik Spésifik = Beban Listrik Rata-rata ÷ Laju Panyabutan Bersih
Anggap wadah anu dioptimalkeun beroperasi dina beban listrik efektif rata-rata sakitar 22.5 kW sareng ngahontal produktivitas bersih 3.8 m²/jam.
22.5 kW ÷ 3.8 m²/jam ≈ 5.9 kWh/m²
Upami pendinginan sareng pompa tambahan tambahkeun sakitar 1.5 kW:
24 kW ÷ 3.8 m²/jam ≈ 6.3 kWh/m² total listrik sistem
Ilustrasi Sensitivitas Biaya Listrik
| Harga Listrik | Konsumsi Énergi | Perkiraan Biaya Listrik per m² |
|---|---|---|
| US$0.08/kWh | 6.3 kWh/m² | US$0.50/m² |
| US$0.12/kWh | 6.3 kWh/m² | US$0.76/m² |
| US$0.20/kWh | 6.3 kWh/m² | US$1.26/m² |
| US$0.30/kWh | 6.3 kWh/m² | US$1.89/m² |
Angka-angka ieu ngan ukur ngagambarkeun listrik. Perbandingan ékonomi anu lengkep ogé kedah mertimbangkeun tanaga gawé, média abrasif, cai, panahanan, pangumpulan runtah, persiapan permukaan sareng penyusutan peralatan.
10. Naha Lapisanna Bisa Dileupaskeun dina Lambaran
Hasilna tiasa dijelaskeun ku bédana antara karusakan palapis sareng disbonding antarmuka.
Ngagiling ngancurkeun bahan palapis sacara mékanis.
Semburan abrasif laun-laun ngarusak éta.
Induksi nyobian pikeun ngajaga seueur lapisan palapis bari megatkeun adhesi kana baja anu aya di handapeunna.
Sakali daya rekat jadi leuwih handap tibatan kakuatan mékanis lapisan époksi éta sorangan, palapis éta bisa leupas jadi potongan-potongan anu kawilang gedé.
Bédana ieu penting pikeun pengelolaan runtah.
Gantina nyieun campuran tina:
- Partikel epoksi
- Lebu
- Abrasif bekas
- karahaan
- Pangotor
tahap panyabutan induksi massal tiasa ngahasilkeun fragmen palapis padet anu kawilang ageung anu langkung gampang dikumpulkeun.
11. 30kW vs 60kW: Naha Mesin 30kW Cukup Ageung?
Pikeun skénario epoksi 3 mm / baja 10 mm khusus ieu, analisis anu representatif nunjukkeun yén sistem 30 kW tiasa nyayogikeun jandela prosés anu praktis.
Nanging, éta sanés hartosna 30 kW idéal pikeun unggal proyék miceun époksi.
| parameter | Sistim 30 kW | Sistim 60 kW |
|---|---|---|
| Epoksi 3 mm dina Kandel Baja Sedeng | Calon anu cocog pisan | Kapasitas langkung ti anu diperyogikeun dina sababaraha kasus |
| Operasi Handheld | kasaimbangan alus | Bisa jadi tapi merlukeun kontrol daya anu ati-ati |
| Hulu Pemanasan Ageung | Diwatesan ku kapadetan daya anu sayogi | Leuwih cocog |
| Baja Kandel Pisan | Réspon termal anu langkung laun | Kapasitas termal anu langkung sayogi |
| Produksi Throughput Tinggi | pantes | Produktivitas poténsial anu langkung luhur |
| Infrastruktur Listrik | Sarat anu langkung handap | Sarat anu langkung luhur |
| Ukuran / Mobilitas Peralatan | Sacara umum langkung gampang dianggo | Sistem anu langkung ageung |
| Sensitivitas Kontrol Prosés | Relatif ngahampura | Kakuatan anu luhur meryogikeun scan anu dikontrol |
Iraha Kami Bakal Ngarékoméndasikeun 60kW Gantina?
Mesin 60 kW janten beuki pikaresepeun nalika salah sahiji atanapi langkung tina kaayaan ieu lumaku:
- Substrat baja anu kandel pisan
- Area kerja sirah induksi anu ageung
- Produktivitas m²/jam anu diperyogikeun langkung luhur
- Lapisan karét atanapi PFP anu kandel pisan
- Gerakan otomatis tinimbang gerakan genggam
- Tangki panyimpenan ageung atanapi pipa panjang
- Operasi pengupasan industri anu terus-terusan
12. Babandingan jeung Métode Panghapusan Epoksi 3mm Alternatif
| faktor | Induksi 30kW | Blust Abrasive | Pangecoran Cai UHP | Ngabersihan laser |
|---|---|---|---|---|
| Prinsip Panyabutan | Pelepasan termal antarmuka | Erosi mékanis | Panyabutan mékanis tekanan tinggi | Ablasi optik |
| Cocog pikeun Epoksi 3mm | Luhur dimana adhesi tiasa dilemahkeun sacara termal | luhur | luhur | Gumantung kana aplikasi; palapis kandel meryogikeun volume ablasi anu ageung |
| Konsumsi abrasive | Teu aya nalika miceun sacara massal | luhur | teu sahiji bae | teu sahiji bae |
| Konsumsi cai | Sirkuit pendingin hungkul | Handap / euweuh gumantung kana metode | luhur | saeutik |
| Limbah Sekunder | Utamana lapisan anu dicabut | Campuran palapis + abrasif | Palapis + cai limbah | Bahan anu di ablasi halus / haseup anu peryogi diekstraksi |
| Poténsi Lebu | Relatif rendah nalika ngaleupaskeun lambaran | Tinggi tanpa wates | Lebu anu ditiup angin saeutik tapi cai limbah anu dihasilkeun | Merlukeun ékstraksi émisi prosés |
| Nyieun Profil Permukaan | minimal | alus teuing | Kawates / gumantung kana aplikasi | kawates |
| Ngaleungitkeun Lapisan Kandel Massal | Kaunggulan anu kuat | epektip | epektip | Sacara umum langkung cocog pikeun aplikasi anu langkung ipis atanapi presisi |
| Persiapan Palapis Ulang Akhir | Meureun peryogi persiapan sekundér | Seringna diintegrasikeun | Meureun peryogi persiapan tambahan | Gumantung kana spésifikasi palapis |
13. Induksi Teu Kedah Dipasarkan salaku Pangganti Lengkep pikeun Persiapan Permukaan
Kasus ieu ngungkabkeun bédana anu penting.
Ngaleungitkeun palapis sareng nyiapkeun permukaan henteu salawasna operasi anu sami.
Sistem induksi tiasa miceun lapisan époksi massal sacara efisien, tapi spésifikasi lapisan énggal panginten peryogi:
- Kabersihan permukaan anu ditetepkeun
- Profil jangkar anu ditangtukeun
- Ngaleungitkeun sésa-sésa primer
- Uji kontaminasi uyah
- Ngaleungitkeun karat kilat atanapi produk korosi
Ku kituna, alur kerja anu saé sacara téknis tiasa sapertos kieu:
| Panggung | proses | obyektip |
|---|---|---|
| 1 | pemanasan induksi | Megatkeun adhesi epoksi-ka-baja |
| 2 | Pengelupasan/pengikisan mékanis | Cabut lapisan bulk 3 mm |
| 3 | pamariksaan | Niley baja sareng kontaminasi sésa |
| 4 | Pembersihan alat listrik/penyemprotan ringan jika diperlukan | Ngahasilkeun kabersihan sareng profil anu ditangtukeun |
| 5 | Verifikasi permukaan | Pastikeun cocog pikeun recoating |
| 6 | Aplikasi palapis anyar | Mulangkeun panyalindungan korosi |
14. Kontrol Termal: Naha Panas Anu Langkung Seueur Henteu Salawasna Langkung Saé
Kondisi uji kakuatan pangluhurna ngahasilkeun pelepasan palapis anu gancang, tapi éta henteu dipilih.
Ieu kusabab input termal anu kaleuleuwihi tiasa nyababkeun sababaraha kalemahan:
- Ngaronjatna dekomposisi palapis
- Langkung seueur haseup atanapi haseup prosés
- Suhu baja anu langkung luhur
- Konsumsi listrik anu teu perlu
- Daérah anu kapangaruhan ku panas anu langkung ageung
- Kontrol operator anu dikirangan
Ku kituna, strategi anu dipikaresep nyaéta pikeun ngaidentipikasi jandela prosés pas di luhur ambang batas dimana disbonding anu dipercaya lumangsung.
Konsép ieu tiasa diringkeskeun sapertos kieu:
Panas Teu Cukup: lapisan tetep napel.
Panas anu Dioptimalkeun: beungkeutan jadi lemah sareng lapisan dina lambaran bakal ngelupas.
Panas Kaleuleuwihan: panyabutanana tiasa gancang, tapi degradasi lapisan sareng pemanasan substrat anu teu perlu bakal ningkat.
15. Tangtangan Pangukuran Suhu
Ngukur suhu nalika ngaleupaskeun palapis pantes perhatian khusus.
Termometer infrabeureum anu diarahkeun kana permukaan époksi luar teu salawasna ngukur suhu antarmuka baja/lapisan sacara akurat.
Kasalahan pangukuran anu mungkin timbul tina:
- Émisivitas permukaan anu béda
- Warna palapis
- Reflections
- Ngarobah kaayaan lapisan nalika ngelupas
- Gradien suhu ngaliwatan lapisan époksi 3 mm
Métode Pangwangunan anu Disarankeun
Pikeun tés kualifikasi anu dikontrol:
- Anggo kaméra infrabeureum pikeun memetakan pola suhu sacara umum.
- Validasi bacaan nganggo termokopel kontak dina lokasi baja anu gampang diakses.
- Catet persentase daya generator.
- Rékam kecepatan scan.
- Catet jarak nangtung working-head.
- Paripolah ngaleupaskeun palapis dokumén.
Ieu nyiptakeun resep prosés anu tiasa diulang tinimbang ngan ukur ngandelkeun pangalaman operator.
16. Naha Panjang Kabel Penting dina Proyék Nyata
Panel uji laboratorium tiasa disimpen di gigireun catu daya. Tangki panyimpenan atanapi platform lepas pantai henteu tiasa.
Aplikasi industri nyata tiasa meryogikeun operator pikeun damel:
- Tangki jero
- Dina perancah
- Di sabudeureun kapal diaméterna ageung
- Sapanjang pipa
- Di dek kapal
- Dina struktur baja anu ditinggikeun
Ku sabab kitu, kabel kaluaran jarak jauh mangrupikeun bagian penting tina sistem panyabutan palapis induksi gaya RPR.
Generator utama sareng pakét pendingin tiasa tetep aya di lokasi servis praktis sedengkeun sirah induksi genggam dibawa ka daérah panyabutan palapis.
17. Kriteria Kontrol Kualitas pikeun Permukaan anu Réngsé
Kasuksésan teu kedah dihartikeun ngan saukur salaku "cetna copot".
Prosés miceun palapis profésional kedah meunteun:
| Item Ujian | Patarosan Panampi |
|---|---|
| Ngaleungitkeun Lapisan Massal | Naha lapisan époksi 3 mm parantos dicabut sacara substansial? |
| Primer Sésa | Naha bahan sésa tiasa ditampi pikeun tahap persiapan salajengna? |
| Kaayaan Baja | Naha aya distorsi atanapi pangaruh termal anu teu tiasa ditampi? |
| Paparan Korosi | Naha korosi anu disumputkeun parantos katingali kanggo dipariksa? |
| Propil permukaan | Naha ngalapis ulang peryogi profil abrasif tambahan? |
| Kontaminasi | Naha aya uyah, minyak atanapi kontaminan anu sanés? |
| Kaayaan Limbah | Naha lapisan anu dicabut tiasa dikumpulkeun sacara efisien? |
18. Analisis Produktivitas: Dimana Hambatan Anu Sabenerna Bergerak
Sakali pemanasan induksi janten cekap gancang, kakuatan generator panginten sanés hiji-hijina watesan produktivitas.
Hambatan prosés tiasa robih ka:
- Ngerok sacara manual
- Koleksi palapis
- Kagancangan leumpang operator
- Reposisi platform kerja
- pamariksaan
- Persiapan permukaan akhir
Ieu ngajelaskeun kunaon ngagandakeun daya generator tina 30 kW jadi 60 kW teu merta ngagandakeun méter pasagi anu parantos réngsé per jam.
Pikeun proyék-proyék ageung, sakabéh alur kerja kedah dianalisis tinimbang ngan ukur pemanasna.
19. Métode Operasi Dua Jalmi anu Disarankeun
Pikeun permukaan baja anu dilapis époksi 3 mm anu rata, kru anu efisien tiasa diwangun ku:
| petugas | tanggung jawab |
|---|---|
| Operator 1 | Ngontrol sirah pemanasan induksi, kecepatan perjalanan sareng tumpang tindih. |
| Operator 2 | Langsung dituturkeun ku scraper, miceun époksi anu leupas sareng ngawas paripolah palapis. |
Pamisahan tugas ieu ngamungkinkeun operator induksi pikeun ngajaga pola pemanasan anu konsisten tinimbang eureun sababaraha kali pikeun miceun palapis.
20. Pertimbangan Kasalametan pikeun Ngaleungitkeun Epoksi
Sanaos miceun palapis induksi tiasa ngirangan lebu abrasif, éta tetep mangrupikeun prosés termal industri.
Kontrol ieu kedah dievaluasi:
- Kaamanan listrik
- Prosedur médan éléktromagnétik
- Protéksi permukaan panas
- liang hawa
- Ékstraksi haseup lokal upami diperyogikeun
- Tinjauan komposisi palapis
- Pelindung pernapasan upami diperyogikeun
- Sarung tangan sareng pakean pelindung
- Pemantauan cai pendingin
- Nyegah seuneu
Sateuacan manaskeun lapisan anu tos aya, nu boga proyék kedah nangtukeun komposisi kimiana iraha waé upami tiasa.
Palapis industri anu langkung lami tiasa ngandung pigmén atanapi aditif anu bahaya, janten "lebu anu langkung handap" henteu kedah diinterpretasi salaku "henteu aya résiko paparan".

21. Palajaran Téknik Kunci tina Casing Epoksi 3mm
Palajaran anu paling penting tina kasus rékayasa ieu sanés ngan saukur mesin 30 kW tiasa miceun époksi.
Panemuan anu langkung jero nyaéta:
- Suhu antarmuka leuwih penting tibatan daya generator maksimum.
- Kecepatan sareng kakuatan perjalanan kedah dioptimalkeun babarengan.
- Géométri koil anu seragam penting pisan pikeun pelepasan lambaran anu tiasa diprediksi.
- Suhu anu kaleuleuwihi tiasa ngirangan kualitas prosés sanaos panyabutanna langkung gancang.
- Ngerok kudu nuturkeun pageuh sirah induksi.
- Ngaleungitkeun palapis sareng persiapan permukaan akhir kedah dianggap salaku tahapan rékayasa anu misah.
- Unit 30 kW tiasa langkung cocog tibatan sistem anu langkung ageung nalika penanganan manual sareng pangumpulan palapis mangrupikeun hambatan produktivitas.
22. Patarosan Sering
Naha pemanas induksi 30kW tiasa nyabut lapisan époksi 3mm?
Muhun, pemanas induksi 30 kW tiasa janten calon anu cocog pikeun lapisan époksi 3 mm dina baja feromagnetik. Kinerja anu saleresna gumantung kana ketebalan baja, kimia époksi, kakuatan adhesi, ukuran sirah pemanasan sareng produktivitas anu diperyogikeun.
Suhu naon anu diperyogikeun pikeun miceun epoksi ku induksi?
Teu aya suhu universal. Dina kasus rékayasa anu representatif ieu, disbonding anu dipercaya lumangsung dina jandela suhu antarmuka-antarbeungeut sakitar 200–230°C. Suhu optimal anu saleresna kedah ditetepkeun ku cara nguji sistem palapis khusus.
Naha induksi ngalemberehkeun lapisan époksi?
Teu merta. Tujuanana nyaéta pikeun ngaleuleuskeun adhesi dina antarmuka palapis-ka-baja. Palapis éta tiasa tetep utuh pikeun dicabut dina lambaran atanapi fragmen ageung.
Naha sakabéh pelat baja 10mm kedah ngahontal suhu 200°C?
Teu. Induksi ngahasilkeun pemanasan permukaan lokal. Tujuanana nyaéta pikeun ngembangkeun énergi termal anu cekap caket antarmuka palapis tinimbang manaskeun komponén baja sacara seragam.
Sabaraha gancang epoksi 3mm tiasa dicabut?
Kasus anu dioptimalkeun sacara representatif ngahasilkeun perkiraan produktivitas bersih sakitar 3.5–4.0 m²/jam nganggo operasi genggam. Produktivitas situs anu saleresna tiasa langkung luhur atanapi langkung handap gumantung kana géométri, kaahlian operator, adhesi palapis sareng aksés padamelan.
Sabaraha listrik anu dikonsumsi ku panyabutan epoksi induksi?
Dina kaayaan anu ngawakilan dina hal ieu, total inténsitas énergi listrik diperkirakeun sakitar 6.3 kWh/m². Nilai ieu teu kedah dianggap salaku spésifikasi universal.
Naha 60kW langkung saé tibatan 30kW?
Teu otomatis. Unit 60 kW nyadiakeun kapasitas pemanasan anu langkung ageung sareng tiasa ngadukung head anu langkung ageung atanapi throughput anu langkung luhur, tapi sistem 30 kW tiasa janten kasaimbangan anu langkung saé pikeun ketebalan baja anu sedeng sareng padamelan miceun palapis anu digenggam.
Naha induksi tiasa miceun epoksi tanpa sandblasting?
Induksi tiasa miceun epoksi bulk tanpa nganggo abrasive blasting. Nanging, light blasting atanapi prosés persiapan anu sanés panginten masih diperyogikeun pikeun ngahontal kabersihan permukaan sareng profil jangkar anu ditangtukeun pikeun lapisan énggal.
Naha mesin anu sami tiasa nyabut lapisan karét sareng PFP?
Kamungkinan enya. Pelepasan induksi tiasa diterapkeun kana sababaraha sistem palapis anu kabeungkeut, tapi unggal palapis meryogikeun kakuatan, kecepatan perjalanan, sareng jandela suhu anu mumpuni nyalira.
Naha sampel kedah diuji heula sateuacan mésér mesinna?
Muhun. Sampel baja palapis anu representatif mangrupikeun cara anu pangsaéna pikeun nangtukeun kakuatan generator, desain sirah pemanasan, rentang suhu, kecepatan scanning sareng produktivitas anu dipiharep.
23. Inpormasi anu Diperlukeun pikeun Tés Aplikasi
Pikeun rekomendasi alat anu tiasa dipercaya, pasihan:
- Baja baja
- Kandel baja
- Jenis palapis
- ketebalan palapis
- Jumlah lapisan palapis
- Dimensi workpiece
- Géométri datar atanapi melengkung
- Area panyabutan anu diperyogikeun
- Produktivitas target
- Pasokan listrik anu sayogi
- Panjang kabel anu diperyogikeun
- Poto-poto benda kerja anu dilapis
- Sampel anu dilapis sacara fisik upami tiasa
Kacindekan: Naha Pemanas Induksi RPR 30kW Cocog pikeun Epoksi 3mm?
Kasus rékayasa ieu nunjukkeun kunaon pilihan alat pikeun miceun palapis kedah dumasar kana prosés termal anu lengkep tinimbang kana rating kW nyalira.
Pikeun lapisan époksi 3 mm anu representatif anu dihijikeun kana substrat baja karbon 10 mm , pemanas induksi RPR 30 kW nyayogikeun kapasitas anu cekap pikeun ngadegkeun jandela pelepasan anu praktis bari tetep ngajaga kontrol anu saé salami operasi genggam.
Strategi anu dioptimalkeun nyaéta sanés pikeun maksimalkeun suhu.
Gantina, tujuanana nyaéta pikeun koordinasi:
Daya generator + géométri koil induksi + jarak kopling + kecepatan scanning + suhu antarmuka + timing scraper.
Nalika paraméter éta saimbang kalayan leres, époksi tiasa misah dina lambaran anu kawilang ageung, sacara signifikan ngirangan jumlah bahan anu kedah digiling sacara mékanis atanapi dibilas sacara abrasif.
Pikeun baja anu langkung kandel, sirah kerja anu langkung ageung, sistem karét atanapi PFP anu langkung beurat, atanapi sarat produktivitas anu langkung luhur, sistem anu gaduh kakuatan anu langkung luhur panginten langkung dipikaresep.
HLQ nawiskeun sababaraha sistem pemanas panyabutan palapis induksi RPR pikeun sarat panyabutan palapis anu béda.
Perlu Nguji Lapisan Anjeun?
Kirimkeun ka HLQ kualitas baja, ketebalan baja, bahan palapis, ketebalan palapis, diménsi benda kerja, kecepatan panyabutan anu diperyogikeun, sareng poto aplikasi anjeun.
Uji palapis sampel disarankeun sateuacan pilihan mesin ahir.