
Anil Induksi Kontinyu pikeun Kawat & Kabel kalayan Pemanasan Induksi | Panduan Téknik
Daptar eusi
- Jawab Gancang
- Latar Aplikasi
- Naha Nganggo Pemanasan Induksi pikeun Aplikasi Ieu?
- Bahan sareng Benda Kerja anu Cocog
- Prinsipna ngagawekeun
- Parameter Téknis konci
- Pituduh Seleksi Téknik
- Prosés Workflow
- Studi Kasus / Aplikasi Khas
- Masalah sareng Solusi Umum
- FAQ
- kacindekan
Jawab Gancang
Anil induksi kontinyu Pikeun kawat sareng kabel nyaéta prosés perlakuan panas inline anu nganggo induksi éléktromagnétik pikeun ngalemeskeun kawat anu ditarik tiis, ngirangan pengerasan kerja, mulangkeun daktilitas, ningkatkeun stabilitas konduktivitas sareng nyiapkeun konduktor pikeun salajengna ngagambar, ngauntai, ékstrusi insulasi atanapi ngabentuk. Éta cocog pikeun kawat tambaga, kawat aluminium, kawat paduan tambaga, kawat baja tahan karat, kawat baja karbon, kawat résistansi sareng konduktor paduan khusus. Pemanasan induksi cocog sabab nyayogikeun pemanasan anu gancang, tiasa dikontrol, dilokalisasi sareng kontinyu anu tiasa disinkronkeun sareng ngagambar kawat atanapi jalur produksi kabel. Peralatan anu disarankeun nyaéta sistem anil induksi kontinyu kalayan catu daya induksi, koil multi-putaran atanapi jinis torowongan, pendinginan loop tertutup, pirometer atanapi pemantauan suhu kontak, kontrol tegangan kawat sareng sinkronisasi kecepatan jalur PLC.
Latar Aplikasi
Pabrikasi kawat sareng kabel biasana ngalibatkeun operasi ngagambar, ngagulung, ngabentuk atanapi ngauntai anu diulang-ulang. Salila ngagambar tiis, diaméter kawat dikirangan ku cara ngaliwatkeun bahan ngaliwatan die. Ieu ningkatkeun akurasi diménsi sareng finish permukaan, tapi ogé ningkatkeun karasa, kakuatan tarik sareng setrés internal bari ngirangan elongasi. Fenomena ieu disebut pengerasan kerja. Upami kawat anu dikeraskeun henteu dipanaskeun kalayan leres, éta tiasa pegat nalika ngagambar salajengna, gagal nalika ngabengkokkeun, retak nalika ngabentuk atanapi nunjukkeun kinerja listrik sareng mékanis anu teu stabil.
Anil kontinyu dianggo pikeun mulangkeun daktilitas sareng ningkatkeun stabilitas prosés. Dina pabrik kawat sareng kabel modéren, anil sering diperyogikeun saatos ngagambar konduktor tambaga, konduktor aluminium, kawat stainless steel atanapi kawat paduan khusus. Métode anil tradisional kalebet anil résistansi, anil tungku gas, anil tungku muffle sareng anil tungku batch. Métode ieu tiasa dianggo, tapi tiasa gaduh watesan dina kontrol kecepatan jalur, efisiensi énergi, rohangan lanté, kontrol oksidasi, keseragaman suhu sareng réspon ngamimitian.
Anil induksi kontinyu beuki loba dipaké sabab bisa dipasang langsung kana jalur gambar kawat atawa jalur produksi kabel. Éta manaskeun kawat anu gerak gancang jeung akurat tanpa butuh ruang tungku anu badag. Alat induksi pikeun ngolah kawat jeung kabel umumna dipaké pikeun anil, ngurangan setrés, persiapan palapis jeung prosés termal inline lianna; supplier alat ngajelaskeun sistem ieu cocog pikeun jalur produksi kontinyu sabab sistem induksi bisa cocog jeung kecepatan pabrik pikeun prosés anu teu kaganggu.
Pikeun kawat tambaga anu dianggo dina aplikasi listrik, annealing penting pisan sabab tarikan tiis ngarobih paripolah mékanis sareng kinerja listrik. Tambaga dihargaan pikeun konduktivitas listrik anu luhur, tapi pengerasan kerja anu kaleuleuwihi tiasa ngirangan kalenturan sareng nyiptakeun masalah penanganan nalika ngagulung, ngagantung, sareng perakitan kabel. Kusabab kitu, pembeli milarian annealing induksi kontinyu nalika aranjeunna peryogi kecepatan jalur anu langkung luhur, lemesna kawat anu langkung saé, laju karusakan anu langkung handap, tapak suku peralatan anu langkung alit, sareng kontrol prosés anu langkung saé.
Masalah Industri Sateuacan Annealing
| Masalah dina Produksi Kawat | Cukang lantaranana tipikal | hasil | Tujuan Annealing |
|---|---|---|---|
| Kawat jadi teuas teuing | Gambar tiis sareng deformasi plastik | Kalenturan anu goréng sareng résiko patah anu luhur | Mulangkeun daktilitas sareng ngirangan karasa |
| Kawat pegat nalika ngagambar | Pangerasan anu kaleuleuwihi atanapi struktur anu henteu rata | Eureunna jalur sareng karugian bahan | Stabilisasi sipat mékanis |
| Elongasi anu teu stabil | Suhu annealing anu teu konsisten | Variasi kualitas dina produksi kabel | Ningkatkeun pangulangan suhu |
| Beungeut konduktor anu dioksidasi | Paparan hawa dina suhu luhur anu lila | Kualitas permukaan anu goréng sareng beberesih tambahan | Singgetkeun waktos pemanasan sareng tambahkeun panyalindungan upami diperyogikeun |
| Tapak suku tungku annealing anu ageung | Waktu tinggal anu lami dina tungku konvensional | Rohangan lanté anu luhur sareng réspon anu laun | Anggo pemanasan induksi inline anu kompak |
Naha Nganggo Pemanasan Induksi pikeun Aplikasi Ieu?
Pemanasan induksi cocog pisan pikeun kawat annealing kontinyu sareng annealing kabel sabab benda kerjana panjang, heureut, konduktif sareng gerak terus-terusan. Koil induksi tiasa dipasang di sakitar jalur kawat, sareng kawat tiasa dipanaskeun nalika ngaliwat medan magnét. Daya pemanasan disaluyukeun numutkeun ukuran kawat, bahan, kecepatan jalur sareng suhu annealing target.
Dibandingkeun sareng pemanasan résistansi atanapi tungku tradisional, pemanasan induksi ngagaduhan sababaraha kaunggulan praktis. Éta ngagaduhan réspon termal anu gancang, tata letak anu kompak, kontrol ngamimitian-eureun anu gampang, kompatibilitas otomatisasi anu luhur sareng integrasi anu saé sareng mesin gambar, sistem take-up sareng jalur ékstrusi. Conto aplikasi industri nunjukkeun annealing kawat tambaga kontinyu dina kecepatan jalur sakitar 15 m/mnt nganggo sistem pemanasan induksi, nunjukkeun kasaluyuan induksi pikeun aplikasi konduktor anu bergerak.
| faktor | Anil Induksi Kontinyu | Pangeringan Tungku Tradisional | Kauntungan Téknik |
|---|---|---|---|
| Laju manaskeun | Gancang pisan, biasana sababaraha detik | Leuwih laun, mindeng sababaraha menit atawa leuwih lila | Kagancangan jalur anu langkung luhur sareng panjang prosés anu langkung pondok |
| Tata letak prosés | Sistem koil inline anu kompak | Tungku panjang atanapi tungku batch | Ngahemat rohangan pabrik |
| kadali hawa | Kakuatan tiasa nuturkeun kecepatan garis gancang | Inersia termal tinggi | Réspon anu langkung saé nalika parobahan kecepatan |
| Pamakéan énergi | Énergi difokuskeun kana kawat | Ruang tungku sareng atmosfir ogé dipanaskeun | Ngurangan leungitna panas anu teu perlu |
| hal nu ngajadikeun otomatis | Integrasi PLC anu gampang | Bisa jadi tapi résponna leuwih laun | Sinkronisasi anu langkung saé sareng garis gambar |
| Oksidasi permukaan | Paparan pondok; gas pelindung tiasa ditambahkeun | Paparan anu berkepanjangan tiasa ningkatkeun oksidasi | Permukaan konduktor anu langkung bersih |
Kauntungan Utama pikeun Pabrik Kawat & Kabel
| kauntungan | Harti dina Produksi | Nilai Pembeli |
|---|---|---|
| Produksi langsung | Annealing tiasa disinkronkeun sareng kecepatan ngagambar atanapi nyandak | Ngurangan penanganan sareng panyimpenan antara |
| Mimitian gancang | Sistem induksi ngahontal kaayaan operasi gancang | Waktu pemanasan anu langkung pondok tibatan tungku ageung |
| Kontrol énergi anu akurat | Kakuatan tiasa disaluyukeun numutkeun kecepatan sareng diaméter kawat | Elongasi sareng kakuatan tarik anu stabil |
| Tapak tapak kompak | Sistem koil sareng daya meryogikeun rohangan produksi anu langkung sakedik | Gampang dipasang deui kana garis anu tos aya |
| Pemanasan bersih | Teu aya seuneu muka di sabudeureun kawat | Lingkungan bengkel anu langkung saé |
| Prosés fléksibel | Resep tiasa disimpen pikeun ukuran kawat anu béda-béda | Parobahan produk anu langkung gancang |
Bahan sareng Benda Kerja anu Cocog
Anil induksi kontinyu tiasa diterapkeun kana seueur bahan kawat konduktif. Nanging, paripolah pemanasan béda pisan antara logam beusi sareng non-beusi. Kawat baja magnét di handap suhu Curie na sareng biasana cocog sareng pemanasan induksi. Tambaga sareng aluminium non-magnét tapi konduktif pisan, janten aranjeunna meryogikeun desain koil anu leres, kapadetan arus anu langkung luhur sareng pilihan frékuénsi anu leres. Pemanasan induksi parantos dianggo pikeun produk kawat beusi sareng non-beusi pikeun anil, ngaleungitkeun setrés, persiapan palapis sareng prosés inline anu sanés.
| material | ukuran | Kasaluyuan | Catetan |
|---|---|---|---|
| kawat tambaga | Kawat buleud 0.2–8 mm; konduktor pasagi panjang bisa jadi | Cocog pisan | Dianggo pikeun kawat listrik, kawat motor, kawat magnét sareng annealing konduktor kabel. |
| Kawat tambaga bébas oksigén | Ukuran konduktor anu alus nepi ka sedeng | Cocog pisan | Meryogikeun kontrol suhu anu saé pikeun ngajaga konduktivitas sareng kualitas permukaan. |
| Kawat alumunium | 0.5–12 mm gumantung kana garisna | cocog | Kapadetan anu handap sareng konduktivitas anu luhur meryogikeun cocogna kakuatan sareng kecepatan anu ati-ati. |
| Kawat alloy tambaga | Kawat anu lemes, buleud, datar atanapi bentukna | cocog | Suhu annealing gumantung kana komposisi paduan sareng sipat mékanis anu diperyogikeun. |
| Kawat baja karbon | 0.5–16 mm atanapi langkung ageung | Cocog pisan | Kopling magnét ningkatkeun efisiensi pemanasan; dianggo pikeun ngaleungitkeun setrés sareng ngalemeskeun. |
| Kawat baja tahan karat | 0.3–10 mm has | cocog | Mindeng meryogikeun atmosfir anu dikontrol pikeun ngirangan oksidasi sareng perubahan warna. |
| Kawat paduan nikel | Kawat anu lemes sareng presisi | cocog | Dianggo pikeun logam campuran husus, kawat résistansi, sareng aplikasi presisi. |
| Kawat datar / kawat pasagi panjang | Lebar sareng ketebalan anu disaluyukeun | Cocog sareng koil khusus | Meryogikeun cocogna widang koil pikeun keseragaman suhu ujung sareng tengah. |
Tujuan Anil Khas dumasar kana Bahan
| Kelompok Bahan | Tujuan Utama Annealing | Indikator Kualitas Khas |
|---|---|---|
| Tambaga jeung alloy tambaga | Mulangkeun daktilitas saatos ngagambar | Elongasi, kakuatan tarik, konduktivitas, warna permukaan |
| Alloy aluminium sareng aluminium | Ningkatkeun kalembutan sareng ngirangan setrés ngagambar | Elongasi, kakuatan tarik, laju patah |
| Kawat waja | Ngaringankeun setrés, ngalunaskeun atanapi nyiapkeun pikeun pamrosésan salajengna | Karasa, kakuatan tarik, mikrostruktur |
| Kawat baja tahan karat | Mulangkeun kamampuan bentuk sareng ngirangan tegangan sésa | Kacaangan permukaan, sipat mékanis, paripolah korosi |
| Kawat paduan khusus | Mikrostruktur anu dikontrol sareng panyesuaian sipat mékanis | Kakuatan, paripolah kacapean, stabilitas diménsi |
Prinsipna ngagawekeun
Anil induksi kontinyu ngagunakeun induksi éléktromagnétik pikeun ngahasilkeun panas di jero kawat anu gerak. Catu daya induksi ngirimkeun arus bolak-balik ngaliwatan koil tambaga. Arus ieu nyiptakeun médan magnét bolak-balik. Nalika kawat ngaliwat koil, médan magnét ngainduksi arus dina kawat. Résistansi listrik kawat ngarobah arus induksi ieu jadi panas.
Kawatna ditarik ngaliwatan koil dina kecepatan jalur anu dikontrol. Suhu ahir gumantung kana kakuatan, frékuénsi, panjang koil, diaméter kawat, sipat bahan sareng waktos cicing di jero zona pemanasan. Saatos dipanaskeun, kawat tiasa ngaliwat bagian pendingin anu dikontrol, pendinginan cai, zona pendinginan hawa, kamar gas pelindung atanapi alat pangeringan gumantung kana sarat bahan sareng prosés.
Diagram Aliran Prinsip Kerja
Reel Pay-off → Pembersihan / Pelurusan Kawat → Zona Pemanasan Koil Induksi → Pangukuran Suhu → Bagian Atmosfir Pelindung atanapi Pendinginan → Kontrol Pangeringan / Permukaan → Kontrol Tegangan → Reel Take-up atanapi Prosés Salajengna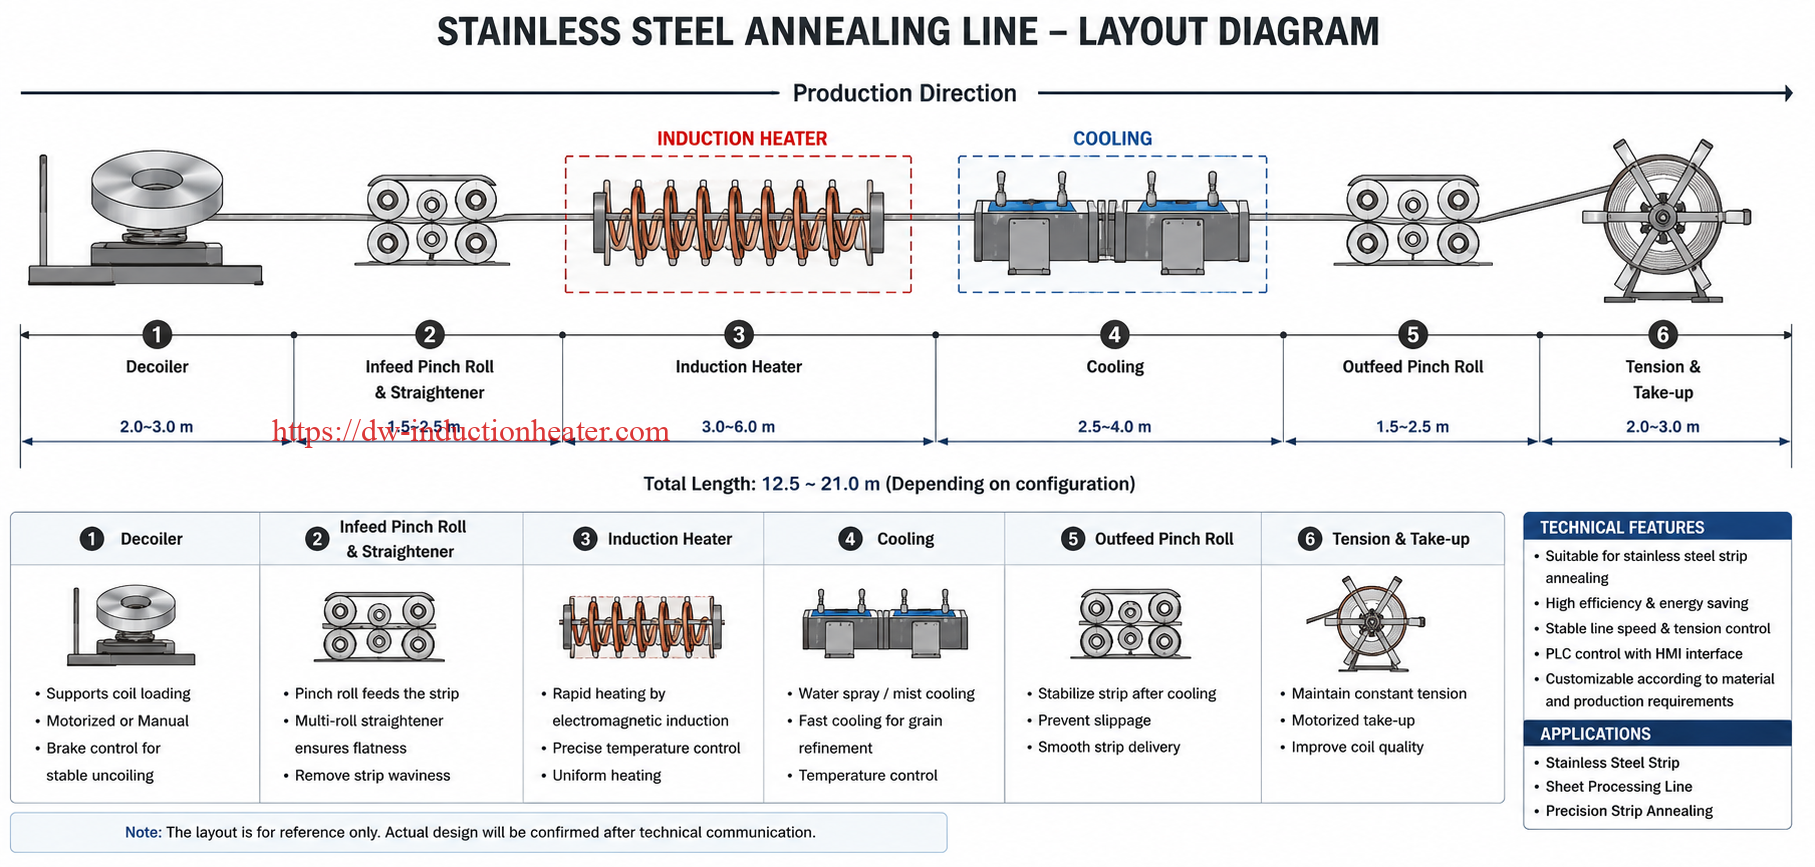
| Unsur Prinsip | Téknik Harti | Métode kontrol |
|---|---|---|
| Widang éléktromagnétik | Mindahkeun énergi ka kawat anu gerak tanpa kontak | Desain koil, frékuénsi, kaluaran daya |
| Pangaruh kulit | Kapadetan arus leuwih luhur di deukeut permukaan dina frékuénsi anu leuwih luhur | Pilihan frékuénsi numutkeun diaméterna |
| Waktu tinggal | Waktu kawat tetep aya di jero zona pemanasan | Kagancangan jalur sareng panjang koil |
| Suhu naék | Nangtukeun darajat annealing | Eupan balik daya sareng kontrol pirometer |
| Laju tiis | Mangaruhan mikrostruktur ahir sareng kaayaan permukaan | Hawa, cai, gas atanapi pendinginan anu dikontrol |
Hubungan Téknik Dasar
| parameter | Pangaruh kana Annealing | Aturan Rékayasa |
|---|---|---|
| Kagancangan jalur anu langkung luhur | Waktu pemanasan anu langkung pondok | Meryogikeun kakuatan anu langkung luhur atanapi koil anu langkung panjang |
| Diaméter kawat anu langkung ageung | Beurat per méter leuwih loba | Meryogikeun kakuatan anu langkung luhur sareng kadang frékuénsi anu langkung handap |
| Suhu target anu langkung luhur | Langkung seueur énergi anu diperyogikeun | Meryogikeun margin daya sareng eupan balik suhu anu langkung saé |
| frékuénsi luhur | Pemanasan anu langkung fokus kana permukaan | Mangpaat pikeun kawat leutik; bisa jadi kurang idéal pikeun penampang anu ageung |
| Koil anu langkung panjang | Waktu cicing anu langkung lami | Bisa ngurangan daya instan anu diperyogikeun |
Parameter Téknis konci
Parameter sistem annealing induksi kontinyu kedah dipilih dumasar kana bahan, diaméter, kecepatan jalur, suhu annealing target, sarat permukaan sareng rohangan produksi anu sayogi. Pikeun kawat tambaga, prakték annealing tiasa bénten-bénten gumantung kana naha tujuanana nyaéta ngaleungitkeun setrés, ngalemeskeun parsial atanapi rekristalisasi lengkep. Conto téknis anu diterbitkeun sareng panyingkepan prosés nunjukkeun annealing induksi kawat tambaga dina waktos anu singget pisan nalika suhu anu langkung luhur dianggo; contona, hiji metode annealing kawat tambaga ngajelaskeun pemanasan induksi atanapi résistansi dina kisaran 650–1020°C salami 0.3–5 detik pikeun aplikasi kawat interkonektor khusus.
| kakuatan | prekuensi | suhu | waktu | coil | cooling | pangawasan |
|---|---|---|---|---|---|---|
| 10–50 kW | 30–300 kHz | 250–750°C gumantung kana bahanna | 0.5–10 s | Koil multi-putaran leutik | Hawa / cai / gas | Manual atanapi PLC |
| 50–150 kW | 10–150 kHz | 300–900°C gumantung kana bahanna | 1–20 s | Gulungan torowongan longitudinal | cooling dikawasa | PLC + pirometer |
| 150–500 kW | 1–50 kHz | 400–1100°C gumantung kana logam campuranna | 2–60 s | Sistem koil multi-zona | Pendinginan cai/gas | Kontrol loop tertutup |
Rentang Suhu Khas pikeun Réferénsi Téknik
| material | Rentang Pangurangan Setrés / Pangurangan Setrés Khas | Catetan Prosés |
|---|---|---|
| kawat tambaga | 250–700°C gumantung kana kecepatan sareng kalembutan anu diperyogikeun | Suhu anu langkung handap peryogi waktos anu langkung lami; jalur kecepatan tinggi tiasa nganggo suhu anu langkung luhur sareng waktos anu langkung pondok. |
| tambaga bébas oksigén | Jandéla prosés has 250–650°C | Atmosfir pelindung bisa dipaké pikeun ngurangan oksidasi. |
| Kawat alumunium | 250–450°C has | Suhu kedah dikontrol sacara saksama supados henteu kaleuleuwihi lemes. |
| Kawat baja karbon | 500–750°C pikeun ngurangan setrés / ngalemeskeun gumantung kana tingkatanana | Prosés anu pasti gumantung kana kandungan karbon sareng mikrostruktur anu dipikahoyong. |
| Kawat baja tahan karat | 700–1100°C gumantung kana kelas sareng target prosés | Sering peryogi gas pelindung pikeun pemanasan caang. |
| Kawat paduan nikel | 700–1150°C gumantung kana logam campuranna | Dianggo pikeun kontrol sipat paduan presisi. |
Bagan Kecepatan Jalur, Panjang Koil sareng Waktu Tinggal
| Jalur Kacepetan | Panjang Pemanasan Koil | Waktu Padumukan | Téknik Harti |
|---|---|---|---|
| 10 m / mnt | 0.5 m | 3.0 s | Cocog pikeun pemanasan kawat tambaga kompak kalayan daya anu cekap. |
| 30 m / mnt | 0.5 m | 1.0 s | Meryogikeun daya anu langkung luhur atanapi suhu target anu langkung luhur. |
| 60 m / mnt | 1.0 m | 1.0 s | Jalur kecepatan tinggi meryogikeun réspon daya anu gancang. |
| 120 m / mnt | 1.5 m | 0.75 s | Perlu pemanasan multi-zona atanapi kapadetan daya anu luhur. |
| 300 m / mnt | 3.0 m | 0.60 s | Meryogikeun sinkronisasi garis anu canggih sareng kontrol anu tepat. |
Pituduh Seleksi Téknik
Milih sistem annealing induksi kontinyu merlukeun leuwih ti ngan saukur milih kakuatan. Supplier kedah ngartos bahan kawat, rentang diaméter, kecepatan ngagambar, kalembutan anu diperyogikeun, kaayaan permukaan, oksidasi anu diidinan, metode pendinginan sareng tata letak produksi. Jalur kawat tambaga leutik sareng jalur kawat baja ageung duanana tiasa disebut "annealing kontinyu," tapi desain peralatanna béda pisan.
| Kaayaan | Alat anu Disarankeun | Catetan |
|---|---|---|
| Kawat tambaga anu saé, kecepatan luhur | Sistem anil induksi frékuénsi luhur kalayan koil multi-putaran pondok | Meryogikeun kontrol tegangan anu tepat sareng sinkronisasi daya kecepatan saluran. |
| Konduktor tambaga sedeng | Sistem anil induksi frékuénsi sedeng/luhur kalayan eupan balik pirometer | Saé pikeun integrasi garis gambar kawat sareng ngalunakeun konduktor. |
| Kawat tambaga datar atanapi kawat pasagi panjang | Koil induksi bentuk khusus kalayan kontrol suhu ujung | Desain koil kedah nyingkahan sisi anu panas teuing sareng pusat anu tiis. |
| Kawat alumunium | Pemanas induksi efisiensi tinggi kalayan kontrol suhu anu akurat | Aluminium gampang panas teuing; anggo daya ramping anu dikontrol. |
| Kawat baja karbon | Sistem annealing frékuénsi sedeng atanapi frékuénsi luhur gumantung kana diaméterna | Kopling magnét téh kuat; prosésna kudu nyingkahan skala permukaan upami kakeunaan hawa. |
| Anil caang stainless steel | Sistem annealing induksi kalayan ruang atmosfir pelindung | Hidrogén, nitrogén-hidrogén, atawa gas inert bisa dipaké gumantung kana aturan kaamanan tutuwuhan. |
| Retrofit garis gambar anu tos aya | Modul induksi inline anu ringkes sareng input kecepatan garis PLC | Meryogikeun integrasi mékanis sareng pay-off, capstan sareng take-up. |
| Produksi multi-ukuran | Catu daya induksi dumasar resep nganggo koil anu tiasa diatur atanapi sét koil anu tiasa diganti | Ningkatkeun kecepatan pergantian sareng kalenturan produk. |
Métode Pilihan Daya
Perkiraan daya awal tiasa dilakukeun tina laju aliran massa kawat sareng kanaékan suhu anu diperyogikeun. Dina produksi nyata, margin kaamanan kedah ditambahkeun pikeun leungitna koil, radiasi, konveksi, kaayaan permukaan, leungitna pendinginan sareng akselerasi saluran.
| Item Itungan | Rumus / Harti | Catetan Téknik |
|---|---|---|
| Luas penampang kawat | A = πd² / 4 pikeun kawat buleud | Anggo diaméter anu saleresna saatos ngagambar. |
| Laju ngalirkeun massa | ṁ = A × kapadetan × laju garis | Laju garis kudu dirobah jadi m/s. |
| Kakuatan termal | P = ṁ × Cp × ΔT | Itungan panas sensibel dasar. |
| Kakuatan alat praktis | Pactual = P / efisiensi × margin kaamanan | Biasana tambahkeun margin 15–30% pikeun stabilitas produksi. |
Conto Réferénsi Daya pikeun Kawat Tambaga
| Diaméter Kawat Tambaga | Jalur Kacepetan | Perkiraan Tugas Pemanasan | Rentang Peralatan anu Disarankeun |
|---|---|---|---|
| 0.5-1.0 mm | 100–500 m/mnt | Aliran massa handap tapi kecepatan luhur | Sistem frékuénsi luhur 10–60 kW |
| 1.0-3.0 mm | 50–250 m/mnt | Aliran massa sedeng | Sistem 30–150 kW |
| 3.0-8.0 mm | 10–120 m/mnt | Beban termal anu langkung luhur | Sistem 80–300 kW |
| Konduktor pasagi panjang | ngaropéa | Gumantung kana potongan melintang | Itungan koil sareng daya khusus diperyogikeun |
Pamilihan System Control
| Fungsi Kontrol | Disarankeun Desain | maksud |
|---|---|---|
| Sinkronisasi kecepatan jalur | PLC narima sinyal encoder tina garis gambar | Otomatis nyaluyukeun daya nalika kecepatan robah. |
| eupan balik suhu | Pirométer infrabeureum atanapi pangukuran kontak | Ngajaga suhu annealing anu stabil. |
| neundeun resep | Simpen bahan, diaméter sareng setélan kecepatan | Ngurangan kasalahan setelan nalika ngaganti produk. |
| Pemantauan tegangan | Panangan penari, sél beban atanapi eupan balik drive | Nyegah kawat putus sareng ketidakstabilan diaméter. |
| Kontrol cooling | Pemantauan aliran cai/gas sareng suhu | Ngajaga kualitas permukaan sareng sipat ahir. |
| Protéksi alarm | Arus leuwih, tegangan leuwih, kakurangan cai, suhu leuwih | Ngajaga alat-alat sareng jalur produksi. |
Prosés Workflow
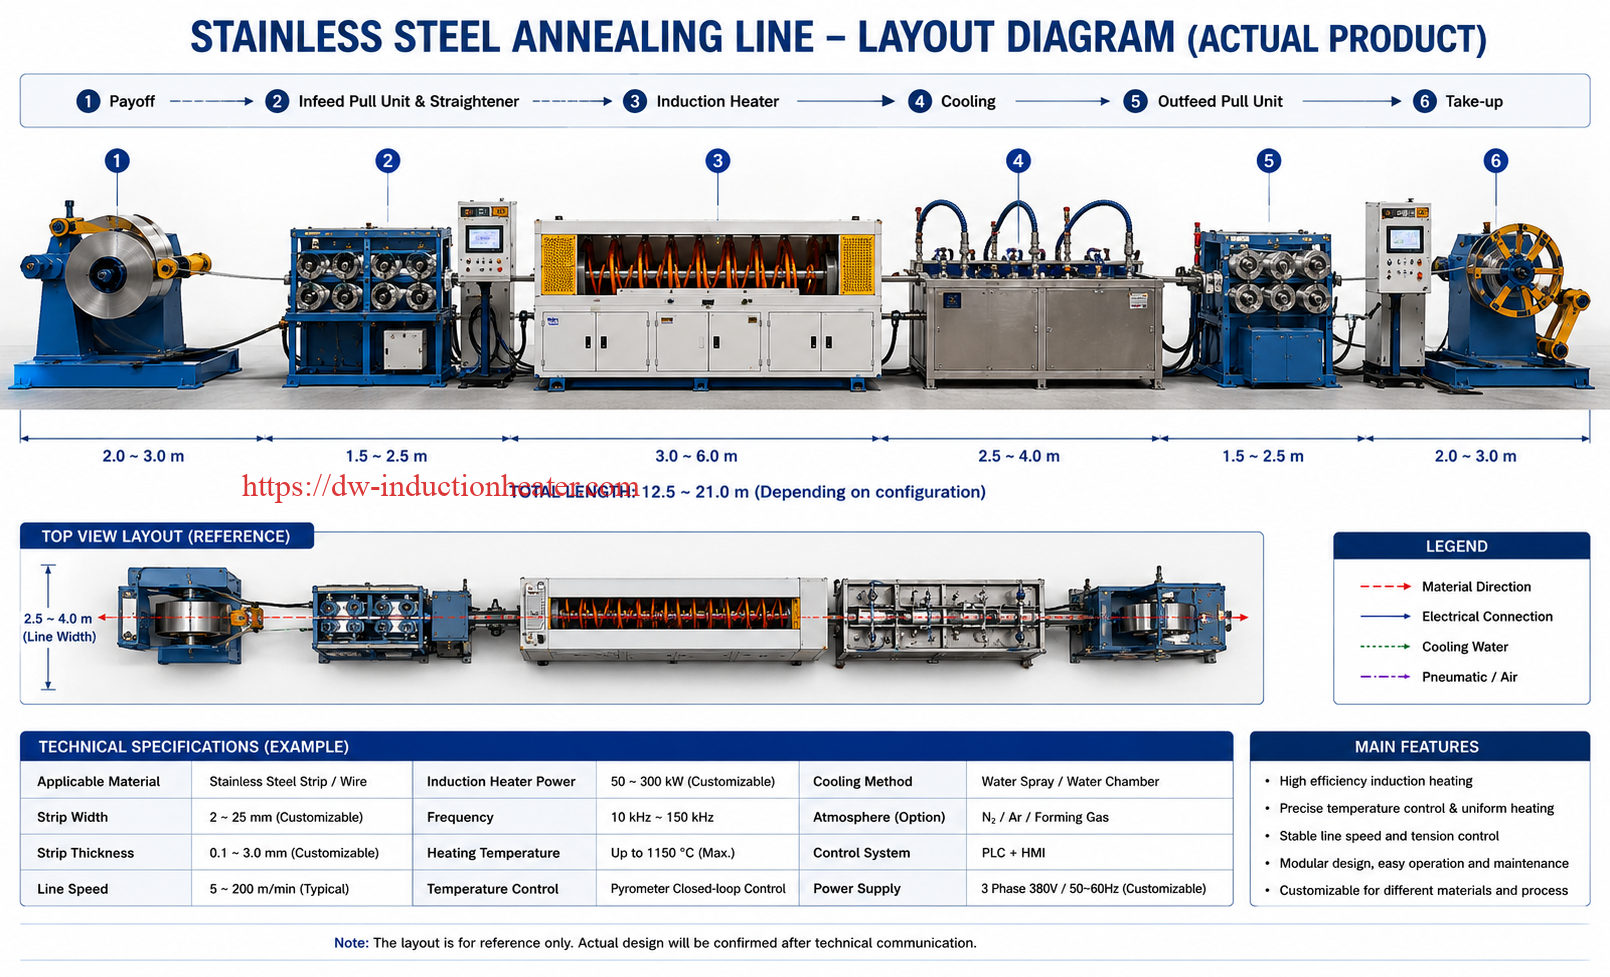
Jalur anil induksi kontinyu kedah dirancang salaku prosés anu terpadu, sanés salaku pemanas mandiri. Sistem pemanasan kedah tiasa dianggo sareng pay-off, drawing capstan, unit beberesih, kontrol tegangan, bagian pendingin, sistem pangeringan sareng alat pangambilan.
- Pembayaran kawat: Kawat atawa konduktor anu ditarik tiis disuplai tina gulungan pay-off kalayan tegangan anu stabil.
- Pra-beberesih: Pelumas, oli, lebu, atanapi oksida anu ngagambar dicabut upami diperyogikeun ku kualitas produk.
- Konfirmasi diaméter sareng kecepatan: PLC narima sinyal resep produk sareng sinyal kecepatan jalur.
- Posisi kumparan induksi: Kawat ngaliwat tengah koil induksi atanapi zona pemanasan torowongan.
- pemanasan induksi: Kawat dipanaskeun gancang dugi ka suhu annealing target.
- Ngawas suhu: Pirométer atawa sénsor mariksa suhu stop kontak sarta ngirimkeun eupan balik ka catu daya.
- Perlindungan atmosfir: Nitrogén, gas inert, atawa atmosfir réduksi bisa dipaké pikeun annealing caang.
- cooling dikawasa: Kawat didinginkan ku hawa, cai, halimun, gas atanapi ruang pendingin anu dikontrol.
- Pangeringan sareng perawatan permukaan: Cai dipiceun sareng kaayaan permukaan distabilkeun sateuacan dicandak atanapi diekstrusi.
- Kontrol tegangan: Tegangan kawat dikokolakeun pikeun nyegah manteng atanapi patah.
- Prosés salajengna atanapi prosés anu kedah dilakukeun: Kawat anu dianeal dililit atanapi dikirim langsung ka stranding, extrusion atanapi coating.
- Inspeksi kualitas: Elongasi, kakuatan tarik, kualitas permukaan, konduktivitas sareng stabilitas diaméter dipariksa.


Bagan Tata Letak Prosés Inline
| Bagian Garis | Peralatan Utama | Sarat Kontrol |
|---|---|---|
| Kabayar | Stand pangisian, rem, unit tegangan | Eupan anu stabil sareng teu aya geteran kawat |
| Pre-perlakuan | Pabersih, alat ngusap, alat pelurus | Jalur kawat anu bersih sareng di tengah |
| Zona manaskeun | Koil induksi, catu daya, workhead | Kakuatan nuturkeun laju sareng resep bahan |
| kadali hawa | Pirométer, PLC, puteran eupan balik | Suhu outlet anu stabil |
| Zona pendinginan | Pendinginan hawa, cai, gas atanapi kamar | Sipat sareng permukaan ahir anu dikontrol |
| Pos-perlakuan | Pangering, pamariksaan permukaan, kontrol tegangan | Nyegah korosi, goresan sareng karusakan |
| Candak | Tukang ngagulung, penari, unit nu ngaliwat | Tegangan gulungan anu stabil sareng kualitas koil |
Studi Kasus / Aplikasi Khas
Conto-conto di handap ieu nunjukkeun kumaha annealing induksi kontinyu tiasa diterapkeun dina lingkungan produksi kawat sareng kabel anu béda. Nilai-nilaina mangrupikeun rujukan rékayasa; parameter ahir kedah dikonfirmasi ku uji sampel sareng sarat produksi anu saleresna.
| industri | material | pakakas | Parameter Pemanasan | hasil |
|---|---|---|---|---|
| Produksi kawat motor | Kawat tambaga pasagi | Sistem pemanasan induksi 45 kW nganggo koil khusus | Pangembunan kontinyu dina kecepatan sakitar 15 m/mnt dina conto aplikasi anu diterbitkeun | Ngurangan pengerasan saatos digambar sareng ningkatkeun kamampuan kawat pikeun dibentuk. |
| Jalur konduktor kabel listrik | Kawat tambaga buleud | Sistem anil induksi kontinyu frékuénsi luhur | Kakuatan nuturkeun kecepatan tarik; gas pelindung opsional | Peningkatan elongasi, kelembutan konduktor anu stabil sareng ngirangan putusna kawat. |
| Produksi konduktor aluminium | Kawat alumunium | Pemanas induksi frékuénsi sedeng/luhur kalayan kontrol loop katutup | Suhu sedeng, réspon gancang, pendinginan anu dikontrol | Daktilitas anu langkung saé saatos digambar sareng paripolah ngabentuk kabel anu stabil. |
| Pabrik kawat baja tahan karat | Kawat baja tahan karat | Pemanas induksi kalayan ruang atmosfir pelindung | Anil suhu luhur kalayan atmosfir anu dikontrol | Ngurangan tegangan sésa sareng ningkatkeun kualitas permukaan. |
| Produksi kawat pegas sareng presisi | Kawat paduan khusus | Sistem anil induksi multi-zona | Kontrol suhu dumasar resep sareng pendinginan anu dikontrol | Sipat mékanis anu langkung stabil sareng résiko kagagalan anu langkung handap dina ngabentuk. |
 Target Kualitas Khas
| Target Kualitas | Métode Pangukuran | Kunaon eta Perkara |
|---|---|---|
| Elongation | Tés tensile | Mastikeun pamulihan daktilitas saatos annealing. |
| Kakuatan regangan | Alat uji tarik | Mastikeun kawat henteu teuas teuing atanapi leuleus teuing. |
| Konduktivitas listrik | Méter konduktivitas | Penting pikeun kawat listrik sareng konduktor kabel. |
| warna permukaan | Inspeksi visual atanapi optik | Nunjukkeun oksidasi, panas teuing, atanapi masalah atmosfir. |
| Stabilitas diaméter | Mikrometer laser | Mastikeun gambar sareng annealing henteu ngaganggu kualitas diménsi. |
| Laju ngarecah | Rékaman jalur produksi | Mangaruhan langsung kana hasil panén sareng biaya produksi. |
Masalah sareng Solusi Umum
Kaseueuran masalah annealing kontinyu asalna tina kecepatan jalur anu teu stabil, kontrol suhu anu goréng, frékuénsi anu salah, panyelarasan koil anu goréng, beberesih anu teu cekap, kontrol tegangan anu goréng atanapi pendinginan anu teu cocog. Tabél di handap ieu ngaruntuykeun masalah produksi umum sareng solusi rékayasa praktis.
| masalah | sabab | leyuran |
|---|---|---|
| Kawatna masih teuas teuing saatos dipanaskeun | Suhu handap teuing, waktos cicing pondok teuing atanapi dayana teu cekap | Ningkatkeun daya, ngirangan kecepatan jalur, manjangkeun koil atanapi saluyukeun suhu target. |
| Kawat jadi lemes teuing | Panas teuing atanapi waktos tinggal anu kaleuleuwihi | Kurangkeun daya, tambahkeun kecepatan saluran, atanapi anggo eupan balik suhu loop katutup. |
| Oksidasi atanapi perubahan warna permukaan | Paparan suhu luhur dina hawa | Anggo atmosfir pelindung, singgetan waktos pemanasan atanapi tingkatkeun panyalindungan pendinginan. |
| Suhu anu teu rata sapanjang kawat | Fluktuasi kecepatan jalur atanapi daya anu teu stabil | Sinkronkeun daya sareng encoder garis sareng anggo kontrol tegangan anu stabil. |
| Titik panas dina kawat | Kawat teu dipusatkeun dina koil atanapi medan koil henteu rata | Ningkatkeun rol pituduh, puseuran koil, sareng géométri koil. |
| Kawat pegat saatos dipanaskeun | Kaleuwihan leuleus, kejutan tegangan atanapi transisi pendinginan anu goréng | Optimalkeun kontrol tegangan, laju pendinginan, sareng suhu annealing. |
| Stabilitas konduktivitas anu handap | Panas teuing, kontaminasi atanapi prosés anu teu konsisten | Ningkatkeun beberesih, kontrol suhu sareng katelusuran bahan. |
| Coil overheating | Cai pendingin anu teu cekap, kerak atanapi beban anu kaleuleuwihi | Pariksa aliran cai, tekanan, konduktivitas sareng kapasitas chiller. |
| Kacepetan produksi teu tiasa ningkat | Daya teuing leutik atanapi zona pemanasan pondok teuing | Pilih catu daya anu langkung luhur atanapi anggo pemanasan induksi multi-zona. |
| Parobahan produk anu teu konsisten | Teu aya kasalahan dina manajemen resep atanapi setélan manual | Anggo kontrol resep PLC pikeun bahan, diaméter sareng kecepatan garis. |
FAQ
1. Naon ari annealing induksi kontinyu pikeun kawat sareng kabel?
Anil induksi kontinyu nyaéta prosés inline anu manaskeun konduktor kawat atanapi kabel anu bergerak nganggo induksi éléktromagnétik pikeun ngirangan pengerasan kerja, mulangkeun daktilitas sareng ngastabilkeun sipat mékanis. Kawat ngaliwat terus-terusan ngaliwatan koil induksi teras didinginkan dina kaayaan anu dikontrol.
2. Naha kawat perlu dipanaskeun saatos digambar?
Cold drawing ngurangan diaméter kawat tapi ningkatkeun karasa sareng tegangan internal. Annealing ngalemeskeun kawat, ningkatkeun elongasi sareng ngirangan karusakan nalika ditarik, diuntai, dibengkokkeun, ekstrusi insulasi atanapi lilitan salajengna.
3. Naha kawat tambaga tiasa dipanaskeun ku cara induksi?
Muhun. Kawat tambaga mangrupikeun aplikasi umum pikeun annealing induksi kontinyu. Pemanasan induksi tiasa ngalemeskeun kawat tambaga saatos ditarik sareng ningkatkeun kalenturan pikeun aplikasi listrik, motor sareng kabel. Conto anu diterbitkeun kalebet annealing kawat tambaga kontinyu nganggo koil induksi khusus sareng sistem 45 kW dina kecepatan sakitar 15 m/mnt.
4. Suhu naon anu dianggo pikeun annealing induksi kawat tambaga?
Suhu gumantung kana diaméter kawat, laju jalur, tingkat bahan sareng kalembutan anu diperyogikeun. Praktek rékayasa tiasa nganggo suhu anu langkung handap kalayan waktos anu langkung lami atanapi suhu anu langkung luhur kalayan waktos cicing anu pondok pisan. Sababaraha metode induksi kawat tambaga atanapi annealing résistansi ngajelaskeun suhu ti 650°C dugi ka 1020°C pikeun waktos pemanasan anu pondok pisan 0.3–5 detik dina aplikasi khusus. [oai_citation:6‡Google 专利](https://patents.google.com/patent/US20140224387A1/en?utm_source=chatgpt.com)
5. Naha annealing induksi cocog pikeun kawat aluminium?
Muhun. Kawat aluminium tiasa dipanaskeun ku cara pemanasan induksi, tapi prosésna kedah dikontrol sacara saksama sabab aluminium gaduh konduktivitas termal anu luhur sareng tiasa dilembutkeun teuing upami suhuna luhur teuing. Kontrol suhu anu akurat sareng sinkronisasi kecepatan jalur penting pisan.
6. Frékuénsi naon anu dianggo pikeun annealing induksi kawat?
Kawat anu lemes biasana nganggo frékuénsi anu langkung luhur, sedengkeun kawat anu diaméterna langkung ageung tiasa nganggo frékuénsi anu langkung handap pikeun penetrasi panas anu langkung saé. Sistem anu umum tiasa nganggo frékuénsi ti sababaraha kHz dugi ka ratusan kHz, gumantung kana bahan, diaméter sareng keseragaman suhu anu diperyogikeun.
7. Kumaha oksidasi dikontrol nalika annealing kawat?
Oksidasi tiasa dikirangan ku cara ngirangan waktos pemanasan, nganggo gas pelindung, masang ruang atmosfir anu katutup, ningkatkeun beberesih kawat sareng ngontrol pendinginan. Aplikasi stainless steel sareng tambaga anu caang tiasa meryogikeun nitrogén, gas inert atanapi atmosfir pangurangan gumantung kana prosésna.
8. Naha annealing induksi tiasa diintegrasikeun kana garis gambar kawat anu tos aya?
Muhun. Modul annealing induksi anu kompak sering tiasa dipasang sacara saksama antara bagian gambar, beberesih, pendinginan sareng pangambilan. Kuncina nyaéta pikeun nyingkronkeun kakuatan induksi sareng kecepatan saluran sareng ngajaga tegangan kawat anu stabil ngalangkungan zona pemanasan.
9. Kumaha carana milih daya anu pas pikeun sistem annealing kawat?
Kakuatan gumantung kana bahan kawat, diaméter, kecepatan jalur, suhu target sareng panjang koil. Itungan awal nganggo laju aliran massa sareng kanaékan suhu, teras nambihan efisiensi sareng margin kaamanan. Pilihan ahir kedah dikonfirmasi ku kecepatan produksi sareng uji sampel.
10. Inpormasi naon waé anu diperyogikeun pikeun kutipan?
Mangga nyayogikeun bahan kawat, rentang diaméter, bentuk penampang, kecepatan garis, suhu annealing target, sipat mékanis anu diperyogikeun, sarat permukaan, tegangan anu sayogi, kaayaan cai pendingin, tata letak produksi sareng naha atmosfir pelindung diperyogikeun.
kacindekan
Anil induksi kontinyu pikeun kawat sareng kabel mangrupikeun solusi praktis pikeun produksi konduktor sareng kawat modéren. Éta ngabantosan mulangkeun daktilitas, ngirangan pengerasan kerja, ngastabilkeun sipat mékanis sareng ningkatkeun efisiensi produksi saatos ngagambar atanapi ngabentuk. Dibandingkeun sareng anil batch atanapi tungku tradisional, pemanasan induksi nawiskeun réspon anu langkung gancang, tata letak anu kompak, otomatisasi anu gampang sareng integrasi langsung sareng jalur produksi kontinyu.
Pikeun kawat tambaga, kawat aluminium, kawat baja, kawat baja tahan karat sareng kawat paduan khusus, konci kasuksésan nyaéta pilihan alat anu leres. Insinyur kedah meunteun diaméter kawat, bahan, kecepatan jalur, suhu target, panjang koil, metode pendinginan, sarat permukaan sareng sistem kontrol. Sistem anil induksi kontinyu anu dirancang kalayan saé kedah ngalebetkeun catu daya induksi anu efisien, koil anu dirancang kalayan leres, eupan balik suhu, kontrol tegangan, sistem pendinginan sareng manajemen resep PLC.
Peralatan Induksi HLQ tiasa nyayogikeun sistem annealing induksi kontinyu anu disaluyukeun pikeun aplikasi kawat sareng kabel. Pikeun nampi proposal rékayasa, pasihan bahan kawat anjeun, rentang diaméter, kecepatan jalur, kalembutan atanapi elongasi anu diperyogikeun, suhu target, tata letak produksi sareng catu daya anu sayogi. Dumasar kana detil ieu, sistem ieu tiasa dirancang pikeun annealing inline anu stabil, kualitas kawat anu langkung saé sareng efisiensi produksi anu langkung luhur.