

Mesin Bending Pipa Induksi pikeun Fabrikasi Pipa Baja, Tabung, sareng Pipa
Induksi Pipe Bending Mesin
Daptar eusi
- Jawab Gancang
- Naon Produk Ieu?
- Aplikasi konci
- Bahan anu cocog
- Prinsipna ngagawekeun
- Spesifikasi téknis
- Pilihan Modél anu Disarankeun
- Prosés Workflow
- Desain Koil sareng Fixture
- Sistim kontrol jeung Automation
- Masalah sareng Solusi Umum
- Pituduh Seleksi Téknik
- kaunggulan
- watesan
- Naha Milih Peralatan Induksi HLQ?
- FAQ
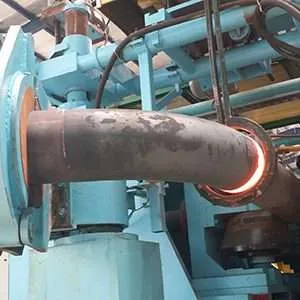
An mesin bending pipa induksi nyaéta sistem pembentuk panas anu dianggo pikeun ngabengkokkeun baja karbon, baja tahan karat, baja paduan, tabung boiler, tabung struktural sareng pipa pipa diaméter ageung ku cara pemanasan induksi lokal. Ieu seueur dianggo dina pipa minyak sareng gas, pabrik petrokimia, pembangkit listrik, galangan kapal, platform lepas pantai, struktur baja sareng fabrikasi pipa tekanan. Ku cara manaskeun ngan ukur zona lentur anu sempit, alat-alat ieu ngirangan gaya pembentuk, ningkatkeun kualitas lenturan, ngaminimalkeun sambungan las sareng ngabantosan pembeli ngahasilkeun lenturan pipa radius panjang khusus anu siku standar atanapi metode lenturan tiis henteu tiasa gampang kahontal.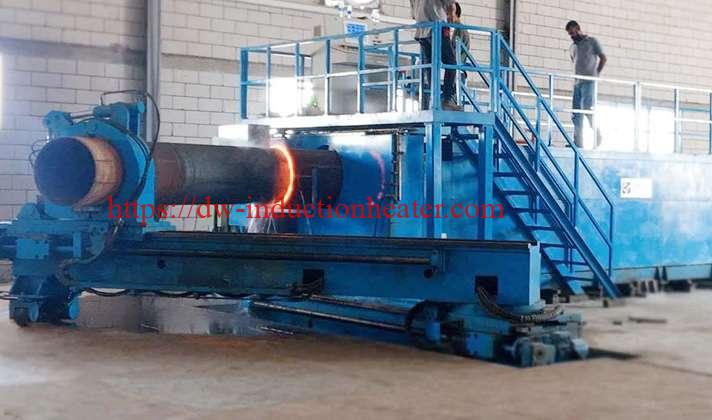
Jawab Gancang
Mesin bending pipa induksi paling cocog pikeun ngahasilkeun bending panas anu akurat, lemes sareng tiasa diulang dina pipa logam sedeng dugi ka ageung, khususna nalika aplikasi éta meryogikeun bending radius panjang, bending pipa témbok kandel, sudut khusus, siku dilas anu langkung sakedik sareng kinerja aliran anu langkung saé dina sistem perpipaan industri.
Naon Produk Ieu?
Mesin bending pipa induksi nyaéta mesin industri anu ngagabungkeun pemanasan induksi éléktromagnétik sareng gerakan bending hidrolik atanapi CNC anu dikontrol. Mesin ieu manaskeun daérah pipa anu bentukna cincin sempit sareng ngabengkokkeun bagian anu manaskeun éta di sakitar radius anu dipilih. Prosésna béda ti bending tiis sabab pipa dipanaskeun sacara lokal dugi ka suhu anu dibentuk sateuacan deformasi. Ieu ngirangan résistansi bending logam sareng ngamungkinkeun pipa ageung atanapi pipa témbok kandel dibengkokkeun kalayan kontrol diménsi anu langkung saé.
Mesin anu lengkep biasana ngawengku catu daya pemanasan induksi, transformator anu cocog, koil induksi tambaga anu didinginkan ku cai, ranjang mesin, unit pendorong hidrolik, panangan lentur, klem pipa, rol pituduh, sistem pendingin, alat ukur suhu infra red sareng kabinet kontrol PLC atanapi CNC. Mesin ieu tiasa dikonfigurasi pikeun diaméter pipa, ketebalan témbok, bahan, jari-jari lentur sareng sarat produksi anu béda.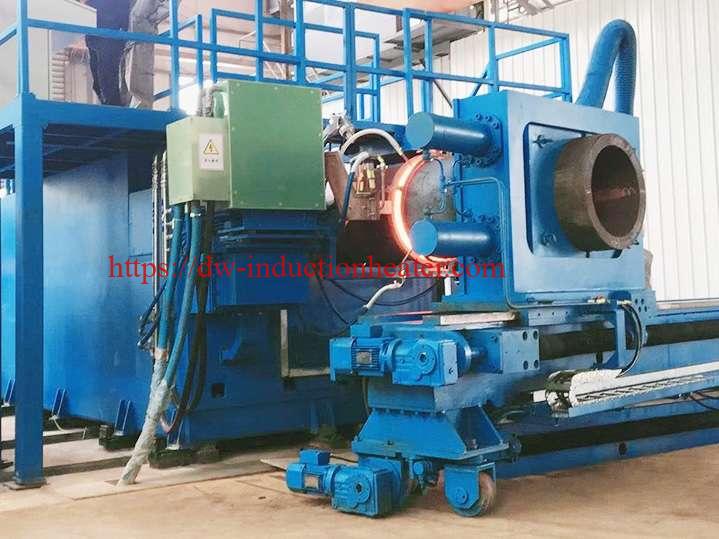
Pikeun perusahaan fabrikasi pipa, nilai utama alat ieu nyaéta kalenturan. Tinimbang ngan ukur ngandelkeun siku standar, pabrik tiasa ngahasilkeun tikungan khusus numutkeun gambar proyék. Ieu khususna kapaké pikeun konstruksi pipa, perpipaan pembangkit listrik, pangwangunan kapal, pamasangan pabrik kimia sareng proyék struktur baja dimana rute pipa sering rumit.
| Fungsi produk | Nilai Téknik | Masalah Pembeli Umum Direngsekeun |
|---|---|---|
| Pemanasan pipa lokal | Ngurangan gaya ngabentuk | Pipa ageung teu tiasa dibengkokkeun tiis |
| Lentur panas anu dikontrol | Ningkatkeun kehalusan lengkungan | Retakan tikungan tiis atanapi springback anu kaleuleuwihi |
| Radius tikungan khusus | Ngarojong rute pipa khusus proyék | Siku standar teu cocog |
| Produksi tikungan radius panjang | Ngurangan résistansi aliran | Siku anu pondok teuing ningkatkeun leungitna tekanan |
| Kontrol PLC/CNC | Ningkatkeun pangulangan | Kualitas lenturan manual teu stabil |
Aplikasi konci
Mesin bending pipa induksi dianggo dimana waé sistem pipa peryogi parobahan arah anu mulus, radius bending anu ageung atanapi sudut bending khusus. Dina seueur proyék industri, bending pipa sanés ngan saukur bagian sambungan. Éta mangaruhan aliran cairan, tata letak pamasangan, kuantitas las, distribusi tegangan sareng kaamanan jangka panjang. Bending induksi anu dirancang kalayan leres tiasa ngagentos sababaraha siku anu dilas sareng nyederhanakeun sakumna sistem perpipaan.
| industri | aplikasi | Naha Bending Induksi Dianggo |
|---|---|---|
| Minyak jeung gas | Tikungan pipa jarak jauh, pipa stasiun, jalur lepas pantai | Diaméter ageung, radius panjang sareng las anu langkung sakedik |
| pétrokimia | Pipa prosés, pipa kilang minyak, jalur transfer kimia | Routing anu rumit sareng sarat kualitas anu luhur |
| Generasi daya | Pipa uap, tabung boiler, tabung superheater | Layanan suhu luhur sareng tekanan luhur |
| Pembuatan | Sistem pipa laut, jalur balast, jalur hidrolik | Rute pipa kompak dina rohangan terbatas |
| Téknik lepas pantai | Pipa platform, modul FPSO, jalur pangrojong handapeun laut | Lengkungan khusus sareng reliabilitas struktural anu kuat |
| struktur baja | Tabung struktur melengkung, tabung sasak, rangka arsitéktur | Komponen baja melengkung radius ageung |
| Boiler sareng penukar panas | Gulungan tabung, tabung economizer, tabung témbok tungku | Produksi bending tabung anu tiasa diulang sareng peralatan termal |
| Mesin pangwangunan | Pipa hidrolik, tabung mesin beurat | Pipa anu awét pikeun sistem beban tinggi |
Bagan Cakupan Aplikasi
Pipa Minyak & Gas ████████████████████ Pabrik Petrokimia ████████████████ Pembangkit Listrik ████████████████ Pangwangunan Kapal ████████████ Struktur Baja ███████████ Boiler & Penukar Panas ██████████ Mesin Konstruksi █████████
Bahan anu cocog
Prosés bengkokan pipa induksi cocog pikeun seueur logam konduktif. Nanging, unggal bahan gaduh paripolah pemanasan, rentang deformasi sareng sarat pendinginan nyalira. Baja karbon sareng baja paduan rendah mangrupikeun bahan anu paling umum sabab ngaréspon kalayan saé kana pemanasan induksi sareng seueur dianggo dina pipa sareng perpipaan industri. Baja tahan karat sareng baja paduan ogé tiasa dibengkokkeun kalayan suksés, tapi peryogi kontrol suhu anu langkung tepat pikeun ngajaga kualitas permukaan sareng sipat mékanis.
| material | Kasaluyuan | Catetan Téknik |
|---|---|---|
| Pipa baja karbon | alus teuing | Umum pikeun pipa, struktur baja sareng pipa industri umum |
| Pipa baja paduan rendah | alus teuing | Cocog pikeun pipa tekanan sareng aplikasi pembangkit listrik |
| Pipa stainless steel | alus | Meryogikeun kontrol suhu anu akurat pikeun ngirangan oksidasi sareng distorsi |
| baja alloy tahan panas | alus | Dianggo pikeun boiler, pipa uap sareng peralatan suhu luhur |
| Duplex stainless steel | Kondisi | Meryogikeun prosedur termal anu ketat pikeun ngajaga mikrostruktur |
| Baja suhu handap | alus | Sipat dampak panginten peryogi verifikasi saatos dibengkokkeun |
| Pipa alloy aluminium | Kondisi | Suhu ngabentuk anu langkung handap sareng peryogi alat khusus |
| Pipa campuran tambaga | Kondisi | Konduktivitas termal anu luhur meryogikeun desain daya sareng koil anu cocog |
| Tabung pasagi jeung pasagi panjang | Kondisi | Meryogikeun koil sareng fixture khusus pikeun ngontrol deformasi |
Prinsipna ngagawekeun
Prinsip kerja mesin bending pipa induksi dumasar kana induksi éléktromagnétik. Nalika arus bolak-balik ngalir ngaliwatan koil induksi tambaga, medan magnét bolak-balik dihasilkeun di sabudeureun koil. Nalika pipa konduktif ditempatkeun di jero medan magnét ieu, arus eddy diinduksi dina témbok pipa. Arus eddy ieu ngahasilkeun panas di jero logam kusabab résistansi listrik.
Pikeun baja magnét, histeresis magnét ogé nyumbang kana pemanasan di handap suhu Curie. Ieu ngajantenkeun pemanasan induksi hususna efisien pikeun baja karbon sareng pipa baja paduan rendah. Mesin ngan ukur manaskeun pita sempit di sakitar pipa, sanés sakabéh panjang pipa. Sakali zona anu dipanaskeun ieu ngahontal suhu lentur target, sistem dorong hidrolik mindahkeun pipa ka hareup sedengkeun panangan radius nungtun pipa kana kurva anu diperyogikeun.
Zona anu dipanaskeun terus-terusan gerak sapanjang pipa nalika pipa maju. Saatos zona panas ngaliwat, bagian anu bengkok tiasa didinginkan ku semprotan cai, pendinginan hawa atanapi pendinginan alami. Kombinasi pemanasan lokal, dorongan anu dikontrol sareng pendinginan anu dikontrol ieu nyiptakeun tikungan induksi anu mulus.
Diagram Prinsip Lentur Pipa Induksi
Arah Umpan Pipa Lempeng → ┌─────────────────────────────────────────┐ │ Rol Panduan / Ranjang Mesin │ └─────────────────────────────────────┘ │ ▼ ┌────────────────────┐ │ Koil Induksi │ │ Zona Pemanasan Lokal │ └─────────────────────┘ │ ▼ Zona Plastik Dipanaskeun │ ▼ Panangan Lentur / Panangan Radius │ ▼ Lentur Radius Panjang Anu Réngsé
Aliran Konversi Énergi
Daya Listrik ↓ Catu Daya Induksi ↓ Arus Bolak-balik dina Koil ↓ Medan Magnét Bolak-balik ↓ Arus Eddy dina Témbok Pipa ↓ Pembangkitan Panas Lokal ↓ Deformasi Plastik sareng Lentur
Spesifikasi téknis
Spésifikasi téknis mesin bending pipa induksi kedah dipilih dumasar kana diaméter pipa, ketebalan témbok, bahan, radius bengkok, sudut bengkok sareng kapasitas produksi. Mesin kalayan rentang diaméter pipa anu leres tiasa tetep gagal upami catu daya, frékuénsi, desain koil atanapi gaya dorong hidrolik henteu cocog. Ku alatan éta, pilihan rékayasa kedah dumasar kana sarat pembentukan lengkep, sanés ngan ukur kana ukuran pipa maksimum.
| parameter | spésifikasi | Catetan |
|---|---|---|
| Ngaran Produk | Induksi Pipe Bending Mesin | Peralatan lentur induksi panas pikeun pipa sareng tabung |
| Métode pemanasan | pemanasan Induksi éléktromagnétik | Pemanasan lokal tina zona lentur |
| Pipa OD anu lumaku | 21 mm dugi ka 1620 mm atanapi disaluyukeun | Gumantung kana modél mesin sareng bahan pipa |
| ketebalan témbok | 2 mm dugi ka 120 mm atanapi disaluyukeun | Pipa anu kandel meryogikeun kakuatan anu langkung luhur sareng gaya dorong anu langkung kuat |
| Radius tikungan | 1.5D ka 20D | D hartina diaméter luar pipa |
| Sudut bengkok | 0 ° ka 180 ° | Sudut khusus sayogi numutkeun kabutuhan proyék |
| kakuatan pemanasan | 60 kW nepi ka 2500 kW+ | Dipilih dumasar kana ukuran pipa sareng kecepatan produksi |
| rentang frékuénsi | 0.5 kHz nepi ka 30 kHz has | Frékuénsi anu langkung handap langkung dipikaresep pikeun pipa anu langkung ageung atanapi langkung kandel |
| Jinis suplai kakuatan | Catu daya induksi berbasis IGBT atanapi thyristor | Dipilih dumasar kana sarat kakuatan sareng frékuénsi |
| Métode ngadorong | Hidrolik atanapi servo hidrolik | Ngatur kecepatan sareng stabilitas asupan pipa |
| sistim kontrol | PLC atanapi CNC | CNC disarankeun pikeun produksi batch anu tiasa diulang |
| Ukuran hawa | Térmométer inframerah | Kontrol loop katutup ningkatkeun konsistensi pemanasan |
| metoda cooling | Semprotan cai, pendinginan hawa atanapi pendinginan alami | Dipilih dumasar kana bahan sareng prosedur |
| Jinis coil | Koil induksi tambaga anu didinginkan ku cai | Disaluyukeun pikeun diaméter pipa sareng lébar pemanasan |
| perenah mesin | Ranjang mesin horizontal | Umum pikeun bending pipa industri |
| Wangun anu tiasa dianggo | Pipa buleud, tabung pasagi, tabung pasagi panjang, profil | Perlengkapan sareng koil khusus diperyogikeun pikeun bagian anu henteu buleud |
Pilihan Modél anu Disarankeun
Tabel pilihan modél di handap ieu nyayogikeun rujukan praktis pikeun évaluasi rékayasa. Konfigurasi mesin ahir kedah dikonfirmasi saatos mariksa tingkat pipa anu saleresna, diaméter luar, ketebalan témbok, radius tikungan, sudut tikungan sareng wirahma produksi.
| aplikasi | material | Daya anu Disarankeun | prekuensi |
|---|---|---|---|
| Bengkokna tabung boiler leutik | Baja karbon / baja paduan | 60–160 kW | 10–30 kHz |
| Bengkokna tabung penukar panas | Baja karbon / baja tahan karat | 80–200 kW | 8–25 kHz |
| Bengkokan pipa prosés sedeng | Baja karbon / baja tahan karat | 160–300 kW | 3–15 kHz |
| Bengkokan pipa kapal | Baja karbon / baja tahan karat | 200–500 kW | 2–10 kHz |
| Bengkokan pipa petrokimia | Baja karbon / baja paduan / baja tahan karat | 300–800 kW | 1–8 kHz |
| Bengkokna pipa uap pembangkit listrik | Baja paduan / baja tahan panas | 500–1200 kW | 0.8–5 kHz |
| Bengkokna pipa minyak sareng gas | Pipa baja | 800–1800 kW | 0.5–3 kHz |
| Bengkokan pipa beurat diaméter ageung | Baja karbon / baja paduan | 1200–2500 kW+ | 0.5–2 kHz |
Réferénsi Pilihan Daya dumasar Ukuran Pipa
| Rentang OD Pipa | Range Ketebalan Tembok | Rentang kakuatan has | mesin Tipe |
|---|---|---|---|
| 21-89 mm | 2-12 mm | 60–160 kW | Mesin bending induksi tabung leutik |
| 89-219 mm | 4-25 mm | 160–300 kW | Mesin bending induksi pipa sedeng |
| 219-426 mm | 6-40 mm | 300–600 kW | Sistem lentur pipa tugas beurat |
| 426-720 mm | 8-60 mm | 600–1000 kW | Mesin bending induksi pipa ageung |
| 720-1020 mm | 10-80 mm | 1000–1600 kW | Sistem lentur pipa diaméter ageung |
| 1020–1620 mm+ | 12-120 mm | 1600–2500 kW+ | Garis lentur induksi tugas beurat anu disaluyukeun |
Prosés Workflow
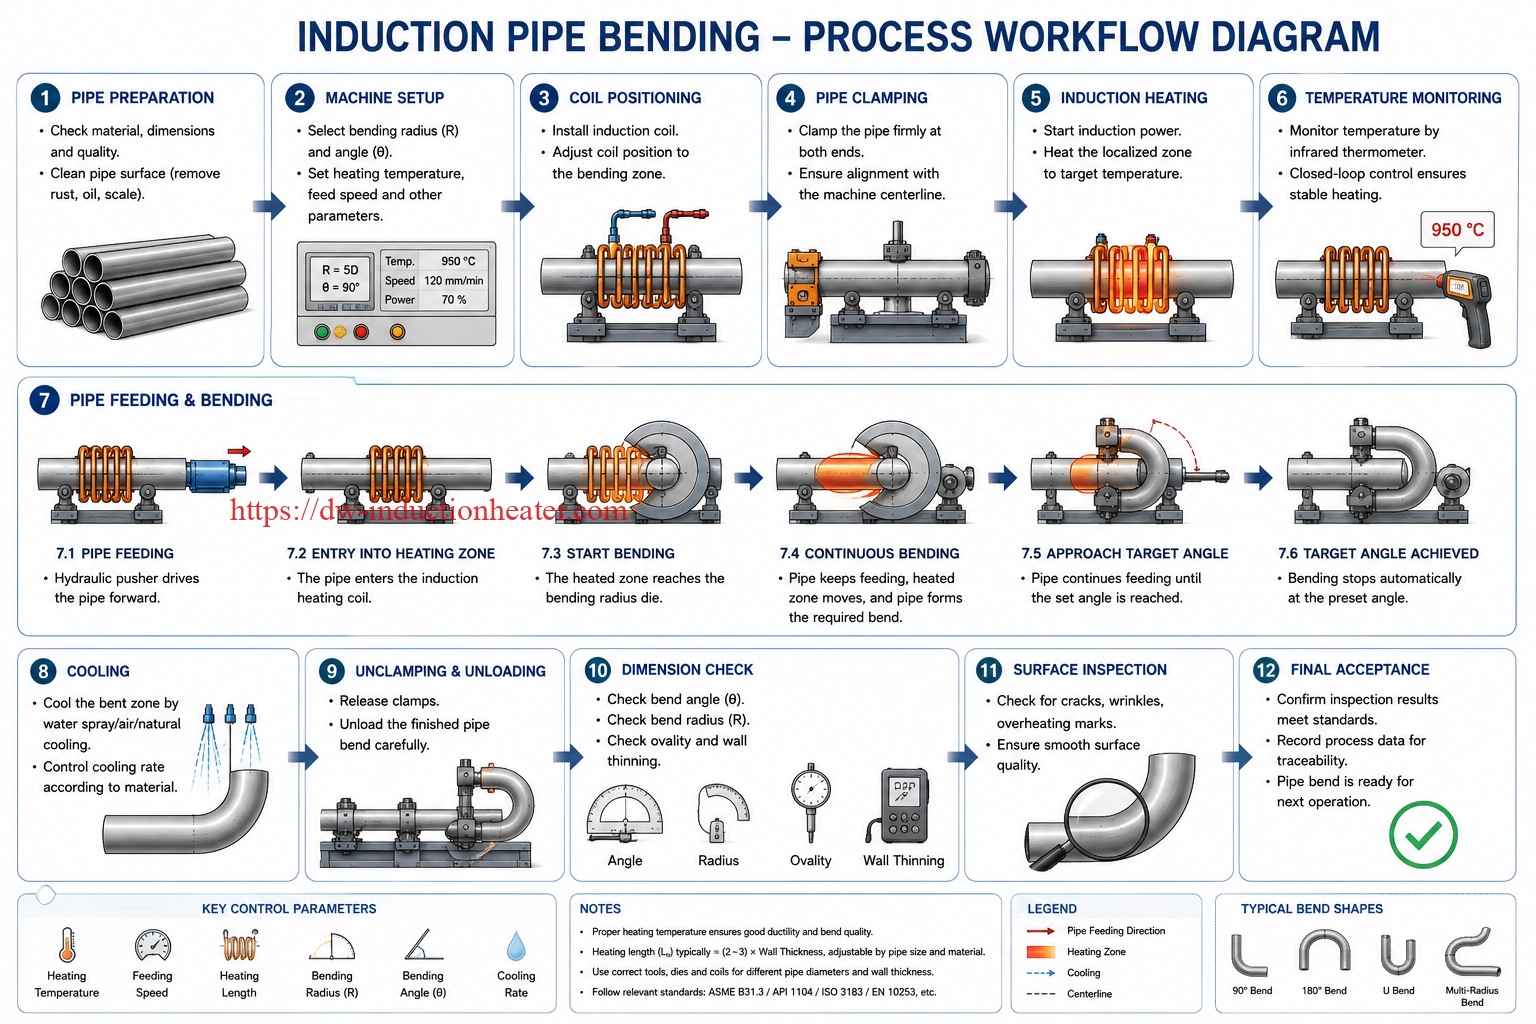
Prosés bengkokan pipa induksi kedah stabil sareng tiasa diulang. Alur kerja anu saé ngabantosan ngirangan cacad sapertos témbok anu ipis, ovalitas, kerutan, retakan sareng sudut bengkokan anu henteu konsisten. Sateuacan produksi, operator kedah mastikeun sertipikat bahan pipa, ukuran pipa, radius bengkokan target, sudut anu diperyogikeun, suhu pemanasan, metode pendinginan sareng standar pamariksaan.
Bagan Aliran Prosés
Konfirmasi Bahan Pipa ↓ Pembersihan Permukaan Pipa ↓ Setélan Parameter Mesin ↓ Pemasangan Kumparan Induksi ↓ Pemuatan sareng Penjepitan Pipa ↓ Penyelarasan Zona Pemanasan ↓ Mimitian Pemanasan Induksi ↓ Kontrol Loop Tertutup Suhu ↓ Dorongan Hidrolik ↓ Lengkungan Lengan Radius ↓ Pendinginan Terkendali ↓ Eureun Sudut sareng Bongkar Muat ↓ Inspeksi Diménsi ↓ Catetan Kualitas Akhir
| Lengkah | operasi | Titik Pamariksaan Téknik |
|---|---|---|
| 1 | Konfirmasi data pipa | Kelas bahan, OD, ketebalan témbok sareng angka panas |
| 2 | Beberesih permukaan pipa | Miceun minyak, karat sareng kerak beurat caket zona pemanasan |
| 3 | Pasang kumparan induksi | Pariksa diaméter koil, jarak jauh sareng aliran cai |
| 4 | Atur parameter tikungan | Radius, sudut, laju, suhu sareng modeu pendinginan |
| 5 | Pipa jepitan | Pastikeun saluyu sareng ranjang mesin sareng panangan radius |
| 6 | Mimitian manaskeun | Ngahontal suhu target sacara rata di sakitar keliling pipa |
| 7 | Mimitian ngadorong | Jaga kecepatan tetep stabil tanpa geteran |
| 8 | Ngalakukeun ngabengkokkeun | Ngawaskeun sudut, radius sareng gerakan pipa |
| 9 | Pipa tiis | Pilih cai, hawa atanapi pendingin alami numutkeun bahanna |
| 10 | Pariksa tikungan | Pariksa sudut, radius, ovalitas, ketebalan témbok sareng permukaan |
Desain Koil sareng Fixture
Koil induksi sareng fixture penting pisan pikeun kualitas lenturan. Koil ngontrol zona pemanasan, sedengkeun fixture ngontrol gerakan sareng deformasi pipa. Koil anu dirancang kalayan goréng tiasa nyababkeun suhu anu henteu rata, panas teuing lokal, pemanasan anu laun atanapi efisiensi énergi anu handap. Fixture anu goréng tiasa nyababkeun pipa ngageser, ovalitas, kerutan atanapi sudut lenturan anu henteu akurat.
Faktor Desain Kumparan Induksi
| Faktor Desain | Pangaruh Rékayasa | rekomendasi |
|---|---|---|
| Diaméter batin jero | Mangaruhan efisiensi kopling sareng jarak pipa | Jaga jarak anu pas pikeun gerakan anu aman sareng pemanasan anu efisien |
| lebar coil | Nangtukeun lébar pita pemanasan | Cocogkeun diaméter pipa, ketebalan témbok sareng radius tikungan |
| Jumlah giliran | Mangaruhan inténsitas pemanasan sareng impedansi | Desain numutkeun catu daya sareng frékuénsi |
| Ukuran tabung tambaga | Mangaruhan kapasitas arus sareng kapasitas pendinginan | Anggo bagian anu cekap pikeun operasi arus luhur |
| Aliran cai | Nyegah panas teuing tina kumparan | Anggo saklar aliran sareng pangawasan suhu |
| Konsentrator magnét | Ningkatkeun fokus pemanasan dina sababaraha kasus | Dianggo nalika efisiensi pemanasan atanapi kontrol arah diperyogikeun |
| Insulasi koil | Nyegah korsleting listrik | Nganggo insulasi anu tahan panas sareng tahan cai |
Desain Fixture sareng Radius Arm
| Bagian Perlengkapan | fungsi | Sarat Desain |
|---|---|---|
| Jepitan pipa | Ngalereskeun pipa nalika ngabengkokkeun | Gaya penjepit anu kuat tanpa karusakan permukaan |
| Rol pituduh | Gerakan pipa pendukung | Alignment anu akurat sareng gesekan anu handap |
| Leungeun radius | Ngatur radius tikungan | Struktur kaku sareng posisi anu akurat |
| Mandrel atanapi dukungan internal | Ngarojong pipa témbok ipis upami diperyogikeun | Dianggo pikeun kaayaan lentur anu sesah |
| Cincin semprotan pendingin | Niiskeun pipa saatos dipanaskeun | Sudut semprot seragam sareng aliran anu tiasa disaluyukeun |
| Ranjang mesin | Ngarojong pipa sareng beban mékanis | Struktur dilas tugas beurat kalayan lempeng anu saé |
Sistim kontrol jeung Automation
Mesin bending pipa induksi modéren nganggo kontrol PLC atanapi CNC pikeun ningkatkeun pangulangan sareng ngirangan katergantungan operator. Sistem kontrol kedah ngoordinasikeun kakuatan pemanasan, kecepatan dorongan pipa, sudut bending, aliran pendinginan sareng perlindungan kaamanan. Pikeun bending pipa spésifikasi tinggi, rékaman data prosés penting pisan sabab pembeli panginten peryogi rékaman produksi pikeun katelusuran kualitas.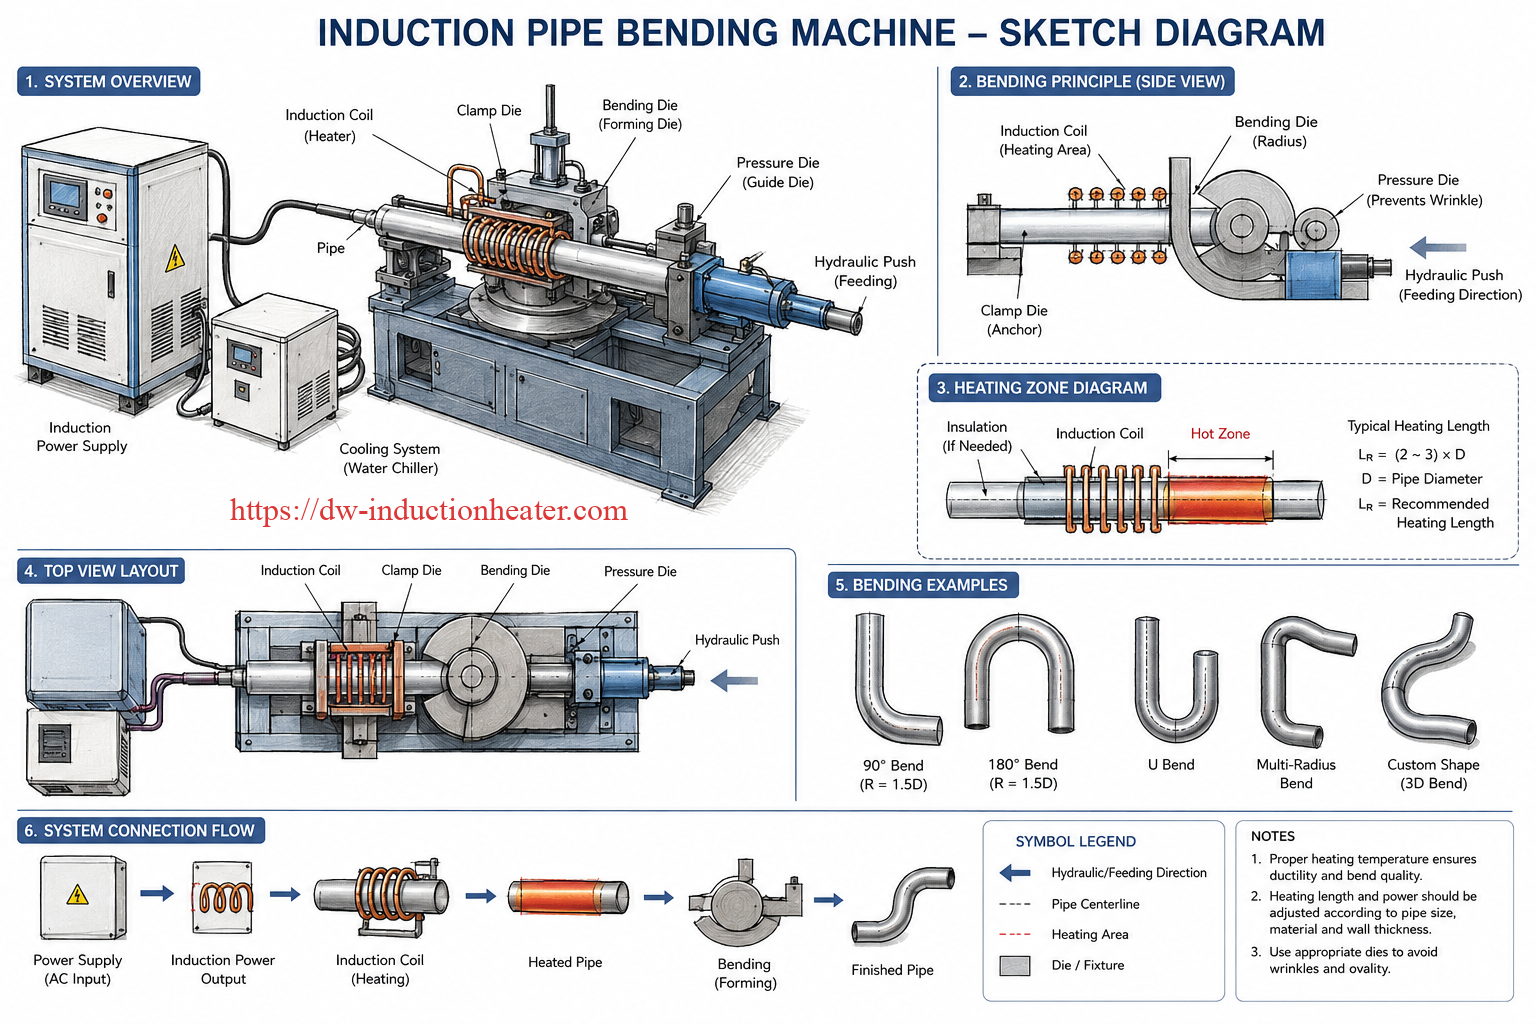
| Fungsi Kontrol | maksud | kauntungan |
|---|---|---|
| Kontrol suhu loop tertutup | Nyaluyukeun kakuatan numutkeun suhu anu diukur | Ningkatkeun stabilitas pemanasan |
| Kontrol kecepatan hidrolik | Ngatur kecepatan ngadorong pipa | Ningkatkeun konsistensi lengkungan |
| Kontrol sudut lengkungan | Ngeureunkeun mesin dina sudut target | Ningkatkeun akurasi diménsi |
| neundeun resep | Nyimpen parameter pikeun pipa anu béda | Ngurangan waktos setelan |
| Pemantauan aliran cai | Ngajaga koil sareng catu daya | Nyegah karusakan anu kaleuleuwihi |
| Sistem alarm | Ngadeteksi kaayaan anu teu normal | Ningkatkeun kaamanan |
| Ngarékam data | Ngarekam suhu, kecepatan sareng waktos | Ngarojong katelusuran kualitas |
| Layar rampa HMI | Antarmuka operator | Ngagampangkeun operasi sareng ngungkulan masalah |
Babandingan Tingkat Otomatisasi
| Tingkat Otomatisasi | Fitur | Pembeli anu Cocog |
|---|---|---|
| Dibantuan sacara manual | Setelan manual, kontrol dasar, biaya anu langkung handap | Bengkel leutik sareng kadang-kadang ngabengkokkeun |
| Kontrol PLC | Kontrol pemanasan sareng kecepatan otomatis | Pabrikasi pipa industri umum |
| kontrol CNC | Panyimpenan resep, kontrol sudut sareng manajemen data | Produksi sacara batch sareng tikungan pipa kualitas luhur |
| Jalur produksi khusus | Pemuatan, bending, pendinginan sareng pamariksaan anu terintegrasi | Pabrik tikungan pipa ageung |
Masalah sareng Solusi Umum
Cacad anu paling umum dina bending pipa induksi biasana aya hubunganana sareng suhu, kecepatan, desain koil, dukungan fixture sareng metode pendinginan. Prosedur bending anu stabil kedah dikembangkeun sateuacan produksi massal.
| masalah | Bisa Nyababkeun | Solusi rékayasa |
|---|---|---|
| Tembok anu kaleuleuwihi menipis | Radius tikungan leutik teuing, suhu luhur teuing, kecepatan teu bener | Ningkatkeun radius, optimalkeun suhu sareng ngirangan laju deformasi |
| Ovalitas pipa luhur teuing | Pangrojong anu goréng, pemanasan anu teu stabil, gaya lentur anu kaleuleuwihi | Saluyukeun rol pituduh, ningkatkeun keseragaman pemanasan koil sareng nganggo perlengkapan anu langkung saé |
| Kerutan dina lengkungan jero | Tegangan komprési teuing luhur atanapi radius teuing pageuh | Ningkatkeun radius tikungan, optimalkeun kecepatan atanapi tambahkeun dukungan internal |
| Beungeut retakan | Daktilitas bahan anu handap, suhu anu salah atanapi pendinginan anu gancang | Pariksa bahan, saluyukeun suhu pemanasan sareng metode pendinginan |
| Pemanasan henteu rata | Jarak koil anu salah atanapi desain koil anu goréng | Ngadesain ulang koil, nyaluyukeun jarak kopling sareng pariksa cocogna kakuatan |
| Coil overheating | Aliran cai teu cekap atanapi saluran pendingin anu tersumbat | Ningkatkeun aliran cai, bersihan saringan sareng pasang panyalindungan aliran |
| Sudut lengkungan anu teu akurat | Kasalahan kontrol, pipa nu ngageser atawa teu stabilna hidrolik | Kalibrasi sensor sudut, ningkatkeun clamping sareng pariksa sistem hidrolik |
| Skala permukaan | Paparan suhu luhur teuing lila | Optimalkeun waktos pemanasan sareng pertimbangkeun tindakan panyalindungan |
| Variasi karasa | Laju pendinginan anu teu leres atanapi siklus termal anu teu dikontrol | Anggo pendinginan anu dikontrol sareng laksanakeun perlakuan panas upami diperyogikeun |
| Kagancangan produksi anu handap | Daya teu cekap atanapi efisiensi koil anu goréng | Ningkatkeun kakuatan, ningkatkeun desain koil atanapi ngaoptimalkeun frékuénsi |
Pituduh Seleksi Téknik
Salaku insinyur, léngkah munggaran dina milih mesin bending pipa induksi sanés naroskeun diaméter pipa maksimum. Pendekatan anu leres nyaéta nangtukeun tugas bending sacara lengkep. Bahan pipa, ketebalan témbok, radius bending, suhu pemanasan, laju produksi sareng standar pamariksaan sadayana mangaruhan konfigurasi mesin.
Léngkah 1: Nangtukeun Bahan Pipa
Baja karbon leuwih gampang dipanaskeun sareng dibengkokkeun ku induksi tibatan seueur logam non-ferrous. Baja tahan karat, baja dupleks, sareng baja paduan peryogi kontrol termal anu langkung ati-ati. Upami pipa dianggo dina jasa tekanan, sipat bahan saatos dibengkokkeun kedah dipertimbangkeun.
Léngkah 2: Konfirmasi Ukuran Pipa
Diaméter luar pipa sareng ketebalan témbok nangtukeun kakuatan pemanasan, diaméter koil, gaya dorong sareng kakuatan ranjang mesin. Pipa anu témbokna kandel panginten peryogi frékuénsi anu langkung handap pikeun pemanasan anu langkung jero.
Léngkah 3: Konfirmasi Radius Tikungan
Radius anu alit ningkatkeun deformasi, ipisna témbok, sareng ovalitas. Radius anu panjang langkung gampang dikontrol sareng nyayogikeun aliran cairan anu langkung saé. Seueur aplikasi pipa langkung milih tikungan radius anu panjang pikeun ngirangan leungitna tekanan.
Léngkah 4: Konfirmasi Kapasitas Produksi
Upami anu mésér ngan ukur ngahasilkeun tikungan khusus anu sok-sok dilakukeun, sistem semi-otomatis panginten cekap. Upami anu mésér ngahasilkeun tikungan pipa dina jumlah anu ageung, kontrol CNC, panyimpenan resep, sareng ngarékam data disarankeun pisan.
Léngkah 5: Konfirmasi Standar Kualitas
Lengkungan pipa industri tiasa meryogikeun pamariksaan ketebalan témbok, pangukuran ovalitas, uji karasa, NDT, uji mékanis atanapi perlakuan panas pasca-lengkungan. Mesin kedah tiasa ngadukung kontrol prosés anu diperyogikeun.
| Patarosan Pilihan | Kunaon eta Perkara | Inpormasi anu Diperyogikeun ti Pembeli |
|---|---|---|
| Naon bahan pipa na? | Nangtukeun prosedur pemanasan sareng pendinginan | Bahan kelas sareng standar |
| Sabaraha kisaran OD pipa? | Nangtukeun ukuran mesin sareng desain koil | Diaméter luar minimum sareng maksimum |
| Sabaraha ketebalan témbokna? | Nangtukeun kakuatan sareng jerona pemanasan | Ketebalan témbok minimum sareng maksimum |
| Naon radius tikungan? | Nangtukeun leungeun radius sareng tingkat deformasi | 1.5D, 3D, 5D, 10D atanapi khusus |
| Kumaha sudut lengkunganana? | Nangtukeun stroke mesin sareng kontrol sudut | Sudut umum atawa sudut maksimum |
| Sabaraha volume produksina? | Nangtukeun tingkat automation | Potongan per dinten atanapi per bulan |
| Naon ari catu daya bengkel téh? | Nangtukeun konfigurasi listrik | Tegangan, fase sareng frékuénsi |
| Tes kualitas naon anu diperyogikeun? | Nangtukeun kontrol prosés sareng rékaman | NDT, karasana, ketebalan témbok, ovalitas |
kaunggulan
Dibandingkeun sareng metode bending sareng las siku tradisional, bending pipa induksi nyayogikeun kaunggulan produksi sareng rékayasa. Ieu khususna berharga nalika proyék meryogikeun géométri khusus, ukuran pipa anu ageung atanapi titik las anu dikirangan.
| kauntungan | katerangan | Kauntungan Pembeli |
|---|---|---|
| Pemanasan lokal | Ngan zona lentur anu dipanaskeun | Ningkatkeun efisiensi énergi sareng ngirangan distorsi termal |
| Gaya ngabentuk anu langkung handap | Logam panas leuwih gampang robah bentukna | Cocog pikeun pipa anu témbokna ageung sareng kandel |
| Radius tikungan khusus | Radius tiasa dipilih numutkeun kabutuhan proyék | Rute pipa anu langkung fleksibel |
| Las anu langkung sakedik | Hiji tikungan induksi tiasa ngagentos sababaraha siku | Ngurangan biaya las sareng inspeksi |
| Aliran lancar | Tikungan radius panjang ngurangan turbulensi | Leungitna tekanan anu langkung handap dina sistem pipa |
| Alus repeatability | Kontrol PLC/CNC ngastabilkeun parameter | Konsistensi kualitas anu langkung saé |
| rentang bahan lega | Bisa ngolah baja karbon, baja tahan karat sareng baja paduan | Cocog pikeun seueur industri |
| Prosés anu langkung bersih | Teu peryogi seuneu muka pikeun manaskeun | Ningkatkeun lingkungan bengkel |
Bagan Kaunggulan
Kalenturan Radius Khusus ███████████████████ Kamampuh Pipa Ageung ██████████████████ Titik Las Dikirangan █████████████████ Kualitas Anu Tiasa Diulang █████████████████ Efisiensi Énergi ████████████████ Prosés Pemanasan Bersih ██████████████
watesan
Sanaos ngalengkungkeun pipa induksi téh kuat, éta sanés solusi anu pangsaéna pikeun unggal tugas ngabentuk pipa. Anu mésér kedah ngartos watesanana sateuacan mésér alat.
| Watesan | alesan | Rekomendasi Praktis |
|---|---|---|
| Investasi awal anu langkung luhur | Mesin ngawengku catu daya, koil, sistem hidrolik sareng kontrol | Pangsaéna pikeun produksi biasa atanapi tikungan pipa anu berharga tinggi |
| Merlukeun pangaweruh prosés | Suhu, kecepatan, sareng pendinginan mangaruhan kualitas tikungan | Anggo dukungan supplier sareng uji prosedur |
| Ukuran pipa anu béda peryogi koil anu béda | Kopling koil kedah cocog sareng diaméter pipa | Nyiapkeun set koil pikeun ukuran pipa umum |
| Teu idéal pikeun unggal logam non-ferrous | Konduktivitas termal anu luhur tiasa ngirangan efisiensi pemanasan | Ngalaksanakeun uji prosés pikeun aluminium atanapi paduan tambaga |
| Inspeksi kualitas masih diperyogikeun | Lenturan panas ngarobah géométri sareng sajarah termal | Pariksa ipisna témbok, ovalitas sareng cacad permukaan |
| Mesin-mesin ageung peryogi rohangan pabrik | Beban pipa sareng gerakan leungeun radius peryogi rohangan | Rencanakeun tata ruang bengkel sateuacan meuli |
Naha Milih Peralatan Induksi HLQ?
HLQ Induction Equipment Co., Ltd. museur kana solusi pemanasan induksi industri pikeun aplikasi pemanasan logam sapertos brazing, hardening, forging, lebur, annealing, preheating, shrink fitting sareng pamrosésan termal khusus. Pikeun aplikasi bending pipa induksi, sistem pemanasan mangrupikeun salah sahiji bagian anu paling penting tina sakumna mesin. Kaluaran daya anu stabil, frékuénsi anu cocog, pendinginan koil anu tiasa dipercaya sareng kontrol suhu anu akurat langsung mangaruhan kualitas bending.
HLQ tiasa ngadukung proyék alat bending pipa kalayan pilihan catu daya pemanasan induksi, desain sistem pemanasan frékuénsi sedeng, rékayasa koil anu didinginkan ku cai, cocogna transformator, konfigurasi sistem pendingin sareng dukungan uji aplikasi. Pikeun konsumén anu kedah ngabengkokkeun pipa baja karbon, pipa baja tahan karat, pipa paduan, tabung boiler atanapi pipa pipa ageung, HLQ tiasa ngabantosan meunteun kakuatan pemanasan, rentang frékuénsi sareng struktur koil anu pas numutkeun ukuran pipa sareng sarat prosés.
| Area Dukungan HLQ | Niley Palanggan |
|---|---|
| Pilihan catu daya induksi | Ngabantosan cocogkeun kakuatan sareng frékuénsi kana ukuran pipa sareng ketebalan témbok |
| Desain koil khusus | Ningkatkeun keseragaman sareng efisiensi pemanasan |
| Rekomendasi sistem pendingin | Ngajaga stabilitas koil, catu daya sareng prosés bending |
| konsultasi rékayasa | Ngarojong évaluasi bahan, suhu sareng prosés |
| Konfigurasi anu berorientasi aplikasi | Nyayogikeun solusi pikeun industri anu béda sareng spésifikasi pipa |
| Dukungan komunikasi ékspor | Ngabantosan pembeli internasional pikeun ngajelaskeun sarat téknis |
Pikeun nu meuli, solusi lenturan pipa induksi anu tiasa dipercaya teu kedah ditilik ngan ukur tina penampilan mesin. Éta kedah dievaluasi salaku sistem rékayasa anu lengkep: daya pemanasan, frékuénsi, desain koil, gaya hidrolik, sistem kontrol, pendinginan, kaamanan sareng dukungan prosés kedah tiasa dianggo babarengan.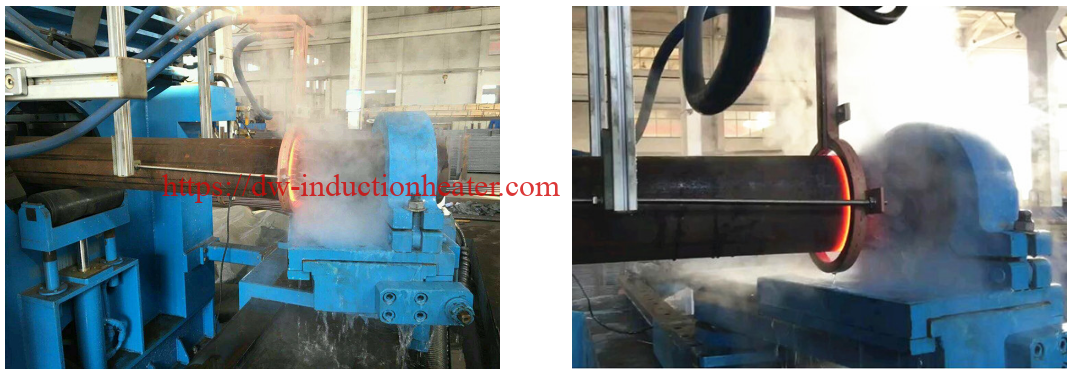
FAQ
1. Naon ari mesin bending pipa induksi téh?
Mesin bending pipa induksi nyaéta alat anu manaskeun zona lokal pipa ku induksi éléktromagnétik sareng ngabengkokkeun bagian anu dipanaskeun ku gaya hidrolik atanapi CNC anu dikontrol.
2. Bahan naon waé anu tiasa dibengkokkeun ku cara dibengkokkeun pipa induksi?
Bahan umum kalebet baja karbon, baja paduan rendah, baja tahan karat, baja paduan tahan panas, baja tabung boiler, baja pipa sareng sababaraha logam non-ferrous kalayan desain prosés khusus.
3. Naha lentur induksi langkung saé tibatan lentur tiis?
Pikeun pipa diaméterna ageung, témbok kandel atanapi kakuatan luhur, lenturan induksi biasana langkung saé sabab pemanasan lokal ngirangan gaya ngabentuk sareng ningkatkeun kualitas lenturan. Lenturan tiis masih kapaké pikeun pipa anu langkung alit sareng langkung ipis.
4. Sabaraha radius tikungan hasna?
Jari-jari tikungan umum kalebet 1.5D, 3D, 5D sareng 10D. D hartosna diaméter luar pipa. Tikungan radius panjang sering dianggo pikeun pipa pikeun ngirangan leungitna tekanan.
5. Naha lenturan induksi ngirangan ketebalan témbok?
Sababaraha panipisan témbok biasana lumangsung dina lengkungan luar tikungan. Prosés anu leres tiasa ngontrol panipisan témbok dina wates rékayasa anu tiasa ditampi.
6. Naha pipa stainless steel tiasa dibengkokkeun ku induksi?
Muhun. Pipa stainless steel tiasa dibengkokkeun ku induksi, tapi kontrol suhu, kontrol oksidasi sareng metode pendinginan kedah dipilih kalayan ati-ati.
7. Daya naon anu diperyogikeun pikeun mesin bending pipa induksi?
Kakuatan gumantung kana diaméter pipa, ketebalan témbok, bahan, suhu pemanasan sareng kecepatan produksi. Bengkokan tabung leutik tiasa nganggo 60–160 kW, sedengkeun bengkokan pipa ageung tiasa peryogi 1000 kW atanapi langkung.
8. Frékuénsi naon anu cocog pikeun ngabengkokkeun pipa?
Pipa anu ageung sareng kandel biasana peryogi frékuénsi anu langkung handap atanapi sedeng pikeun pemanasan anu langkung jero. Tabung anu langkung alit tiasa nganggo frékuénsi anu langkung luhur. Frékuénsi ahir kedah dipilih numutkeun jerona pemanasan sareng ukuran pipa.
9. Naon peran kumparan induksi?
Kumparan induksi ngahasilkeun médan magnét bolak-balik anu manaskeun pipa. Biasana dijieun tina tabung tambaga anu didinginkan ku cai sareng disaluyukeun pikeun diaméter pipa.
10. Naha hiji mesin tiasa ngabengkokkeun ukuran pipa anu béda-béda?
Muhun, tapi ukuran pipa anu béda biasana meryogikeun koil, klem, sareng setélan prosés anu béda pikeun ngajaga efisiensi pemanasan sareng akurasi lenturan.
11. Métode pendinginan naon anu dianggo saatos lenturan induksi?
Pendinginan tiasa nganggo semprotan cai, pendinginan hawa atanapi pendinginan alami. Métode anu leres gumantung kana bahan pipa, ketebalan témbok sareng sarat sipat mékanis.
12. Naon anu kedah dipariksa saatos pipa dibengkokkeun?
Item pamariksaan umumna kalebet sudut tikungan, radius tikungan, ovalitas, ipisna témbok, retakan permukaan, karasana sareng sipat bahan upami diperyogikeun ku proyék.
13. Naha tikungan induksi tiasa ngagentos siku standar?
Muhun. Dina seueur proyék pipa sareng perpipaan industri, tikungan induksi tiasa ngagentos sababaraha siku standar, ngirangan las sareng ningkatkeun desain jalur aliran.
14. Naha kontrol CNC diperyogikeun?
Kontrol CNC disarankeun pikeun produksi sacara batch, akurasi anu luhur, panyimpenan resep sareng kualitas traceability. Pikeun bending anu sok aya, kontrol PLC panginten cekap.
15. Inpormasi naon waé anu diperyogikeun pikeun kutipan?
Nu meuli kudu nyadiakeun bahan pipa, diaméter luar pipa, ketebalan témbok, radius tikungan, sudut tikungan, kuantitas produksi, tegangan bengkel, kaayaan cai pendingin sareng standar kualitas anu dibutuhkeun.
16. Naha bending pipa induksi cocog pikeun pipa minyak sareng gas?
Pipa minyak sareng gas sering meryogikeun tikungan diaméter ageung, radius panjang, sareng sudut khusus. Lentur induksi tiasa ngahasilkeun tikungan ieu kalayan las anu langkung sakedik sareng aliran anu langkung lancar.
17. Naon bédana antara ngabengkokkeun pipa sareng ngabengkokkeun tabung?
Pembengkokan pipa biasana nujul kana pipa industri anu diukur ku ukuran pipa nominal, sedengkeun pembengkokan tabung sering nujul kana tabung anu diukur ku diaméter luar. Pemanasan induksi tiasa dianggo upami mesin sareng koil dirancang kalayan leres.
18. Kumaha carana nu meuli ngurangan cacad lenturan?
Meuli kedah nganggo suhu pemanasan anu leres, desain koil anu cocog, kecepatan dorong anu stabil, metode pendinginan anu leres sareng dukungan fixture anu tiasa dipercaya. Uji coba bending sareng pamariksaan disarankeun sateuacan produksi sacara batch.
19. Naha lenturan induksi tiasa dianggo pikeun tabung pasagi atanapi pasagi panjang?
Muhun, tapi tabung pasagi sareng pasagi panjang meryogikeun desain koil sareng perlengkapan khusus pikeun ngontrol pemanasan juru, runtuhna témbok, sareng deformasi bentuk.
20. Kumaha carana abdi milih supplier?
Pilih supplier anu ngartos boh rékayasa pemanasan induksi sareng rékayasa bending pipa. Supplier kedah nyayogikeun pilihan daya, desain koil, konfigurasi pendinginan, dukungan prosés sareng layanan purna jual.