

Mesin Brazing Induksi Portabel pikeun Sambungan Tabung Tambaga, Kuningan, Baja sareng HVAC
Portabel induksi Brazing Mesin
Daptar eusi
- Jawab Gancang
- Naon Produk Ieu?
- Aplikasi konci
- Bahan anu cocog
- Prinsipna ngagawekeun
- Spesifikasi téknis
- Pilihan Modél anu Disarankeun
- Prosés Workflow
- Desain Koil sareng Fixture
- Sistim kontrol jeung Automation
- Masalah sareng Solusi Umum
- Pituduh Seleksi Téknik
- kaunggulan
- watesan
- Naha Milih Peralatan Induksi HLQ?
- FAQ
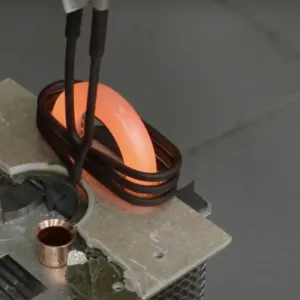
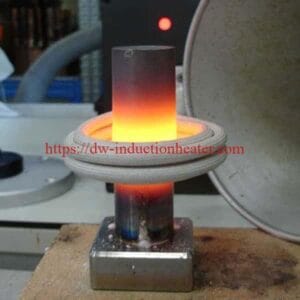
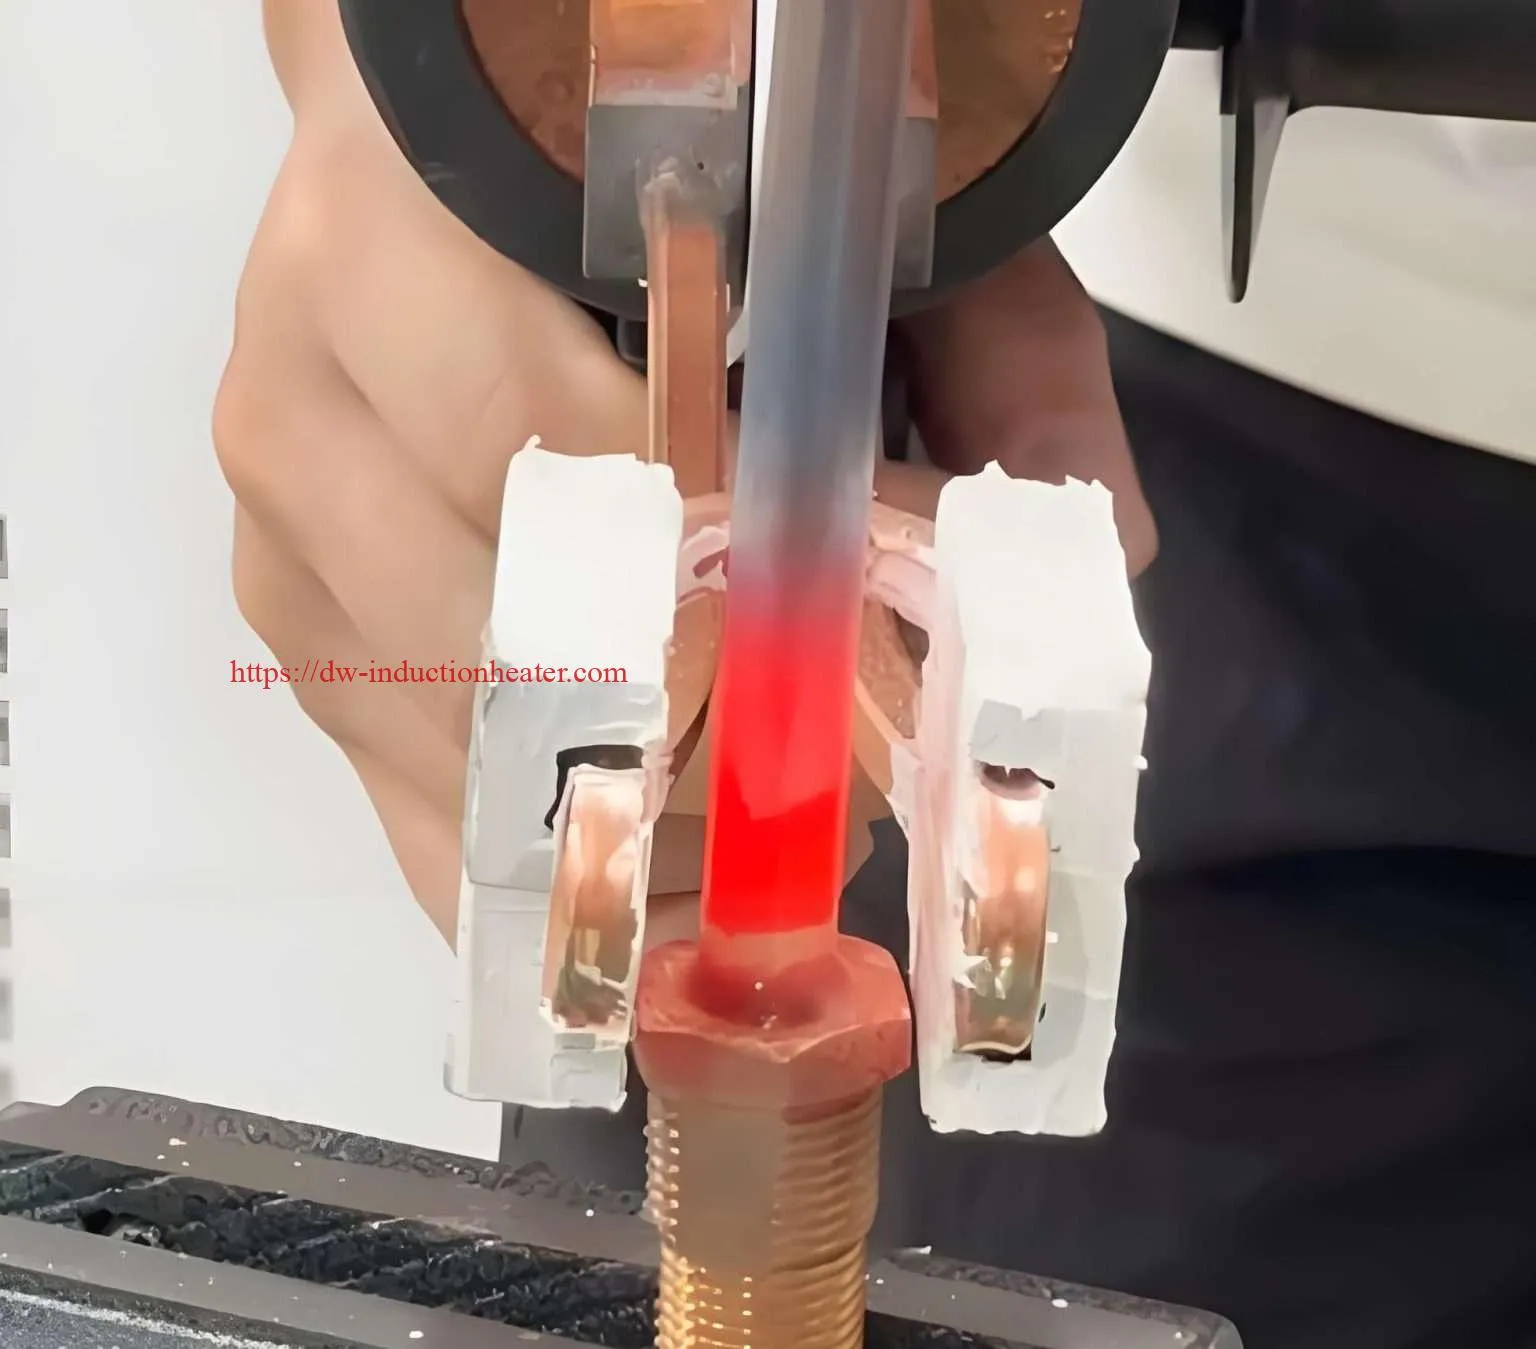
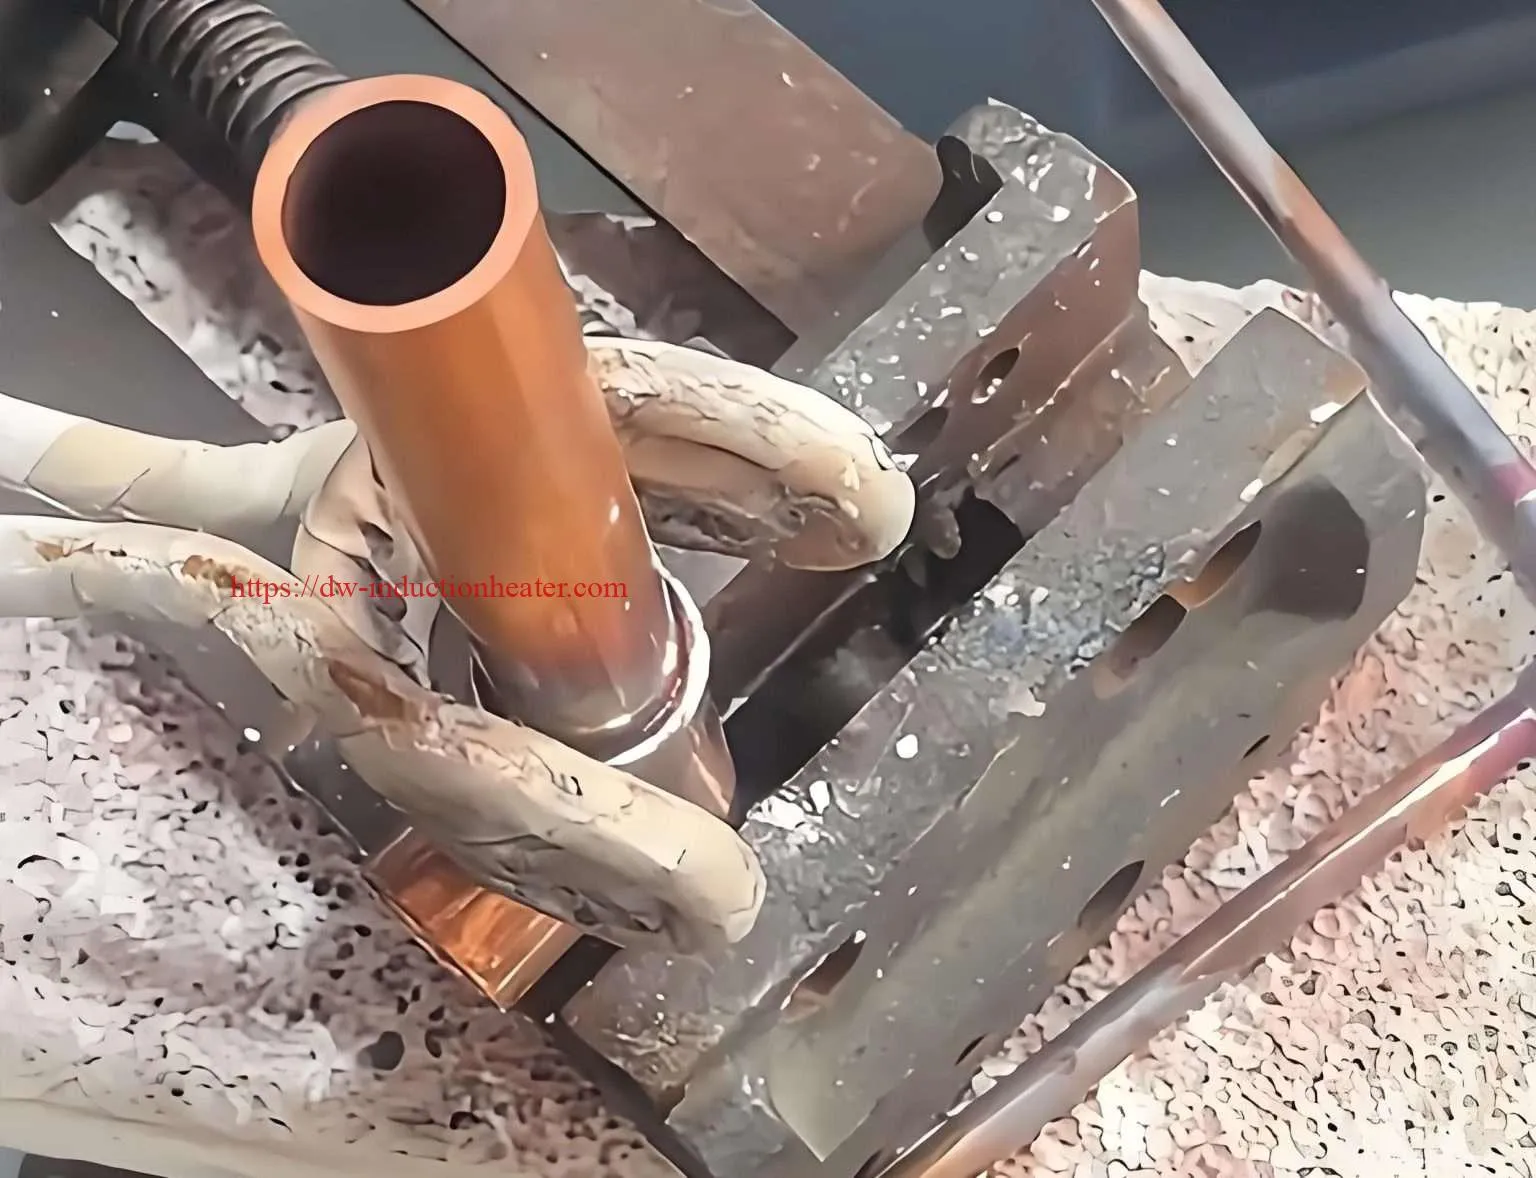
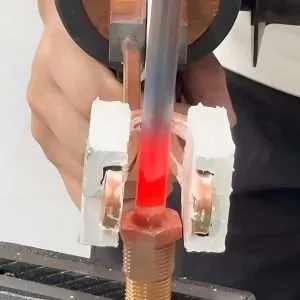
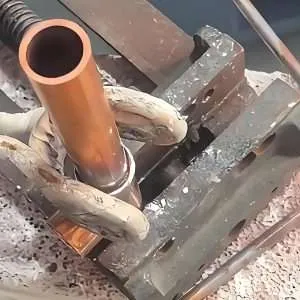
Portabel mesin brazing induksi nyaéta sistem pemanasan induksi frékuénsi luhur anu kompak anu dianggo pikeun ngahijikeun tambaga, kuningan, baja, stainless steel, karbida, pakakas inten sareng rakitan logam campuran sareng logam pangisi brazing. Gantina nganggo seuneu kabuka, éta ngahasilkeun panas éléktromagnétik anu dikontrol langsung di jero daérah sambungan. Éta seueur dianggo pikeun tabung tambaga HVAC, pipa pendingin, komponén otomotif, konektor listrik, pakakas karbida, segmen inten sareng rakitan stainless steel. Pikeun anu mésér, éta ngarengsekeun masalah umum sapertos kualitas seuneu anu teu stabil, panas teuing, oksidasi, katergantungan operator, masalah kaamanan sareng pangulangan anu goréng dina produksi brazing manual.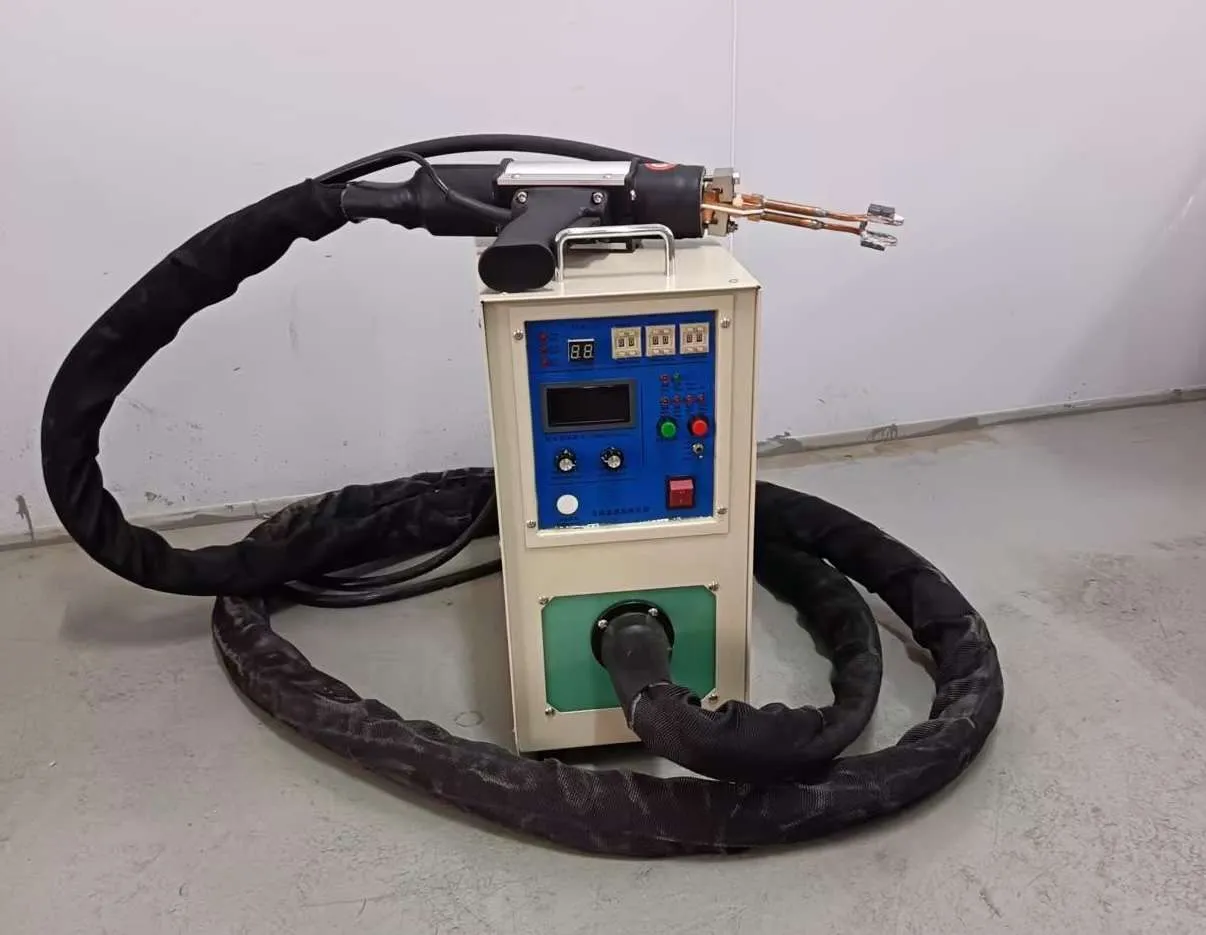
Jawab Gancang
Mesin patri induksi portabel nyaéta catu daya pemanasan induksi anu tiasa dipindahkeun kalayan sirah patri anu tiasa digenggam atanapi fléksibel, koil tambaga khusus sareng sistem kontrol digital. Mesin ieu paling cocog pikeun patri lokal tabung tambaga, fitting kuningan, sambungan baja, bagian stainless steel, alat karbida sareng rakitan pipa HVAC/kulkas dimana pemanasan gancang, sambungan anu bersih, kualitas anu tiasa diulang sareng operasi anu bébas seuneu diperyogikeun.
Naon Produk Ieu?
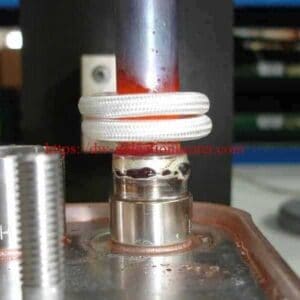
Mesin patri induksi portabel nyaéta alat pemanasan industri anu dirancang pikeun manaskeun daérah sambungan logam gancang sareng selektif ku induksi éléktromagnétik. Dina patri, logam dasar henteu dilebur. Sabalikna, logam pangisi kalayan suhu lebur anu langkung handap dipanaskeun dugi ka ngalir kana celah sambungan ku aksi kapiler. Nalika pangisi padet, éta ngabentuk beungkeut metalurgi anu kuat antara bagian-bagianna.
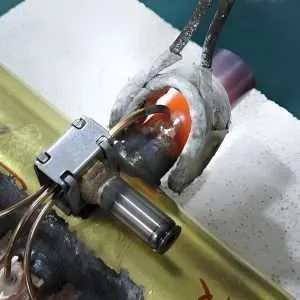
Dibandingkeun sareng brazing obor tradisional, brazing induksi nganggo koil induksi pikeun ngirimkeun panas ngan ukur dimana diperyogikeun. Area pemanasan langkung alit, prosésna langkung gampang dikontrol, sareng kualitas sambungan langkung tiasa diulang. Pikeun pabrik anu ngabrazing pipa tambaga, konektor kuningan, tabung stainless steel, ujung karbida atanapi segmen motong inten, téknologi ieu tiasa ngirangan gumantungna kana kaahlian seuneu operator sareng ningkatkeun konsistensi produksi.
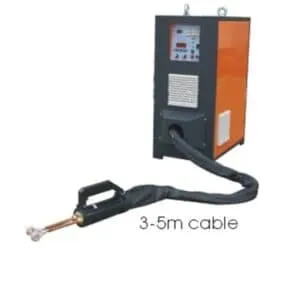
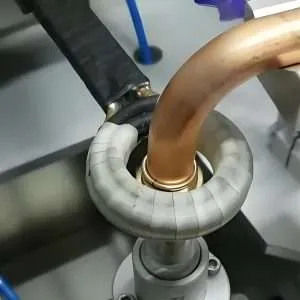
Mesin patri induksi portabel has ngawengku catu daya pemanasan induksi IGBT, transformator genggam atanapi sirah patri, koil induksi tambaga anu didinginkan ku cai, sistem pendingin, saklar suku atanapi saklar pemicu, pilihan kontrol suhu sareng perlengkapan. Numutkeun aplikasi, mesin ieu tiasa dirancang salaku unit méja leutik, unit tipe karanjang anu tiasa dipindahkeun atanapi sistem kabel fléksibel genggam.
| Bagian Sistem | fungsi | Catetan Téknik |
|---|---|---|
| Catu daya IGBT | Ngarobah daya input jadi arus frékuénsi luhur | Kakuatan sareng frékuénsi kedah cocog sareng ukuran sareng bahan sambungan |
| Hulu patri genggam | Ngadeukeutkeun kumparan induksi kana benda kerja | Penting pikeun perbaikan lapangan sareng produksi fléksibel |
| coil induksi | Nyiptakeun medan magnét anu silih genti | Bentuk koil nangtukeun kecepatan pemanasan sareng keseragaman |
| sistim cooling | Niiskeun catu daya, transformator sareng koil | Protéksi aliran cai disarankeun |
| pakakas tetep | Ngatur posisi bagian-bagian sareng ngontrol celah sambungan | Ningkatkeun pangulangan sareng aliran pangisi |
| Panél kontrol | Nyetél daya, waktos sareng modeu prosés | Kontrol digital mangpaat pikeun produksi batch |
Aplikasi konci
Mesin brazing induksi portabel dianggo dimana waé sambungan logam lokal kedah dipanaskeun gancang, aman sareng berulang-ulang. Alat ieu khususna berharga pikeun sambungan pipa, rakitan alit, pangropéa jasa sareng jalur produksi dimana operasi anu fleksibel diperyogikeun.
| industri | Aplikasi has | Workpieces umum | Kauntungan Utama |
|---|---|---|---|
| HVAC sareng kulkas | Pangeboran tabung tambaga | Pipa tambaga, siku, manifold, tabung kompresor | Bersihkeun sendi tanpa seuneu muka |
| Automotive | Ngabrasi komponén leutik | Sensor, tabung, fitting, konektor | Waktos siklus gancang sareng pemanasan anu tiasa diulang |
| Produksi alat | Patri ujung karbida | Pakakas motong, mata gergaji, bor, pamotong panggilingan | Pemanasan anu akurat di sakitar korsi sisipan |
| Industri pakakas inten | Patri segmen inten | Mata inti, bilah gergaji, alat-alat panggiling | Ngurangan karusakan termal kana awak alat |
| Industri listrik | Konektor sareng terminal brazing | Terminal tambaga, busbar, kontak | Konduktivitas anu luhur sareng kualitas sambungan anu stabil |
| Fabrikasi stainless steel | Patri tabung sareng pas | Pipa, klep, adaptor baja tahan karat | Input panas lokal sareng distorsi anu langkung handap |
| Pangropéa sareng perbaikan | Pematrian di tempat | Pipa, sambungan, bagian mékanis leutik | Portabel sareng langkung aman tibatan seuneu di seueur bengkel |
 Bagan Paménta Panas Aplikasi

| Jinis aplikasi | Paménta Panas | Rentang Mesin anu Disarankeun | Tingkat Kasesahan |
|---|---|---|---|
| Sambungan tabung tambaga leutik | saeutik | 5–15 kW | gampil |
| Sambungan distributor sareng manifold HVAC | medium | 15–25 kW | medium |
| Pakakas patri karbida | medium | 15–35 kW | medium |
| Klep kuningan ageung anu dipatri | luhur | 25–60 kW | luhur |
| Rakitan tabung baja tahan karat | Sedeng ka luhur | 25–60 kW | luhur |
| Patri multi-stasiun otomatis | luhur | 35–100 kW | luhur |
Bahan anu cocog
Brazing induksi tiasa dianggo pikeun kalolobaan logam anu konduktif sacara listrik. Réspon pemanasan gumantung kana résistansi listrik, perméabilitas magnét, géométri bagian, kopling koil sareng frékuénsi. Tambaga sareng aluminium konduktif pisan, janten biasana peryogi kapadetan daya anu langkung luhur sareng koil anu dirancang kalayan saé. Baja karbon langkung gampang panas sabab gaduh résistansi anu langkung luhur sareng sipat magnét dina suhu anu langkung handap. Baja tahan karat ogé cocog, tapi desain sambungan sareng pilihan pangisi kedah dikontrol sacara saksama.
| Bahan Dasar | Réspon Pemanasan Induksi | Logam Pangisi Umum | Aplikasi has |
|---|---|---|---|
| tambaga | Nyebar panas gancang; meryogikeun koil anu saé | Basis pérak, tambaga-fosfor | Tabung HVAC, konektor listrik |
| kuningan | Réspon pemanasan anu saé | Pangisi kuningan basis pérak | Katup, fitting, konektor |
| baja karbon | Réspon anu saé pisan di handap suhu Curie | Bahan pangisi kuningan, dumasar pérak, dumasar tambaga | Panyekel pakakas, bagian mékanis |
| Beusi sténless | Réspon sedeng; gumantung kana tingkatan | Dumasar pérak, dumasar nikel | Bagian dahareun, médis, kimia sareng instrumen |
| Karbida | Biasana dipanaskeun ngaliwatan area wadah sareng sisipan | Paduan pérak-tambaga-séng | Pakakas motong sareng bagian anu ruksak |
| Segmen inten | Pemanasan teu langsung ngaliwatan awak baja sareng pangisi | Paduan brazing basis pérak atanapi khusus | Mata gergaji inten sareng bor inti |
| aluminium | Leuwih hésé alatan konduktivitas anu luhur jeung lapisan oksida | Pangisi aluminium-silikon | Penukar panas sareng bagian logam campuran hampang |
Bagan Kasulitan Ngabrasi Bahan
| Kombinasi Bahan | Kasusah Ngabras | Titik Rékayasa Kunci |
|---|---|---|
| Tambaga ka tambaga | gampil | Anggo jarak sambungan sareng fluks/pangisi anu leres |
| Tambaga ka kuningan | Gampang ka sedeng | Ngatur kasaimbangan panas antara bagian-bagian |
| Tambaga ka baja | medium | Panaskeun dua bagian sacara rata sanajan sipat termalna béda |
| Baja ka karbida | medium | Hindarkeun karbida anu panas teuing sareng jaga alignment sisipan |
| Baja tahan karat ka baja tahan karat | Sedeng ka luhur | Anggo pilihan fluks, atmosfir, atanapi pangisi anu leres |
| Aluminium ka aluminium | luhur | Kontrol suhu anu tepat sareng manajemen oksida penting pisan |
Prinsipna ngagawekeun
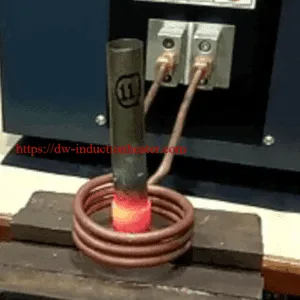
Prinsip kerja a mesin kurang ajar induksi dumasar kana induksi éléktromagnétik. Catu daya ngarobah listrik industri jadi arus bolak-balik frékuénsi luhur. Arus ieu ngalir ngaliwatan koil induksi tambaga sareng nyiptakeun médan magnét anu gancang robih. Nalika bagian logam konduktif disimpen di jero atanapi caket koil, arus eddy diinduksi dina benda kerja. Arus eddy ieu ngahasilkeun panas kusabab résistansi listrik logam.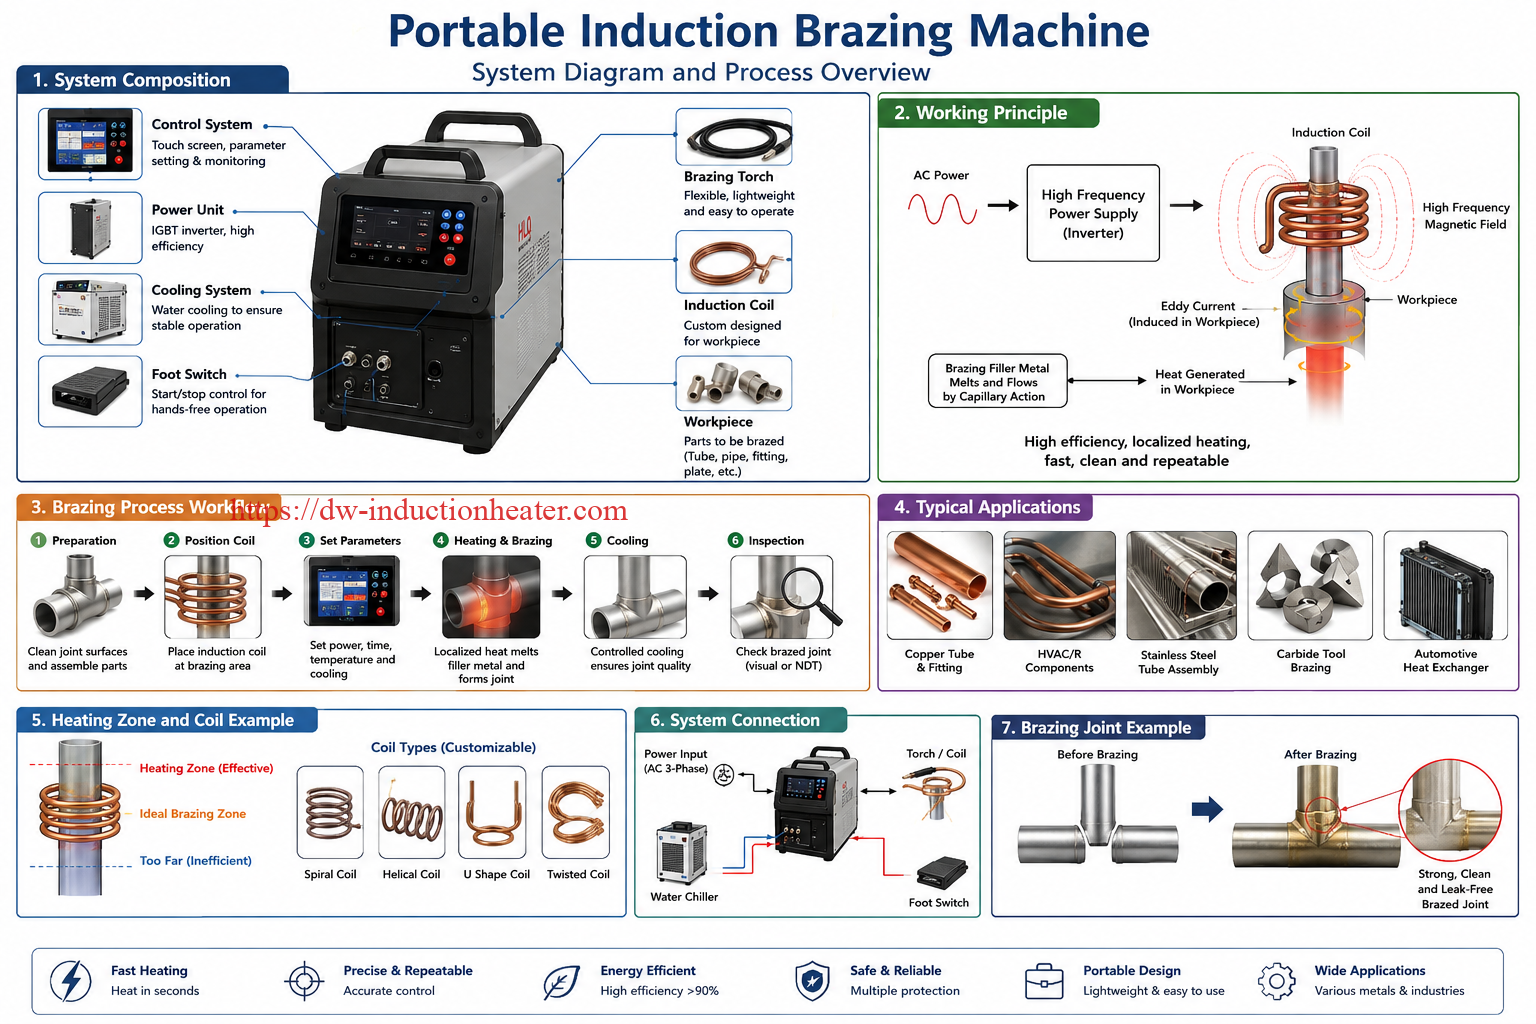
Pikeun logam magnét sapertos baja karbon, panas tambahan tiasa dihasilkeun ku histeresis magnét di handap suhu Curie. Pikeun logam non-magnét sapertos tambaga sareng kuningan, pemanasan utamina disababkeun ku leungitna arus eddy. Kusabab énergi dihasilkeun langsung di jero logam, pemanasan induksi gancang, efisien sareng tiasa dikontrol pisan.
Diagram Prinsip Brazing Induksi
| Lengkah | Konversi énergi | hasil |
|---|---|---|
| 1 | Daya input AC asup kana inverter IGBT | Kaluaran listrik frékuénsi luhur anu stabil |
| 2 | Arus frékuénsi luhur ngalir ngaliwatan koil tambaga | Médan magnét anu silih genti dihasilkeun |
| 3 | Médan magnét dipasangkan jeung sambungan logam | Arus eddy dihasilkeun dina benda kerja |
| 4 | Arus Eddy nepungan résistansi logam | Panas dihasilkeun di sareng di sakitar sendi |
| 5 | Pangisi brazing ngahontal suhu aliran | Bahan pangisi lebur teras lebet kana celah sambungan |
| 6 | Listrik eureun sareng sendi tiis | Sambungan anu dibra anu kuat kabentuk |
Diagram Prosés Téks
Daya Input ↓ Inverter IGBT ↓ Arus Frékuénsi Luhur ↓ Kumparan Induksi Tambaga ↓ Médan Magnét Bolak-balik ↓ Arus Eddy dina Benda Kerja ↓ Pemanasan Sambungan Lokal ↓ Peleburan jeung Aliran Logam Pangisi ↓ Pendinginan jeung Pemadatan Sambungan Brazed
Titik rékayasa anu paling penting nyaéta induksi manaskeun numutkeun kopling éléktromagnétik, teu ngan ukur numutkeun posisi seuneu anu katingali sapertos dina patri obor. Ku alatan éta, bentuk koil, jarak koil, posisi sambungan, jinis bahan sareng panempatan pangisi kedah dirancang babarengan. Sistem patri induksi anu saé sanés ngan ukur catu daya; éta mangrupikeun solusi pemanasan anu lengkep.
Spesifikasi téknis
| parameter | spésifikasi | Catetan |
|---|---|---|
| Ngaran Produk | Portabel induksi Brazing Mesin | Disebut ogé mesin brazing induksi genggam atanapi pemanas induksi portabel pikeun brazing |
| Kisaran kakuatan | 5 kW–100 kW rentang portabel has | Kakuatan anu langkung luhur sayogi pikeun sistem semi-otomatis anu disaluyukeun |
| rentang frékuénsi | 30–300 kHz has | Frékuénsi anu langkung luhur pikeun bagian anu alit sareng sambungan anu ipis; frékuénsi anu langkung handap pikeun bagian anu langkung ageung |
| tegangan input | Fase tunggal atanapi tilu fase, disaluyukeun | Pilihan umum kalebet 220 V, 380 V, 415 V, 440 V sareng 480 V |
| Kadali kakuatan | Pangaturan daya digital | Mangpaat pikeun siklus pemanasan anu tiasa diulang |
| Modeu pemanasan | Manual, timer, kontrol suhu atanapi kontrol PLC | Dipilih dumasar kana kabutuhan produksi |
| metoda cooling | Pendingin cai atanapi chiller terintegrasi | Koil sareng transformator biasana meryogikeun pendinginan cai |
| Protéksi pendinginan | Aliran cai, suhu cai sareng panyalindungan tekanan | Disarankeun pikeun operasi jangka panjang anu aman |
| Jinis operasi | Stasion genggam, méja luhur, tipe karanjang atanapi otomatis | Tipe portabel idéal pikeun produksi fléksibel sareng layanan lapangan |
| Jinis coil | Koil tabung tambaga khusus | Puteran tunggal, puteran sababaraha, bentuk U, koil pamisah atanapi koil pancake |
| Pangisi anu tiasa dianggo | Pangisi pérak, tambaga-fosfor, kuningan, nikel sareng aluminium | Gumantung kana bahan dasar sareng kabutuhan sambungan |
| range suhu | Biasana 600–1150°C gumantung kana eusian | Suhu prosés anu saleresna gumantung kana paduan pangisi |
| waktos siklus | Sababaraha detik nepi ka sababaraha menit | Gumantung kana massa gabungan, bahan sareng kakuatan |
| Antarbeungeut kontrol | Panel tombol, tampilan digital, saklar suku, pemicu genggam atanapi PLC | Antarbeungeut otomatisasi opsional sayogi |
| Perlindungan kasalametan | Arus kaleuleuwihan, tegangan kaleuleuwihan, suhu kaleuleuwihan, kakurangan cai sareng panyalindungan fase | Penting pikeun reliabilitas industri |
Réferénsi Modél Portabel Khas
| Kelas Modél | Kakuatan Khas | Benda Kerja Anu Pangsaéna | Gaya Produksi |
|---|---|---|---|
| Unit portabel leutik | 5–10 kW | Pipa tambaga leutik, terminal, cingcin leutik | Perbaikan, laboratorium, angkatan leutik |
| Unit genggam umum | 15–25 kW | Tabung HVAC, sambungan kuningan, parabot karbida leutik | Produksi bengkel |
| Unit portabel industri | 30–60 kW | Katup anu langkung ageung, sambungan stainless, awak alat | Produksi bets |
| Stasion patri semi-otomatis | 60–100 kW | Rakitan ageung atanapi produksi multi-gabungan | Manufaktur otomatis atanapi volume luhur |
Pilihan Modél anu Disarankeun
| aplikasi | material | Daya anu Disarankeun | prekuensi |
|---|---|---|---|
| Pipa tambaga leutik anu dipatri, diaméterna di handap 10 mm | Tambaga ka tambaga | 5–10 kW | 100–300 kHz |
| Sambungan tabung tambaga HVAC, 10–25 mm | Tambaga ka tambaga atanapi tambaga ka kuningan | 10–25 kW | 60–200 kHz |
| Ngaleutikan tabung kompresor kulkas | Tambaga, kuningan, baja | 15–30 kW | 50–150 kHz |
| Katup kuningan sareng pas brazing | Kuningan ka tambaga atanapi kuningan ka waja | 20–40 kW | 40–120 kHz |
| Patri ujung karbida | Panyekel baja sareng sisipan karbida | 15–35 kW | 80–250 kHz |
| Patri segmen inten | Awak baja sareng ruas inten | 20–50 kW | 60–180 kHz |
| Pangeboran pipa baja tahan karat | Baja tahan karat ka baja tahan karat | 25–60 kW | 30–100 kHz |
| Konektor tambaga listrik matri | Terminal tambaga, busbar, kontak | 10–40 kW | 60–200 kHz |
| Pipa aluminium atanapi patri penukar panas | alloy aluminium | 20–80 kW | 40–150 kHz |
| Jalur patri multi-sambungan otomatis | logam campuran | 40–100 kW | 30–150 kHz |
Matrix Pilihan
| Sarat Pembeli | Konfigurasi Disarankeun | alesan |
|---|---|---|
| Perbaikan dina situs | Mesin portabel kompak kalayan sirah genggam | Gerakan anu gampang sareng operasi anu fleksibel |
| Produksi bets anu stabil | Kontrol timer digital sareng perlengkapan | Ningkatkeun pangulangan prosés |
| Patri tabung tambaga ipis | Frékuénsi anu langkung luhur sareng koil khusus alit | Pemanasan lokal gancang |
| Pasokan kuningan ageung | Kakuatan anu langkung luhur kalayan frékuénsi anu langkung handap | Penetrasi panas anu langkung saé kana massa anu langkung ageung |
| Katerlacakan kualitas | Kontrol PLC sareng pangawasan suhu | Ngarojong rékaman prosés sareng manajemen parameter |
| Panggunaan industri anu terus-terusan | Chiller cai éksternal sareng sistem panyalindungan | Ningkatkeun réliabilitas jangka panjang |
Prosés Workflow
Prosés patri induksi anu stabil meryogikeun langkung ti ngan saukur manaskeun sambungan. Alur kerja lengkep kalebet beberesih, persiapan sambungan, panempatan pangisi, posisi koil, pemanasan anu dikontrol, pendinginan sareng pamariksaan. Unggal léngkah mangaruhan kakuatan sareng penampilan sambungan akhir.
Alur Kerja Pematrian Induksi Standar
| Lengkah | operasi | Syarat Téknik | Kualitas Cék |
|---|---|---|---|
| 1 | Ngabersihan bagian | Miceun minyak, oksida, lebu sareng kalembaban | Permukaan sambungan anu caang sareng bersih |
| 2 | Nyiapkeun rohangan gabungan | Jaga celah anu pas pikeun aliran kapiler | Teu aya kelonggaran anu kaleuleuwihi atanapi pas pageuh |
| 3 | Terapkeun fluks atanapi atmosfir pelindung | Anggo fluks anu leres pikeun bahan sareng pangisi | Fluks nutupan zona pemanasan |
| 4 | Pasang logam pengisi | Cingcin, kawat, pasta, shim atanapi preform | Pangisi caket kana celah sambungan |
| 5 | Posisikeun koil sareng fixture | Jaga jarak anu seragam di sakitar sendi | Teu aya kontak antara koil sareng benda kerja |
| 6 | Mimitian siklus pemanasan | Atur kakuatan sareng waktos numutkeun hasil tés | Filler mimiti ngalir sacara seragam |
| 7 | Eureunkeun listrik sareng tiiskeun sacara alami | Ulah mindahkeun sendi sateuacan solidifikasi | Teu aya retakan atanapi pamindahan |
| 8 | Beresih jeung mariksa | Cabut sésa fluks upami diperyogikeun | Pariksa fillet, penetrasi sareng kakuatan |
Diagram alur kerja
Beberesih Bagian ↓ Perakitan Sambungan ↓ Penempatan Fluks / Pangeusi ↓ Posisi Koil ↓ Setélan Daya sareng Waktos ↓ Pemanasan Induksi ↓ Peleburan Pangeusi sareng Aliran Kapiler ↓ Pendinginan sareng Pemadatan ↓ Beberesih, Inspeksi sareng Pangujian

Variabel Prosés konci
| variabel | Pangaruh kana Brazing | Métode Kontrol anu Disarankeun |
|---|---|---|
| kakuatan | Ngontrol kecepatan pemanasan | Disetél dumasar kana massa gabungan sareng bahan |
| prekuensi | Ngontrol jerona pemanasan sareng kopling | Cocogkeun ukuran bagian sareng desain koil |
| waktu panas | Mangaruhan aliran pangisi sareng oksidasi | Anggo timer pikeun pangulangan |
| Jarak koil | Mangaruhan keseragaman pemanasan | Ngajaga celah anu konsisten |
| Ijin gabungan | Mangaruhan aksi kapiler | Kontrol nganggo mesin atanapi fixture |
| Jumlah pangeusi | Mangaruhan kakuatan sareng penampilan sendi | Anggo preform pikeun produksi batch |
| metoda cooling | Mangaruhan setrés sésa sareng penampilan | Keunkeun pendinginan anu stabil kecuali upami prosésna meryogikeun pendinginan |
Desain Koil sareng Fixture
Koil induksi mangrupikeun salah sahiji bagian anu paling penting dina mesin patri induksi portabel. Sanaos nganggo catu daya anu leres, desain koil anu goréng tiasa nyababkeun pemanasan anu henteu rata, waktos siklus anu laun, kaduruk teuing kana filler, panas teuing dina hiji sisi, atanapi patri anu henteu lengkep. Koil kedah cocog sareng bentuk sambungan, bahan, daérah pemanasan sareng metode produksi.
| Jenis Coil | Aplikasi pangalusna | kaunggulan | Catetan Desain |
|---|---|---|---|
| Koil buleud puteran tunggal | Sambungan tabung leutik sareng cincin | Basajan, pemanasan gancang, operasi gampang | Cocog pikeun bagian sirkular |
| Koil heliks multi-putaran | Sambungan sareng selongsong tabung anu langkung panjang | Panjang pemanasan anu langkung ageung | Meryogikeun jarak anu seragam |
| Gulungan bentuk U | Patri aksés sisi | Saé pikeun bagian anu teu tiasa nembus koil anu katutup | Pemanasan panginten peryogi kasaimbangan |
| Koil pamisah | Rakitan tetep ageung | Gampang dimuat sareng dibongkar | Mangpaat pikeun perbaikan lapangan |
| Batuk pancake | Pakakas datar, pelat sareng ruas inten | Pemanasan permukaan anu saé | Jarak koil-ka-bagian kedah dikontrol |
| Koil profil khusus | Géométri sendi anu teu teratur | Keseragaman pemanasan pangsaéna | Meryogikeun uji sampel sareng desain rékayasa |
Aturan Desain Koil
| Faktor Desain | Praktek anu Disarankeun | alesan |
|---|---|---|
| Jarak koil-ka-bagian | Jaga jarakna leutik tapi aman | Ningkatkeun kopling éléktromagnétik |
| Posisi koil | Teundeun koil di tengah-tengah sambungan brazing | Nyegah aliran pangisi anu henteu rata |
| Pendinginan koil | Anggo tabung tambaga kosong kalayan pendingin cai internal | Nyegah panas teuing tina kumparan nalika operasi kontinyu |
| Jarak puteran | Jaga jarak anu seragam | Ningkatkeun kasaimbangan pemanasan |
| Konsentrator magnét | Anggo nalika panas kedah difokuskeun | Ningkatkeun efisiensi pemanasan lokal |
| penyekatan | Hindarkeun kontak langsung antara koil sareng benda kerja | Nyegah karusakan sirkuit pondok sareng koil |
Fixture sami pentingna. Fixture anu pas ngajaga celah sambungan tetep stabil, nahan logam pangisi dina posisina sareng nyegah gerakan nalika dipanaskeun sareng didinginkan. Pikeun brazing manual, fixture posisi anu saderhana panginten cekap. Pikeun produksi batch, klem pneumatik, méja indéks rotary atanapi fixture anu dikontrol PLC tiasa ningkatkeun produktivitas sacara signifikan.
Daptar Pariksa Desain Perlengkapan
| barang | sarat | Kunaon eta Perkara |
|---|---|---|
| Pangaturan bagian | Stabil sateuacan sareng salami dipanaskeun | Nyegah sendi anu lemah atanapi offset |
| Ijin gabungan | Konsisten ti bagian ka bagian | Ngarojong aliran kapiler anu tiasa diulang |
| Résistansi panas | Bahan fixture kedah tahan panas radiasi | Nyegah deformasi fixture |
| Paripolah listrik | Hindarkeun puteran konduktif anu teu perlu di deukeut koil | Nyegah pemanasan anu teu dihoyongkeun |
| Laju ngamuat | Gampang ngamuat sareng ngabongkar bagian | Ningkatkeun efisiensi produksi |
Sistim kontrol jeung Automation
Mesin brazing induksi portabel tiasa dioperasikeun sacara manual atanapi diintegrasikeun kana stasiun produksi semi-otomatis. Tingkat kontrol kedah dipilih numutkeun volume produksi, sarat kualitas sareng kaahlian operator. Pikeun perbaikan sareng padamelan angkatan alit, operasi pemicu manual fleksibel. Pikeun produksi anu diulang, kontrol timer, pemantauan suhu sareng program PLC disarankeun.
| Tingkat Kontrol | konfigurasi | Aplikasi pangalusna | kauntungan |
|---|---|---|---|
| Kontrol manual | Pangaluyuan kakuatan sareng pemicu genggam | Perbaikan, produksi uji coba, padamelan fléksibel | Basajan jeung ekonomis |
| Kontrol pangatur waktu | Waktos sareng kakuatan pemanasan anu tos disetel | Produksi sacara batch tina bagian anu sami | Ningkatkeun pangulangan |
| kadali hawa | Pirométer infrabeureum atanapi eupan balik termokopel | Brazing presisi sareng bahan sénsitip | Ngurangan résiko panas teuing |
| Kontrol PLC | Panyimpenan resep, sensor sareng interlock | Jalur produksi sareng otomatisasi | Ngarojong prosés industri anu stabil |
| Integrasi robot | Koil atanapi penanganan bagian anu dicekel ku robot | Produksi volume luhur | Ngurangan tanaga gawé sareng ningkatkeun konsistensi |
Bagan Pilihan Otomatisasi
| Volume Produksi | Kontrol anu Disarankeun | Asesoris anu Disarankeun |
|---|---|---|
| Volume handap | Modeu manual | Saklar sirah, suku genggam, perlengkapan basajan |
| Volume sedeng | Modeu pangatur waktu | Panel digital, pendingin cai, perlengkapan posisi |
| Volume tinggi | Modeu PLC | Perlengkapan pneumatik, méja putar, pangawasan pendinginan |
| Produksi anu penting pisan pikeun kualitas | Modeu eupan balik suhu | Pirométer, pencatatan data, sistem alarm |
| Jalur otomatis pinuh | Integrasi PLC sareng robot | Panangan robot, pemuatan otomatis, kandang kaamanan |
Masalah sareng Solusi Umum
| masalah | Bisa Nyababkeun | Solusi rékayasa |
|---|---|---|
| Pangisi teu ngalir | Suhu handap teuing, beberesih goréng, pangisi anu salah atanapi jarak sambungan anu alit teuing | Naékkeun daya atanapi waktos, bersihan permukaan, pilih pangisi anu leres sareng saluyukeun jarakna |
| Bola pangisi naék | Oksidasi, fluks anu goréng, kontaminasi permukaan atanapi pemanasan anu henteu rata | Ningkatkeun beberesih, nerapkeun fluks anu leres, saluyukeun posisi koil |
| Sendi panas teuing | Daya teuing luhur atanapi waktos pemanasan lami teuing | Ngurangan daya, pondokkeun waktos siklus atanapi nganggo eupan balik suhu |
| Hiji sisi leuwih gancang panas | Koil teu di tengah atawa bagian-bagianna boga massa nu béda | Ngadesain ulang koil, muterkeun bagian atanapi ngarobih jarak koil |
| Kakuatan sendi anu lemah | Aliran kapiler anu goréng, pangisi anu salah, celah anu salah atanapi pemanasan anu teu cekap | Optimalkeun desain sambungan sareng pariksa suhu patri |
| Oksidasi anu kaleuleuwihi | Waktu pemanasan teuing lila atanapi fluksna teu cekap | Pendekkeun siklus, anggo fluks atanapi atmosfir pelindung anu pas |
| Koil panas teuing | Cai pendingin anu teu cekap atanapi arus anu kaleuleuwihi | Pariksa aliran cai, sumbatan tabung koil sareng sistem pendingin |
| Alarm mesin sering nyaring | Masalah aliran cai, arus kaleuleuwihan, tegangan kaleuleuwihan atanapi kaleuwihan beban | Pariksa daya input, sistem pendingin sareng cocogna koil |
| Hasil siklus anu teu konsisten | Variasi manual, posisi bagian anu teu stabil atanapi jumlah pangisi anu henteu konsisten | Anggo fixture, kontrol timer sareng cincin pangisi anu tos dibentuk sateuacanna |
Bagan Diagnosis Cacat
| Cacad dititénan | Masalah Prosés Kamungkinan | Pariksa Prioritas |
|---|---|---|
| Beungeut sambungan hideung | Oksidasi atanapi fluks anu kaleuleuwihi panas | Waktu pemanasan sareng jinis fluks |
| Fillet teu lengkep | Panas atanapi pangisi anu teu cekap | Kakuatan, waktos sareng panempatan pangisi |
| Sendi retak | Gerakan nalika pendinginan atanapi setrés termal | Stabilitas fixture sareng metode pendinginan |
| Kaleuwihan pangisi di luar sambungan | Seueur teuing eusian atanapi kontrol celah anu goréng | Ukuran pangisi sareng jarak sambungan |
| Perubahan warna logam dasar | Zona anu kaleuleuwihi panas atanapi kapangaruhan ku panas anu kaleuleuwihi | Posisi koil sareng setélan daya |
Pituduh Seleksi Téknik
Milih mesin brazing induksi portabel kedah dimimitian ku benda kerja, teu ngan ukur ku peringkat daya. Mesin 25 kW anu sami tiasa dianggo kalayan saé pikeun hiji sambungan tabung tambaga tapi tiasa alit teuing pikeun klep kuningan anu ageung atanapi kuat teuing pikeun terminal listrik anu alit. Pilihan anu saé meryogikeun analisis bahan, ukuran sambungan, logam pangisi, kuantitas produksi, metode operator sareng tingkat kualitas anu diperyogikeun.
Léngkah 1: Nangtukeun Gabungan
Géométri sambungan nangtukeun bentuk koil sareng paménta daya. Sambungan tabung-ka-tabung, sambungan tabung-ka-pas, sambungan alat datar sareng sambungan cincin sadayana peryogi desain koil anu béda. Insinyur kedah ngukur diaméter luar, ketebalan témbok, panjang tumpang tindih, jarak sambungan sareng total massa anu dipanaskeun.
Léngkah 2: Konfirmasi Kombinasi Bahan
Tambaga, kuningan, baja, stainless steel, karbida sareng aluminium sadayana panasna béda. Sambungan logam campuran peryogi kasaimbangan panas. Salaku conto, tambaga ngalirkeun panas gancang, sedengkeun baja tiasa langkung gancang panas dina koil anu sami. Koil panginten kedah museurkeun langkung seueur énergi dina sisi tambaga atanapi ningkatkeun panjang pemanasan pikeun nyiptakeun aliran pangisi anu seragam.
Léngkah 3: Pilih Logam Pangisi sareng Suhu Pematrian
Logam pangisi nangtukeun suhu prosés anu diperyogikeun. Pangisi basis pérak seueur dianggo pikeun patri tambaga, kuningan, baja sareng karbida kualitas luhur. Pangisi tambaga-fosfor umum pikeun aplikasi tambaga-ka-tambaga. Pangisi basis nikel tiasa dianggo pikeun stainless steel atanapi jasa suhu luhur. Patri aluminium meryogikeun kontrol suhu anu tepat pisan sabab rentang lebur bahan dasar sareng pangisi relatif caket.
Léngkah 4: Perkirakeun Daya sareng Frékuénsi
Bagian-bagian leutik peryogi frékuénsi anu luhur sareng daya anu langkung handap. Bagian anu langkung ageung peryogi daya anu langkung ageung sareng sering frékuénsi anu langkung handap pikeun jerona pemanasan anu langkung saé. Dina brazing portabel, 10–25 kW nutupan seueur aplikasi tabung tambaga sareng HVAC, sedengkeun 30–60 kW langkung cocog pikeun rakitan kuningan, baja, sareng stainless steel anu langkung ageung.
Léngkah 5: Desain Coil sareng Fixture
Saatos milih rentang kakuatan mesin, koil sareng fixture kedah diuji nganggo sampel anu saleresna. Koil anu pangsaéna henteu salawasna koil anu paling rumit. Éta koil anu manaskeun sambungan sacara seragam, ngamungkinkeun beban anu gampang, nyingkahan résiko sirkuit pondok sareng nyayogikeun hasil anu stabil salami seueur siklus.
Léngkah 6: Verifikasi ku Tés Sampel
Sateuacan produksi massal, uji sampel disarankeun pisan. Tés anu leres kedah ngarékam kakuatan, frékuénsi, waktos pemanasan, aliran pangisi, penampilan sambungan, kakuatan tarikan atanapi hasil uji bocor, sareng eupan balik operator. Catetan ieu janten dasar pikeun parameter prosés produksi.
| Patarosan Pilihan | Kunaon eta Perkara | Conto Jawaban |
|---|---|---|
| Naon bahan benda kerjana? | Nangtukeun réspon pemanasan sareng pilihan pangisi | Pas pipa tambaga ka kuningan |
| Sabaraha ukuran sendi na? | Nangtukeun kakuatan sareng ukuran koil | Diaméter tabung 22 mm, ketebalan témbok 1 mm |
| Logam pangisi naon anu dianggo? | Nangtukeun suhu target | Cincin patri pérak |
| Sabaraha bagian per jam? | Nangtukeun tingkat otomatisasi sareng paménta pendinginan | 300 sendi per jam |
| Manual atanapi otomatis? | Nangtukeun struktur mesin | Dijieun ku genggaman nganggo modeu pangatur waktu |
| Tes kualitas naon anu diperyogikeun? | Nangtukeun tingkat kontrol prosés | Uji bocor sareng pamariksaan visual |
kaunggulan
Brazing induksi portabel nawiskeun kaunggulan praktis anu kuat pikeun produksi sambungan logam modéren. Éta langkung bersih, aman sareng langkung gampang distandarisasi tibatan brazing seuneu dina seueur aplikasi.
| kauntungan | Nilai Téknik | Kauntungan Pembeli |
|---|---|---|
| Pemanasan tanpa seuneu | Teu aya seuneu muka dina sambunganna | Ningkatkeun kaamanan bengkel |
| Input panas lokal | Panas dipusatkeun di sabudeureun sendi | Ngurangan distorsi sareng perubahan warna |
| Kacepetan pemanasan gancang | Énergi dihasilkeun langsung dina logam | Waktos siklus anu langkung pondok |
| Alus repeatability | Daya sareng waktos tiasa dikontrol sacara digital | Kualitas sendi anu stabil |
| Lingkungan kerja anu langkung bersih | Kirang haseup sareng kirang pemanasan di daérah anu lega | Ningkatkeun kanyamanan operator |
| Otomatisasi anu gampang | Bisa diintegrasikeun jeung PLC, fixture, jeung robot | Cocog pikeun jalur produksi |
| Katergantungan operator anu langkung handap | Kirang gumantung kana sudut obor sareng kamampuan nyala | Latihan sareng kontrol kualitas anu langkung gampang |
| efisiensi énergi | Panas difokuskeun kana daérah sendi | Ngurangan panas anu diboroskeun |
| Operasi portabel | Mesin bisa gerak deukeut barang gawé | Mangpaat pikeun perbaikan sareng produksi anu fleksibel |
Babandingan: Brazing Induksi vs Brazing Seuneu
| barang | Brazing Induksi Portabel | Seuneu Brazing |
|---|---|---|
| Sumber panas | Induksi éléktromagnétik | Seuneu durukan |
| Kadali panas | Kontrol kakuatan sareng waktos digital | Pangaturan seuneu sacara manual |
| kasalametan | Teu aya seuneu muka | Perlu panyimpenan seuneu kabuka sareng gas |
| kabisaulangan | Luhur nganggo fixture sareng timer | Gumantung pisan kana kamampuan operator |
| Wewengkon pemanasan | Lokalisasi | Daérah anu kapangaruhan ku panas anu langkung lega |
| hal nu ngajadikeun otomatis | Gampang ngahijikeun | Leuwih hese |
| Waragad awal | Investasi mesin anu langkung luhur | Biaya peralatan awal anu langkung handap |
| Biaya produksi jangka panjang | Seringna langkung handap dina produksi batch | Konsumsi gas sareng variasi tanaga kerja tetep aya |
| pamakéan pangalusna | Patri industri anu tiasa diulang | Perbaikan basajan atanapi padamelan volume rendah |
watesan
Sanaos brazing induksi portabel téh kuat sareng efisien, éta henteu cocog pikeun unggal sambungan tanpa panyesuaian rékayasa. Pembeli kedah ngartos watesanana sateuacan milih mesin.
| Watesan | katerangan | Disarankeun Solusi |
|---|---|---|
| Meryogikeun desain koil | Bagian anu béda sering peryogi kumparan anu béda | Nyayogikeun conto atanapi gambar sateuacan milih mesin |
| Biaya awalna langkung luhur tibatan patri obor | Catu daya, koil sareng sistem pendingin ningkatkeun investasi | Evaluasi total biaya produksi sareng perbaikan kualitas |
| Teu sadaya géométri gampang diaksés | Kumparan anu katutup tiasa henteu cocog sareng rakitan anu rumit | Anggo gulungan profil anu bentukna U, dibagi, atanapi khusus |
| Ngabrasi aluminium langkung sesah | Jandéla suhu sempit sareng lapisan oksida hésé | Anggo kontrol anu tepat, fluks anu leres sareng uji sampel |
| Cai tiis biasana diperyogikeun | Koil sareng transformator peryogi pendinginan nalika operasi | Anggo chiller industri sareng panyalindungan aliran cai |
| Operator masih peryogi pelatihan | Beberesih bagian, panempatan pangisi, sareng posisi koil penting | Nyieun prosedur operasi standar |
Dina prakték rékayasa, kaseueuran watesan tiasa direngsekeun ku desain koil anu leres, fixturing anu saé, pilihan pangisi anu cocog sareng uji sampel. Mesin kedah dianggap salaku bagian tina prosés brazing anu lengkep, sanés ngan ukur salaku sumber panas anu mandiri.
Naha Milih Peralatan Induksi HLQ?
Peralatan Induksi HLQ museur kana solusi pemanasan induksi industri pikeun brazing, hardening, forging, lebur, annealing, shrink fitting, PWHT sareng prosés pemanasan logam sanésna. Pikeun mesin brazing induksi portabel, nilai anu paling penting henteu ngan ukur ngajual catu daya, tapi ogé ngabantosan para nasabah cocogkeun mesin, koil, sistem pendingin sareng parameter prosés sareng benda kerja anu saleresna.
| Kamampuh HLQ | Niley Palanggan | Conto Larapna |
|---|---|---|
| Rupa-rupa produk pemanasan induksi anu lega | Ngarojong sarat kakuatan sareng frékuénsi anu béda | Ngahijikeun pipa leutik ka industri ageung |
| Desain koil induksi khusus | Ningkatkeun keseragaman pemanasan sareng waktos siklus | Pipa tambaga, pas kuningan, alat karbida sareng patri segmen inten |
| Dukungan seleksi rékayasa | Ngurangan résiko milih mesin anu salah | Rekomendasi kakuatan sareng frékuénsi dumasar kana ukuran benda kerja |
| Konfigurasi portabel sareng industri | Cocog pikeun perbaikan, bengkel sareng panggunaan jalur produksi | Kepala patri genggam atanapi stasiun perlengkapan otomatis |
| Pola pikir nguji prosés | Ningkatkeun tingkat kasuksésan brazing praktis | Uji pemanasan sampel sateuacan larutan produksi akhir |
| Kamampuh solusi OEM sareng khusus | Ngarojong kabutuhan tegangan, tata letak, sareng otomatisasi anu béda | Mesin khusus pikeun HVAC, alat atanapi industri otomotif |
Pikeun nu meuli anu bade ngarobih tina brazing seuneu ka brazing induksi, HLQ tiasa ngabantosan meunteun sambungan ayeuna, logam pangisi, waktos siklus target sareng lingkungan produksi. Solusi anu disarankeun tiasa kalebet mesin brazing induksi portabel, koil khusus, sistem cai pendingin, fixture, kontrol timer sareng pemantauan suhu opsional. Pendekatan berbasis rékayasa ieu ngabantosan para nasabah kéngingkeun kualitas sambungan anu stabil tinimbang ngan ukur mésér mesin standar.
FAQ
1. Naon ari mesin patri induksi portabel?
Mesin patri induksi portabel nyaéta sistem pemanasan induksi kompak anu dianggo pikeun manaskeun sambungan logam sareng ngalemberehkeun logam pangisi patri. Biasana ngawengku catu daya induksi, sirah patri genggam, koil anu didinginkan ku cai, sareng sistem kontrol.
2. Bahan naon waé anu tiasa dianggo pikeun ngabras?
Éta tiasa ngabrazing tambaga, kuningan, baja karbon, baja tahan karat, karbida, ruas pakakas inten sareng sababaraha paduan aluminium. Prosés anu pasti gumantung kana logam pangisi, desain sambungan sareng konfigurasi koil.
3. Naha patri induksi langkung saé tibatan patri seuneu?
Pikeun produksi industri anu tiasa diulang, patri induksi sering langkung saé sabab nyayogikeun pemanasan lokal, kontrol digital, pangulangan anu langkung luhur sareng teu aya seuneu muka. Patri seuneu tiasa kénéh cocog pikeun padamelan perbaikan volume rendah anu saderhana.
4. Kakuatan naon anu kedah kuring pilih pikeun mematri tabung tambaga?
Tabung tambaga leutik sering nganggo 5–15 kW. Sambungan tabung HVAC sedeng biasana nganggo 10–25 kW. Rakitan kuningan atanapi tambaga anu langkung ageung panginten peryogi 25–60 kW gumantung kana ukuran, waktos pemanasan sareng logam pangisi.
5. Frékuénsi naon anu cocog pikeun patri induksi?
Aplikasi brazing portabel umumna nganggo rentang frékuénsi luhur sapertos 30–300 kHz. Bagian anu alit biasana peryogi frékuénsi anu langkung luhur, sedengkeun bagian anu langkung ageung panginten peryogi frékuénsi anu langkung handap sareng daya anu langkung luhur.
6. Naha koil induksi peryogi pendinginan cai?
Muhun, kalolobaan kumparan patri induksi industri didamel tina tabung tambaga kosong kalayan pendinginan cai internal. Pendinginan ngajaga kumparan sareng transformator salami operasi kontinyu.
7. Naha hiji mesin tiasa ngabras bagian anu béda?
Muhun, hiji catu daya sering tiasa ngabrasi bagian anu béda ku cara ngarobih koil induksi, fixture sareng parameter prosés. Nanging, ukuran benda kerja anu béda-béda tiasa meryogikeun rentang daya anu béda.
8. Naha ieu tiasa dianggo pikeun HVAC sareng pipa pendingin anu dipatri?
Muhun. Brazing tabung tambaga HVAC sareng pipa kulkas mangrupikeun salah sahiji aplikasi anu paling umum. Brazing induksi tiasa ngahasilkeun sambungan anu bersih sareng konsisten tanpa seuneu muka caket komponén anu sénsitip.
9. Naha brazing induksi tiasa diotomatisasi?
Muhun. Mesin ieu tiasa diintegrasikeun sareng kontrol PLC, perlengkapan pneumatik, méja puteran, pangawasan suhu sareng penanganan robot pikeun produksi semi-otomatis atanapi otomatis pinuh.
10. Inpormasi naon anu diperyogikeun pikeun milih mesin anu pas?
Inpormasi konci ngawengku bahan, ukuran sambungan, ketebalan témbok, logam pangisi, waktos pemanasan target, kuantitas produksi, tegangan anu sayogi, operasi manual atanapi otomatis, sareng sarat uji kualitas.
11. Naha logam pangisi teu ngalir nalika dipatri?
Alesan umumna kalebet suhu anu teu cekap, beberesih permukaan anu goréng, logam pangisi anu salah, jarak sambungan anu teu leres, fluks anu goréng atanapi pemanasan anu henteu rata. Solusina nyaéta pikeun ngaoptimalkeun beberesih, kakuatan, waktos pemanasan, pilihan pangisi sareng posisi koil.
12. Naha brazing induksi portabel tiasa ngirangan biaya produksi?
Dina produksi sacara batch, éta tiasa ngirangan biaya ku cara ningkatkeun waktos siklus, ngirangan padamelan ulang, ngirangan katergantungan operator sareng ningkatkeun konsistensi sambungan. Total panghematan gumantung kana volume produksi sareng metode patri ayeuna.
13. Naha brazing induksi aman?
Brazing induksi nyingkahan seuneu kabuka sareng durukan gas, anu ningkatkeun kaamanan di seueur bengkel. Operator masih peryogi pelatihan pikeun kaamanan listrik, suku cadang panas, cai pendingin sareng penanganan koil anu leres.
14. Naha aluminium tiasa dipatri ku cara induksi?
Muhun, tapi patri aluminium langkung sesah tibatan patri tambaga atanapi baja sabab jandela suhu sempit sareng lapisan oksida kedah dikontrol. Uji prosés anu akurat disarankeun.
15. Naha milih anu disaluyukeun coil brazing induksi?
Koil anu disaluyukeun ningkatkeun keseragaman pemanasan, ngirangan waktos siklus sareng nyegah panas teuing. Éta mangrupikeun salah sahiji bagian anu paling penting tina prosés brazing induksi anu suksés.