

Solusi Pemanasan Strip Induksi
Solusi Pemanasan Strip Induksi: Panduan Téknik Lengkep
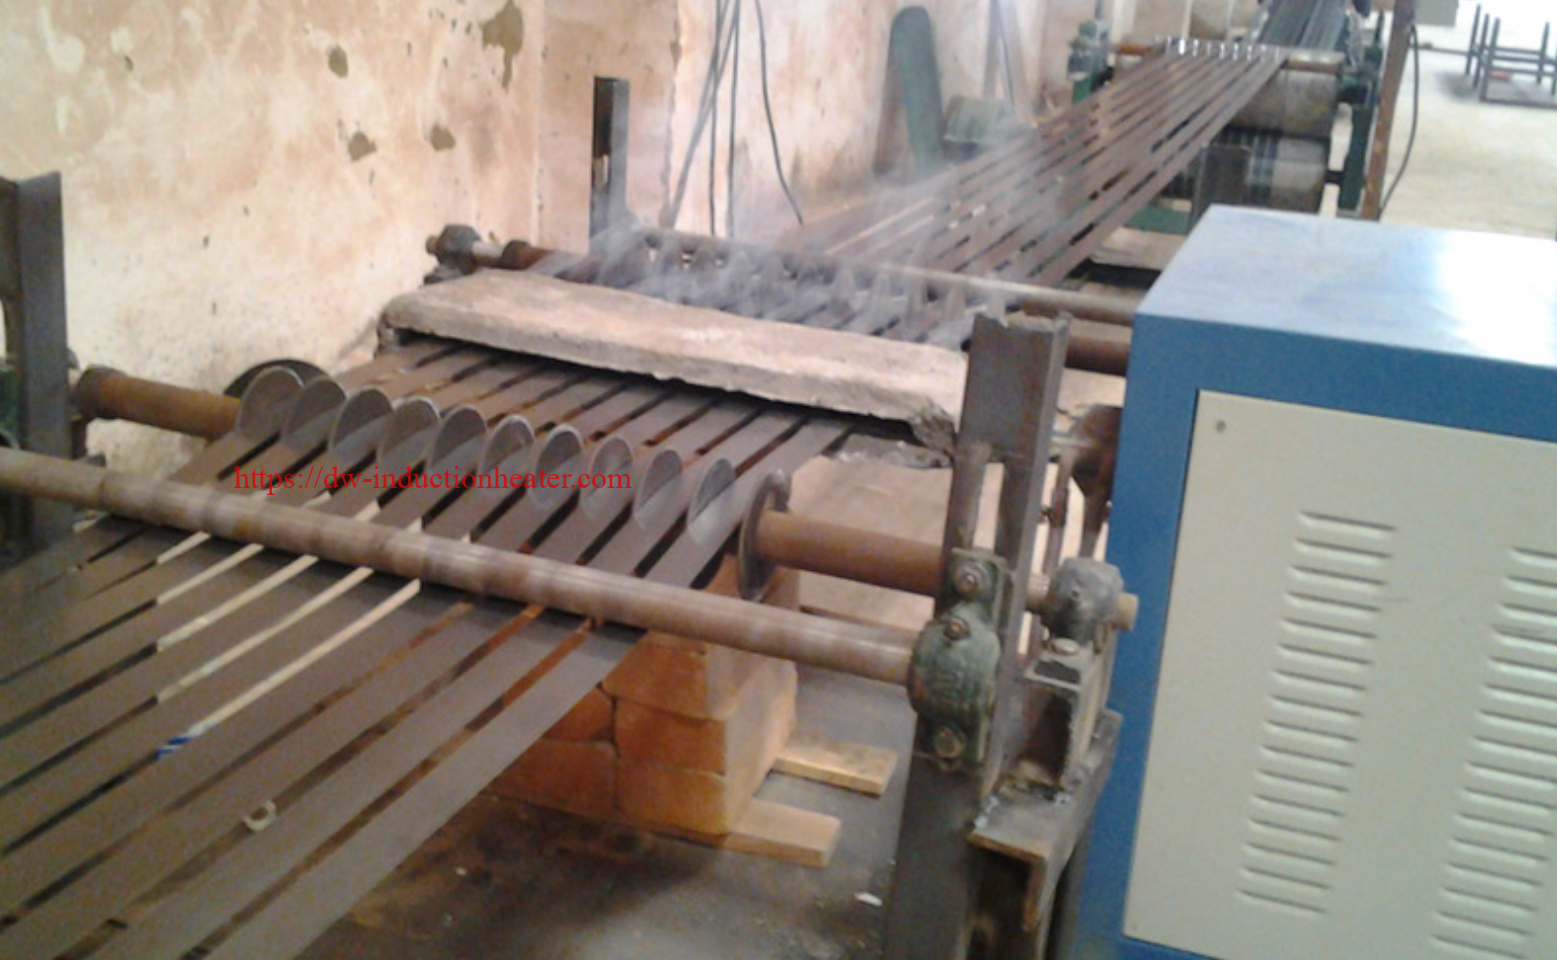
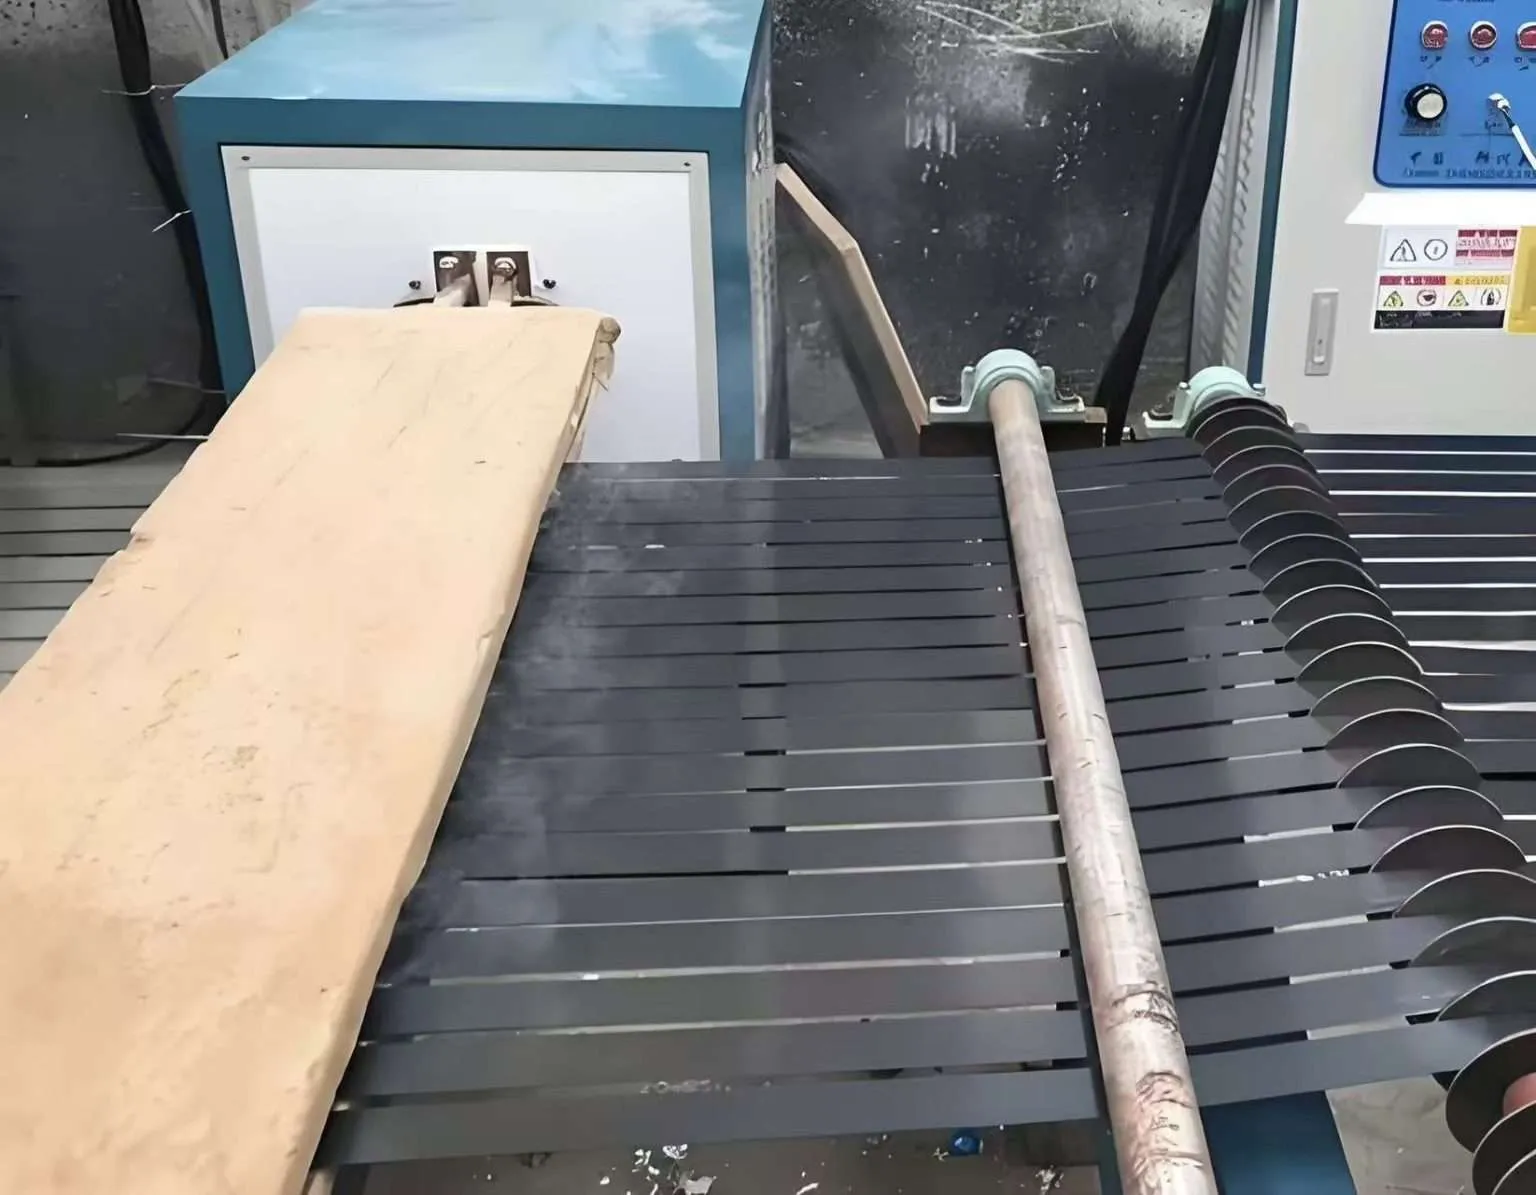
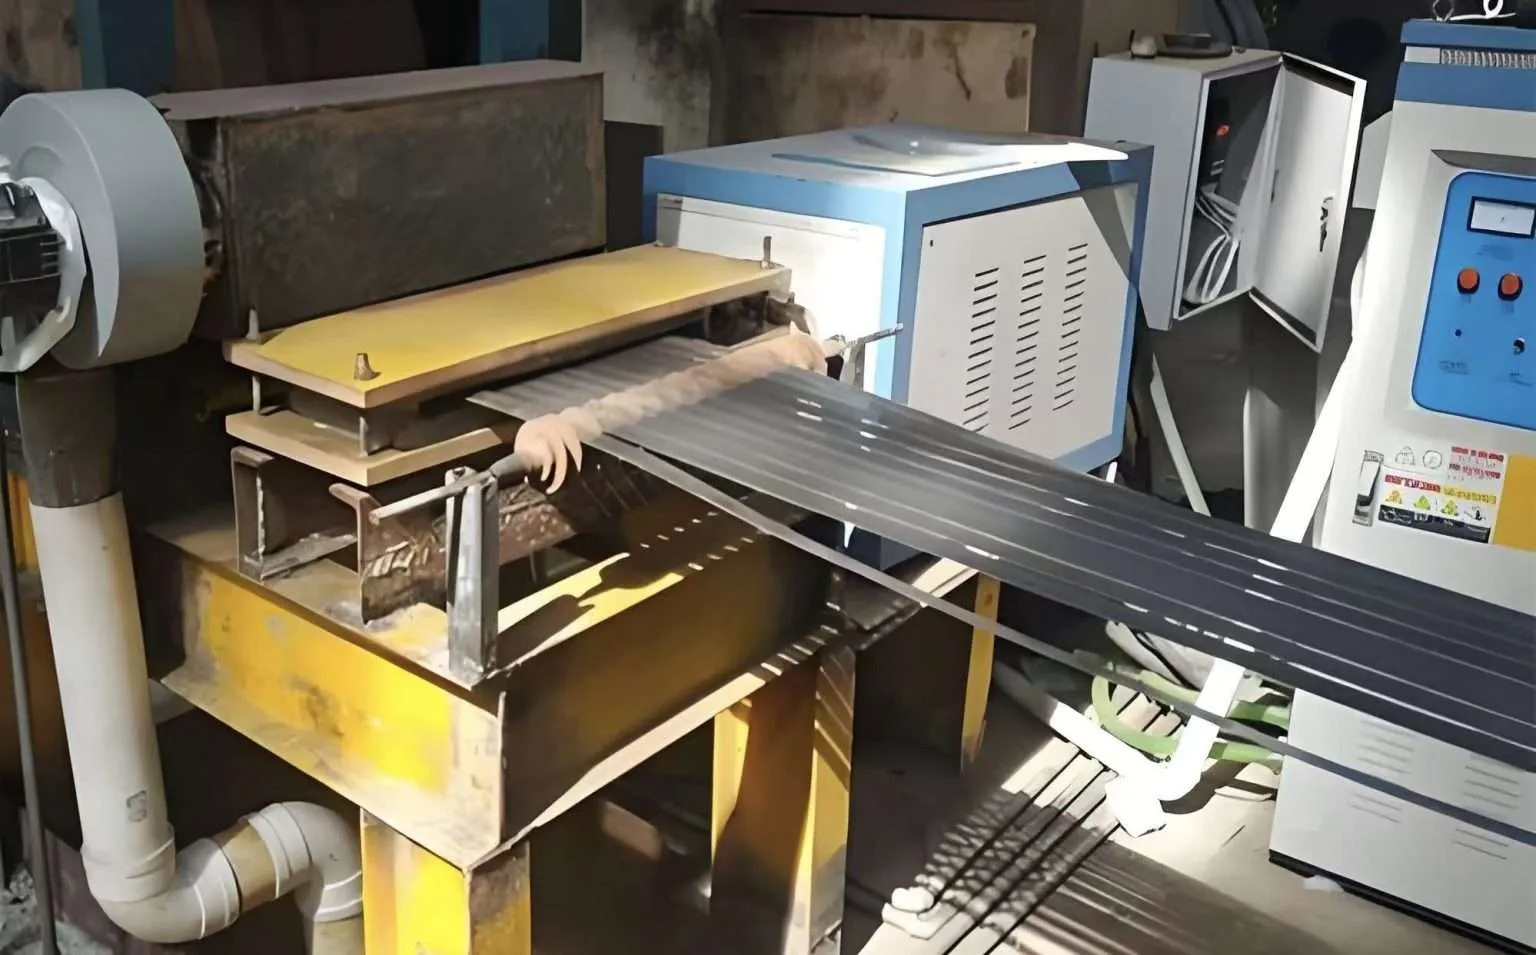
Pemanasan strip induksi nyaéta prosés perlakuan panas inline anu terus-terusan anu nganggo induksi éléktromagnétik pikeun manaskeun strip logam anu konduktif sacara listrik sacara gancang sareng tepat — kalebet baja, tambaga, aluminium, stainless steel, sareng paduan khusus — nalika aranjeunna ngarambat dina kecepatan produksi ngalangkungan koil induksi anu kompak. Téhnologi ieu ngaleungitkeun tungku torowongan panjang konvensional, ngamungkinkeun produsen sareng prosesor strip pikeun anneal, temper, hardened, preheat, curing coatings, sareng ngaleungitkeun setrés bahan strip kalayan efisiensi listrik 90–95%, oksidasi minimal, sareng kontrol prosés digital lengkep. HLQ Induction Equipment ngarancang sareng ngadamel sistem pemanasan strip induksi khusus ti 15 kW dugi ka 2,000 kW pikeun lébar strip ti 5 mm dugi ka 2,000 mm sareng ketebalan ti 0.05 mm dugi ka 25 mm, ngalayanan konsumén di pabrik baja, pabrik tambaga, jalur stamping otomotif, sareng manufaktur éléktronik di sakumna dunya.
Jawab Gancang
Pemanasan strip induksi ngaliwatkeun strip logam dina kecepatan produksi kontinyu ngaliwatan hiji atanapi langkung kumparan induksi anu dikuatkeun ku catu daya IGBT solid-state. Médan éléktromagnétik bolak-balik ngainduksi arus eddy langsung di jero strip, manaskeunana dugi ka suhu prosés anu diperyogikeun — ti 150°C pikeun pangeringan palapis dugi ka langkung ti 1,100°C pikeun annealing larutan stainless steel — dina fraksi waktos sareng rohangan anu diperyogikeun ku tungku gas atanapi résistansi konvensional. Ieu dianggo dimana waé strip logam kedah dipanaskeun sacara inline nalika operasi rolling, drawing, slitting, stamping, atanapi palapis. Sistem pemanasan strip induksi anu leres ditetepkeun ku bahan strip, diménsi, kecepatan garis, suhu target, sareng throughput anu diperyogikeun — parameter anu nangtukeun rating daya, frékuénsi, géométri koil, sareng susunan pendinginan.
Daptar eusi
- Naon Ari Pemanasan Strip Induksi?
- Prinsipna ngagawekeun
- Aplikasi konci
- Bahan sareng Industri anu Cocog
- Parameter Téknis konci
- Jenis Parabot
- Pituduh Seleksi Téknik
- Prosés Workflow
- Masalah sareng Solusi Umum
- Studi Kasus Rékayasa Nyata
- Standar sareng Pertimbangan Kasalametan
- Naha Milih Peralatan Induksi HLQ?
- FAQ
Naon Ari Pemanasan Strip Induksi?
Pemanasan strip induksi nyaéta kategori perlakuan panas éléktromagnétik kontinyu anu dirancang khusus pikeun strip logam datar — bentuk produk anu ditetepkeun ku babandingan lébar-ka-ketebalan anu ageung, panjang kontinyu, sareng kecepatan produksi anu luhur. Strip éta ngaliwat sacara horizontal atanapi vertikal ngaliwatan koil induksi fluks transversal atanapi fluks longitudinal, dimana éta nyerep énergi éléktromagnétik sareng ngahontal suhu prosés targetna dina zona anu dipanaskeun anu biasana 200 mm dugi ka 2,000 mm panjangna, gumantung kana diménsi strip sareng kecepatan garis.
Teu siga pemanasan induksi pikeun bagian-bagian anu diskrit (gir, billet, atanapi fitting), pemanasan strip sacara inheren mangrupikeun prosés anu kontinyu. Catu daya beroperasi tanpa gangguan, sareng parameter prosés — daya, frékuénsi, sareng géométri koil — tetep pikeun kombinasi kelas strip sareng kecepatan jalur anu dipasihkeun. Nalika kecepatan jalur atanapi kelas bahan robih, sistem kontrol nyaluyukeun kaluaran daya sacara otomatis pikeun ngajaga suhu kaluar target.
Dua konfigurasi koil dasar anu dianggo dina pemanasan strip béda dina kumaha médan magnét diorientasikeun relatif ka strip:
- Induksi Fluks Longitudinal (LFI): Strip éta ngaliwat koil tipe solenoid kalayan médan magnét anu sajajar jeung arah perjalanan strip. Arus anu diinduksi ngalir sacara sirkular di sabudeureun penampang strip. LFI mangrupikeun konfigurasi anu paling umum pikeun strip sempit (lébar <200 mm) sareng pikeun strip kandel dimana pemanasan liwat diperyogikeun.
- Induksi Fluks Transversal (TFI): Segmen kumparan anu silih sebrang ditempatkeun di luhur sareng di handap permukaan strip, kalayan medan magnét ngaliwat sacara tegak lurus ngaliwatan ketebalan strip. Arus anu diinduksi ngalir sacara longitudinal sapanjang permukaan strip, ngajantenkeun TFI efisien pisan pikeun strip anu lega sareng ipis dimana jerona kulit ageung dibandingkeun sareng ketebalan strip. TFI nyaéta téknologi anu dipikaresep pikeun strip anu lega (200–2,000 mm) sareng gauge anu ipis pisan.
Konfigurasi katilu, Pemanasan Induksi Tepi, ngan ukur ngincer sisi strip nganggo kumparan anu dibentuk khusus anu diposisikan dina margin strip. Ieu dianggo dina pemanasan awal sisi éntri rolling mill, annealing las jahitan, sareng aplikasi perlakuan diferensial sisi hungkul.
Prinsipna ngagawekeun
Dasar fisik pemanasan strip induksi nyaéta hukum Faraday ngeunaan induksi éléktromagnétik. Nalika arus bolak-balik dina frékuénsi f ngalir ngaliwatan koil induksi, éta nyiptakeun médan magnét H anu robah-robah waktu anu nembus bahan strip. Numutkeun hukum Lenz, médan ieu ngainduksi arus eddy dina strip anu ngalawan parobahan fluks. Arus eddy ieu, anu mendakan résistansi listrik tina bahan strip, ngarobah énergi éléktromagnétik jadi énergi termal (pemanasan Joule) langsung dina strip. Teu aya média transfer panas éksternal — teu aya seuneu, teu aya gas panas, teu aya radiasi tina témbok tungku — anu kalibet. Ieu sababna pemanasan induksi gancang, efisien, sareng tiasa dikontrol pisan.
Pangaruh Kulit sareng Jero Penetrasi
Arus Eddy henteu kasebar rata ngaliwatan ketebalan strip. Kusabab éfék kulit, kapadetan arus pangluhurna dina permukaan strip sareng turun sacara éksponénsial ka arah tengah. Jerona dimana kapadetan arus turun ka 1/e (sakitar 37%) tina nilai permukaanna dihartikeun salaku jerona rujukan atanapi jerona kulit (δ), anu dibikeun ku:
δ (mm) = 503 × √(ρ / (μ r × f))
Dimana ρ nyaéta résistansi listrik dina Ω·m, μ r nyaéta perméabilitas magnét relatif (tanpa dimensi), sareng f nyaéta frékuénsi dina Hz. Pikeun rékayasa pemanasan strip praktis, aturanna nyaéta: ketebalan strip sahenteuna kedah 2× jerona kulit pikeun kopling anu efisien. Upami ketebalan strip < jerona kulit, médan éléktromagnétik ngaliwat strip kalayan panyerepan énergi anu teu cekap, anu ngirangan efisiensi sacara seukeut.
Pikeun baja feromagnetik di handap suhu Curie (~770°C), μ r nyaéta 50–200, janten jerona kulit leutik sareng efisiensina luhur sanajan dina frékuénsi sedeng. Di luhur titik Curie, baja janten non-magnét (μ r = 1), jerona kulit luncat sacara signifikan, sareng kapadetan kakuatan anu langkung luhur diperyogikeun pikeun ngajaga laju pemanasan. Logam non-ferrous (tambaga, aluminium) gaduh μ r = 1 dina sadaya suhu, meryogikeun frékuénsi anu langkung luhur pikeun ngahontal jerona kulit anu nyukupan relatif ka ketebalan strip.
Tabel Réferénsi Jero Kulit
| material | Kaayaan | Résistansi ρ (Ω·m) | μr | δ dina 10 kHz (mm) | δ dina 50 kHz (mm) | δ dina 200 kHz (mm) |
|---|---|---|---|---|---|---|
| karbon Steel | Tiis, di handap Curie | 1.6 × 10⁻⁷ | 100 | 1.27 | 0.57 | 0.28 |
| karbon Steel | Panas, di luhur Curie (800°C+) | 1.2 × 10⁻⁶ | 1 | 34.7 | 15.5 | 7.8 |
| Steel Steel 304 | Sadaya suhu | 7.2 × 10⁻⁷ | 1 | 26.9 | 12.0 | 6.0 |
| Tambaga (ETP) | Dina 20 ° C | 1.72 × 10⁻⁸ | 1 | 4.16 | 1.86 | 0.93 |
| Tambaga (ETP) | Dina 500 ° C | 5.5 × 10⁻⁸ | 1 | 7.43 | 3.32 | 1.66 |
| aluminium 1100 | Dina 20 ° C | 2.82 × 10⁻⁸ | 1 | 5.32 | 2.38 | 1.19 |
| Titanium Gr.2 | Dina 20 ° C | 5.6 × 10⁻⁷ | 1 | 23.7 | 10.6 | 5.3 |

Kasaimbangan Kakuatan sareng Énergi
Daya minimum téoritis anu diperyogikeun pikeun manaskeun strip dina laju produksi anu ditangtukeun ditangtukeun ku persamaan énergi termal:
P termal = ṁ × C p × ΔT = (w × t × v × ρ m ) × C p × ΔT
Dimana: w = lébar strip (m), t = ketebalan strip (m), v = laju jalur (m/s), ρ m = kapadetan bahan (kg/m³), C p = kapasitas panas spésifik (J/kg·°C), ΔT = naékna suhu (°C). Bagi ku efisiensi listrik-ka-termal η (biasana 0.82–0.90 pikeun sistem pemanasan strip induksi anu digandengkeun kalayan saé) pikeun kéngingkeun daya listrik anu dipasang. Salawasna tambahkeun margin desain 20–30% pikeun variasi laju jalur, toléransi gauge, sareng karugian kopling koil.
Aplikasi konci
Pemanasan strip induksi nyumponan rupa-rupa sarat perlakuan panas sareng pemanasan prosés di sakumna industri pembentuk sareng pamrosésan logam. Bagian-bagian di handap ieu ngajelaskeun aplikasi anu paling penting sacara komersil, sareng tujuan prosés khusus sareng rentang suhu khas anu kalibet.
1. Anil Strip Kontinyu
Anil rekristalisasi pinuh atanapi parsial saatos rolling tiis mulangkeun daktilitas sareng ngirangan kakuatan luluh kana tingkat anu ditangtukeun. Anil induksi ngomprés bagian tungku tina jalur anil kontinyu tina 30–80 méter torowongan anu dipecat ku gas atanapi dipanaskeun sacara résistif ka 1–4 méter zona pemanasan induksi. Ieu mangrupikeun aplikasi volume pangluhurna pikeun pemanasan strip induksi dina industri baja sareng tambaga. Suhu target: 500–720°C pikeun strip baja karbon; 450–650°C pikeun strip tambaga; 300–430°C pikeun strip aluminium.
2. Tempering Strip Saatos Pengerasan
Strip baja karbon tinggi sareng pegas anu parantos dikeraskeun janten martensit kedah ditemper pikeun ngirangan kerapuhan sareng ngatur sipat mékanis ahir. Tempering induksi manaskeun strip ka 150–500°C langsung saatos quenching dina jalur produksi anu sami. Kontrol suhu anu tepat dina ±5–10°C penting pisan dina tempering sabab kasaimbangan karasa-kateguhan sénsitip kana suhu dina kisaran ieu.
3. Pemanasan Zona Éntri pikeun Rolling Mills
Strip tiis anu lebet kana rolling mill ngalaman retakan ujung sareng cacad bentuk upami kakuatan luluh sareng daktilitas bahan henteu dibawa kana jandela anu diperyogikeun sateuacan deformasi. Pemanasan induksi dina suhu 100–400°C sateuacan roll bite ngaleungitkeun masalah ieu, ngirangan gaya gulung ku 15–30%, sareng ngamungkinkeun target gauge anu langkung ipis dina hiji lintasan.
4. Pangubaran sareng Pangiket Lapisan
Palapis organik, perekat, sareng lapisan fungsional anu diterapkeun kana permukaan strip meryogikeun pangubaran termal anu dikontrol. Pemanasan strip induksi nganggo foil susceptor atanapi pemanasan langsung substrat logam ningkatkeun permukaan strip kana suhu pangubaran (120–280°C) langkung gancang sareng langkung seragam tibatan oven konveksi hawa, ngahasilkeun adhesi anu langkung saé sareng panjang garis anu dikirangan.
5. Pemanasan Strip Garis Galvanisasi
Dina jalur galvanis celup panas kontinyu, strip baja kedah dipanaskeun heula dugi ka 450–500°C sateuacan lebet kana bak séng pikeun mastikeun beungkeutan séng-beusi anu kuat sacara metalurgi. Pemanasan induksi nyayogikeun suhu anu gancang sareng seragam di sakumna lébar strip sareng ngagentos atanapi nambihan tungku tabung radian anu dipecat ku gas di bagian éntri, ngirangan panjang jalur sareng ningkatkeun keseragaman suhu di sakumna lébar strip.
6. Pemanasan Diferensial sareng Pemanasan Tepi
Sababaraha operasi ngabentuk merlukeun sisi strip aya dina suhu anu béda ti puseurna — boh langkung panas (pikeun ngagulung sisi atanapi gambar diferensial) atanapi dirawat sacara misah (pikeun annealing las jahitan saatos ngabentuk tabung). Pemanas induksi sisi anu nganggo kumparan profil anu diposisikan dina margin strip ngahontal pemanasan selektif dina ± 15 mm ti sisi tanpa mangaruhan suhu puseur strip sacara signifikan.
7. Anil Baja Tahan Karat sareng Strip Alloy Khusus
Strip baja tahan karat austenitik meryogikeun annealing larutan dina suhu 1,050–1,100°C saatos digulung tiis pikeun ngaleyurkeun endapan karbida sareng mulangkeun résistansi korosi. Dina suhu ieu, tungku konvensional meryogikeun zona rendem anu panjang sareng manajemen atmosfir anu dikontrol. Annealing larutan induksi nganggo atmosfir nitrogén sareng quench cai gancang ngahasilkeun hasil metalurgi anu sami dina fraksi panjang garis, kalayan paningkatan anu tiasa diukur dina kualitas permukaan.
Tabel Ringkesan Aplikasi
| aplikasi | Bahan has | Suhu Sasaran | Tujuan Prosés Kunci | Rentang Kagancangan Jalur |
|---|---|---|---|---|
| Anil rekristalisasi pinuh | Baja karbon gulung tiis, tambaga, aluminium | 450-720 ° C | Mulangkeun daktilitas, ngirangan kakuatan luluh | 5–120 m/mnt |
| Tempering strip | Baja karbon tinggi, baja pegas | 150-500 ° C | Ngaleungitkeun kerapuhan martensit | 10–200 m/mnt |
| Pemanasan awal gilingan gulung | Baja karbon, baja tahan karat, titanium | 100-450 ° C | Ngurangan gaya gulung, nyegah retakan ujung | 20–300 m/mnt |
| Palapis sareng pangeringan perekat | Baja, aluminium (lapisan strip) | 120-280 ° C | Ngarawat lapisan organik sacara seragam | 10–150 m/mnt |
| Pemanasan awal galvanisasi | Baja karbon handap | 430-500 ° C | Nyiapkeun permukaan pikeun adhesi séng | 30–150 m/mnt |
| Pemanasan ngan ukur sisi | Baja, stainless steel, strip tambaga | 200–800°C (zona ujung) | Pembentukan diferensial, anneal las jahitan | 5–100 m/mnt |
| Pangeringan larutan stainless | 304, 316, 321, 430 stainless steel | 950-1,100 ° C | Ngaleyurkeun karbida, mulangkeun résistansi korosi | 5–60 m/mnt |
| Pangelasan paduan titanium sareng nikel | Ti Gr.1/2, Inconel 625, Hastelloy C276 | 700-1,050 ° C | Ngaleungitkeun setrés, rekristalisasi | 2–30 m/mnt |
Bahan sareng Industri anu Cocog
Sagala strip logam datar anu konduktif sacara listrik tiasa dipanaskeun sacara induksi. Pertimbangan rékayasa — frékuénsi, kapadetan daya, sareng konfigurasi koil — bénten-bénten gumantung kana bahan, tapi prosés dasarna tiasa diterapkeun dina sakumna logam anu diprosés dina bentuk strip sareng koil.
| Kelompok Bahan | Diménsi Strip Khas | Disarankeun Frékuénsi | Industri primér | pertimbangan husus |
|---|---|---|---|---|
| Baja Karbon Rendah / Sedeng | Kandelna 0.2–6 mm, lébarna 10–1,500 mm | 1–30 kHz | Stamping otomotif, konstruksi, kemasan, alat | Feromagnetik di handap titik Curie — efisiensi anu luhur. Meryogikeun N₂ di luhur 650°C pikeun hasil anu caang. |
| Baja Karbon Tinggi sareng Pegas | Kandelna 0.1–4 mm, lébarna 5–500 mm | 10–80 kHz | Pegas, bilah, gergaji, pangiket | Panaskeun langsung saatos dipareuman pikeun nyegah retakan. Kontrol suhu anu tepat penting pisan. |
| Baja Tahan Karat (austenitik) | Kandelna 0.05–4 mm, lébarna 5–1,200 mm | 10–200 kHz | Peralatan dahareun, alat médis, pamrosésan kimia, arsitéktur | Non-magnét — peryogi frékuénsi anu langkung luhur. Ngabentuk gas atanapi atmosfir N₂ penting dina suhu annealing. |
| Tambaga jeung tambaga alloy | Kandelna 0.05–6 mm, lébarna 5–600 mm | 50–300 kHz | Éléktronik, konektor, penukar panas, koin kosong | Konduktivitas termal anu luhur meryogikeun pemanasan anu gancang. Standar quenching cai pikeun anneal anu caang. |
| Aluminium Alloys | Kandelna 0.3–8 mm, lébarna 100–2,000 mm | 10–100 kHz (TFI langkung dipikaresep pikeun anu lega) | Panel bodi otomotif, kemasan, aerospace | Strip anu lega meryogikeun konfigurasi TFI. Wates suhu kritis — jandela sempit antara anneal sareng lebur. |
| alloy titanium | Kandelna 0.1–3 mm, lébarna 5–400 mm | 10–100 kHz | Dirgantara, implan médis, pamrosésan kimia | Réaktif dina suhu — diperyogikeun atmosfir argon. Nilai anu luhur — kontrol prosés anu presisi penting. |
| Nikel jeung nikel alloy | Kandelna 0.05–3 mm, lébarna 5–300 mm | 10–150 kHz | Dirgantara, pembangkit listrik, industri kimia | Résistansivitas luhur — efisiensi kopling induksi anu saé. Kontrol atmosfir kritis di luhur 800°C. |
| Baja Listrik (Si-Fe) | Kandelna 0.1–0.65 mm, lébarna 100–1,200 mm | 1–10 kHz | Motor listrik, transformator | Leungitna histeresis anu signifikan — nyababkeun kontribusi pemanasan tambahan. Aplikasi annealing lapisan insulasi. |
Parameter Téknis konci
Tabél di handap ieu nyayogikeun rentang rujukan rékayasa pikeun parameter konci anu ngahartikeun sistem pemanasan strip induksi. Nilai-nilai ieu ngawengku kalolobaan aplikasi industri; kombinasi ekstrim (strip ipis anu lega pisan, kecepatan anu luhur pisan, atanapi paduan anu éksotik) tiasa meryogikeun nilai di luar rentang ieu sareng kedah diulas ku rékayasa HLQ.
| parameter | Rentang has | Catetan Téknik |
|---|---|---|
| Jalur Lebar | 5 mm - 2,000 mm | Jalur heureut (<200 mm): Koil solenoid LFI. Jalur lega (>200 mm): Koil fluks transversal TFI pikeun pemanasan lébar silang anu seragam. Tepi hungkul: koil profil. |
| Ketebalan Strip | 0.05 mm - 25 mm | Kandel strip kedah ≥ 1× jerona kulit pikeun efisiensi kopling anu nyukupan. Foil anu ipis pisan (<0.1 mm) panginten peryogi UHF (500 kHz+) atanapi pemanasan anu dibantuan ku susceptor. |
| Jalur Kacepetan | 0.5 m/mnt – 1,200 m/mnt | Kecepatan jalur × penampang jalur × kapadetan = kecepatan aliran massa, anu sacara langsung nangtukeun daya minimum anu diperyogikeun. Kontrol kecepatan-ka-daya loop tertutup wajib pikeun jalur kecepatan variabel. |
| Suhu Sasaran | 100 ° C - 1,150 ° C | Suhu dina kaluarna koil diukur ku pirometer IR non-kontak. Pikeun suhu di luhur 800°C, disarankeun pikeun nyieun profil lébar silang kaméra termal. |
| Kamampuan Seragam | ±3°C – ±20°C dina lébarna | Kumparan TFI ngahontal keseragaman lébar silang anu langkung saé (<± 5°C) tibatan solenoid LFI pikeun strip anu lega. Profil daya aktif dina sakumna segmen kumparan ningkatkeun keseragaman pikeun paduan anu rumit. |
| Daya dipasang | 15 kW - 2,000 kW | Itung daya termal tina aliran massa × Cp × ΔT, teras bagi ku efisiensi (0.82–0.90). Tambahkeun 25% margin desain. Bulatkeun ka luhur kana rating standar. |
| Frékuénsi operasi | 1 kHz - 500 kHz | 1–10 kHz: strip baja lega, gauge beurat. 10–80 kHz: annealing strip umum (baja, gauge sedeng tambaga). 80–300 kHz: gauge halus tambaga sareng aluminium, strip ipis stainless. 300 kHz+: foil ipis pisan. |
| Panjang Zona pemanasan | 100 mm - 3,000 mm | Panjang zona pemanasan = panjang koil. Ditangtukeun ku sarat waktu cicing: waktu cicing (s) = panjang koil (m) ÷ kecepatan jalur (m/s). Waktu cicing minimum pikeun pemanasan anu seragam: 0.1–5 detik. |
| Jarak Koil-ka-Strip | 5 mm - 50 mm | Jarak anu langkung alit ningkatkeun efisiensi kopling tapi ningkatkeun résiko kontak strip-coil dina strip flutter atanapi transien tegangan. Anggo rol pituduh keramik atanapi PTFE pikeun ngajaga stabilitas celah. |
| atmosper | Udara terbuka / N₂ / N₂+H₂ / Ar | Hawa kabuka: tambaga di handap 600°C (kalayan cai tiis), baja di handap 650°C pikeun hasil akhir matte. N₂: baja karbon anu dipanaskeun caang di luhur 650°C. N₂+H₂ (5% H₂): stainless steel, baja caang. Ar: titanium, paduan réaktif di luhur 600°C. |
| Laju Pendinginan (saatos dipanaskeun) | 5°C/dtk – 2,000°C/dtk | Tambaga: leuwih dipikaresep dipareuman ku cai gancang (butiran anu lemes). Baja karbon: laju pendinginan anu dikontrol nangtukeun mikrostruktur (ferrit-pearlit vs martensit). Baja tahan karat: dipareuman ku cai gancang saatos anneal larutan pikeun ngurangan sensitisasi. |
| Akurasi Kontrol Suhu | ±2°C – ±15°C | Waktos réspon catu daya IGBT: <10 ms. Pirométer IR + PID loop katutup ngahontal ±5°C dina produksi kaayaan ajeg. Kontrol anu langkung ketat (<±3°C) meryogikeun kontrol dua zona kalayan pirométer hulu sareng kaluar. |
| Éfisiensi listrik | 82% - 95% | Efisiensi pangluhurna pikeun baja karbon di handap titik Curie kalayan koil LFI (μ luhur)r). Panghandapna pikeun strip lega non-ferrous kalayan celah kopling anu signifikan. TFI kalayan konsentrator fluks aktif ngadeukeutan 88% pikeun strip lega aluminium. |
Jenis Parabot
HLQ Induction Equipment ngahasilkeun opat konfigurasi sistem pemanasan strip induksi primér, masing-masing dioptimalkeun pikeun rentang diménsi strip, kecepatan jalur, sareng sarat prosés anu khusus. Sadaya sistem diwangun di sakitar catu daya solid-state IGBT kalayan kontrol loop tertutup digital sareng tiasa diintegrasikeun kana jalur produksi énggal atanapi anu tos aya.
Tipe 1: Pemanas Strip Induksi Fluks Longitudinal (LFI)
Pemanas strip LFI nganggo koil tipe solenoid anu ngaliwat strip sacara horizontal atanapi vertikal. Médan magnét ngalir sajajar sareng arah perjalanan strip, sareng arus eddy ngalir sacara sirkular di sakitar penampang strip. Sistem LFI mangrupikeun anu paling saderhana dina desain mékanis, nawiskeun efisiensi kopling anu saé pikeun penampang buleud sareng ampir pasagi, sareng idéal pikeun strip sempit (lébar dugi ka 200 mm) dina ketebalan naon waé. Éta ogé dianggo pikeun pemanasan bar ujung sareng bar datar dina kisaran catu daya anu sami. Sistem LFI tina HLQ panutup strip lébar ti 5 dugi ka 200 mm dina kecepatan jalur ti 0.5 dugi ka 600 m/mnt sareng peringkat daya ti 15 kW dugi ka 500 kW.
Tipe 2: Pemanas Strip Induksi Fluks Transversal (TFI)
Pemanas strip TFI nempatkeun segmen koil anu silih lawan di luhur sareng di handap permukaan strip, kalayan konsentrator fluks anu ngabentuk medan ngarahkeun medan magnét sacara tegak lurus ngaliwatan ketebalan strip. Arus eddy anu diinduksi ngalir dina bidang permukaan strip, ngajantenkeun TFI sacara inheren cocog pikeun strip anu lega sareng ipis dimana koil LFI bakal teu praktis ageung. TFI ngahontal keseragaman suhu cross-width anu saé (± 5°C) nalika segmen koil dikuatkeun sareng dikontrol sacara mandiri. Sistem HLQ TFI nutupan width strip ti 200 mm dugi ka 2,000 mm sareng sayogi ti 100 kW dugi ka 2,000 kW pikeun aplikasi aluminium, stainless steel anu lega, sareng baja karbon anu lega.
Tipe 3: Pemanas Induksi Strip Tepi
Pemanas induksi ujung dipasang di unggal sisi jalur strip sareng ngan ukur manaskeun margin 10–50 mm di unggal ujung strip nganggo kumparan bentuk C atanapi tapal kuda anu nahan ujung strip. Zona aktif per ujung biasana panjangna 100–400 mm. Dua unit anu dikuatkeun sacara mandiri (hiji per ujung) ngamungkinkeun kontrol suhu ujung anu béda. Pemanas ujung dianggo sateuacan lebet rolling mill, dina annealing las jahitan pembentuk tabung, sareng pikeun perawatan ujung strip diferensial dina operasi pembentuk khusus. Daya per unit ujung: 5–100 kW.
Tipe 4: Sistem Pemanasan Strip Modular Multi-Zona
Pikeun aplikasi anu meryogikeun zona pemanasan anu dikontrol panjang, sababaraha tahapan ramp, atanapi profil suhu anu rumit (contona, runtuyan heat-soak-quench), HLQ nyayogikeun sistem pemanasan strip multi-zona modular anu ngawengku 2-12 modul pemanasan induksi individu sacara séri, masing-masing dikontrol sacara mandiri. Konfigurasi ieu ngamungkinkeun strip dibawa ka suhu dina profil ramp anu dikontrol tinimbang hiji léngkah, ngirangan setrés termal dina paduan sénsitip sareng ngamungkinkeun resep prosés kalayan laju ramp anu béda diprogram pikeun tingkat bahan anu béda. Sistem multi-zona dianggo dina annealing stainless steel kualitas luhur, pamrosésan strip titanium, sareng jalur pengerasan sareng tempering kontinyu baja pegas.
Tabel Babandingan Peralatan
| Tipe Sistem | Rentang Lebar Jalur | pangalusna Pikeun | Kamampuan Seragam | Kakuatan Range | Kompleksitas Relatif |
|---|---|---|---|---|---|
| Solenoid LFI | 5-200 mm | Jalur sempit, batang, rod, kawat | ± 5–10°C | 15–500 kW | saeutik |
| Fluks Transversal TFI | 200-2,000 mm | Jalur anu lega sareng ipis (baja, Al, SS) | ± 3–8°C | 100–2,000 kW | luhur |
| Pemanas Tepi | Naon waé (zona ujung hungkul) | Perawatan ujung selektif, annealing las jahitan | ±5–15°C (zona ujung) | 5–100 kW per sisi | Lemah–Sedeng |
| Modular Multi-Zona | 5-1,200 mm | Profil ramp anu dikontrol, paduan kompléks | ±3–8°C (kontrol zonasi) | Total 50–1,500 kW | luhur |
Pituduh Seleksi Téknik
Anggo tabel kaputusan ieu pikeun ngaidentipikasi konfigurasi sistem anu leres pikeun aplikasi anjeun. Mimitian ku ngaidentipikasi bahan sareng lébar strip anjeun, teras rujukan silang sareng sarat kecepatan sareng suhu garis anjeun. Pikeun kasus atanapi kombinasi wates anu teu katutupan di dieu, nyuhunkeun ulasan rékayasa aplikasi gratis ti HLQ.
| Kaayaan Aplikasi | Sistim dianjurkeun | prekuensi | alesan |
|---|---|---|---|
| Strip tambaga heureut lébarna ≤100 mm, kandelna 0.3–3 mm, dipanaskeun dina suhu 550°C, 20 m/mnt | Solenoid LFI, 50–100 kW, 50–150 kHz | 100 kHz | Jalur sempit — solenoid LFI nyadiakeun kopling sirkuferensial pinuh. Frékuénsi luhur pikeun cocog jerona kulit tambaga. |
| Strip baja karbon lega lébarna 1,200 mm, kandelna 0.5 mm, panaskeun heula ku cara ngagalvanisasi dina suhu 480°C, 80 m/mnt | Fluks Transversal TFI, 400–600 kW, 3–10 kHz | 5 kHz | Strip anu lega meryogikeun TFI pikeun seragamna lébar silang. Baja karbon feromagnetik — frékuénsi handap cekap pikeun strip ipis di handap Curie. |
| Strip baja tahan karat 304 lébarna 300 mm, kandelna 0.8 mm, larutan dipanaskeun dina suhu 1,050°C, 15 m/mnt, atmosfir N₂+H₂ | TFI atanapi LFI kalayan kandang atmosfir N₂+H₂, 150–250 kW, 30–100 kHz | 50 kHz | Non-magnét — diperyogikeun frékuénsi anu langkung luhur. Wajib aya wadah atmosfir. TFI langkung dipikaresep pikeun keseragaman lébar. |
| Strip aluminium alloy 6061 lébarna 600 mm, kandelna 1.5 mm, dipanaskeun dina suhu 380°C, 30 m/mnt | Fluks Transversal TFI, 200–350 kW, 10–30 kHz | 15 kHz | Aluminium lega — TFI penting. Frékuénsi anu langkung handap pikeun aluminium anu langkung kandel (cocog sareng jerona kulit). Diperlukeun kontrol suhu anu ketat — jandela prosés anu sempit. |
| Strip baja pegas karbon tinggi lébar 50 mm, kandel 1.0 mm, pengerasan sareng tempering kontinyu | LFI Multi-Zona: Zona 1 (pangerasan, 900°C, 80 kW, 50 kHz) + pangurangan cai + Zona 2 (tempering, 350°C, 30 kW, 50 kHz) | 50 kHz | Prosés inline dua tahap dina strip sempit — solenoid LFI optimal. Multi-zona ngamungkinkeun kontrol suhu pengerasan sareng tempering mandiri. |
| Pemanasan sisi strip baja sateuacan roll forming mill, strip lébar 400 mm, zona sisi hungkul ±20 mm, 200°C, 60 m/mnt | Pemanas Induksi Tepi × 2 (hiji per ujung), 15 kW masing-masing, 50 kHz | 50 kHz | Ngan zona sisi anu peryogi dipanaskeun — pemanas sisi ngaminimalkeun runtah énergi sareng nyegah strip tengah panas teuing. |
| Strip Titanium Kelas 2 lébarna 100 mm, kandelna 0.5 mm, ngurangan tegangan dina 700°C, atmosfir argon, 5 m/mnt | LFI Multi-Zona, 40–80 kW, 30–80 kHz, wadah argon, pendinginan hawa anu dikontrol | 50 kHz | Bahan réaktif — wajib nganggo atmosfir argon. Kontrol ramp multi-zona nyegah kejutan termal. Laju jalur laun — zona pemanasan kompak, daya rendah. |
| Strip baja karbon gulung tiis lébar 800 mm, kandel 2.0 mm, anil pinuh dina 700°C, 40 m/mnt | TFI, 600–800 kW, 3–8 kHz, atmosfir N₂ | 5 kHz | Baja lébar ukuran beurat — massa termal anu ageung meryogikeun TFI kakuatan anu luhur. Frékuénsi anu handap nembus ketebalan 2 mm sacara efektif di handap titik Curie. |
Prosés Workflow
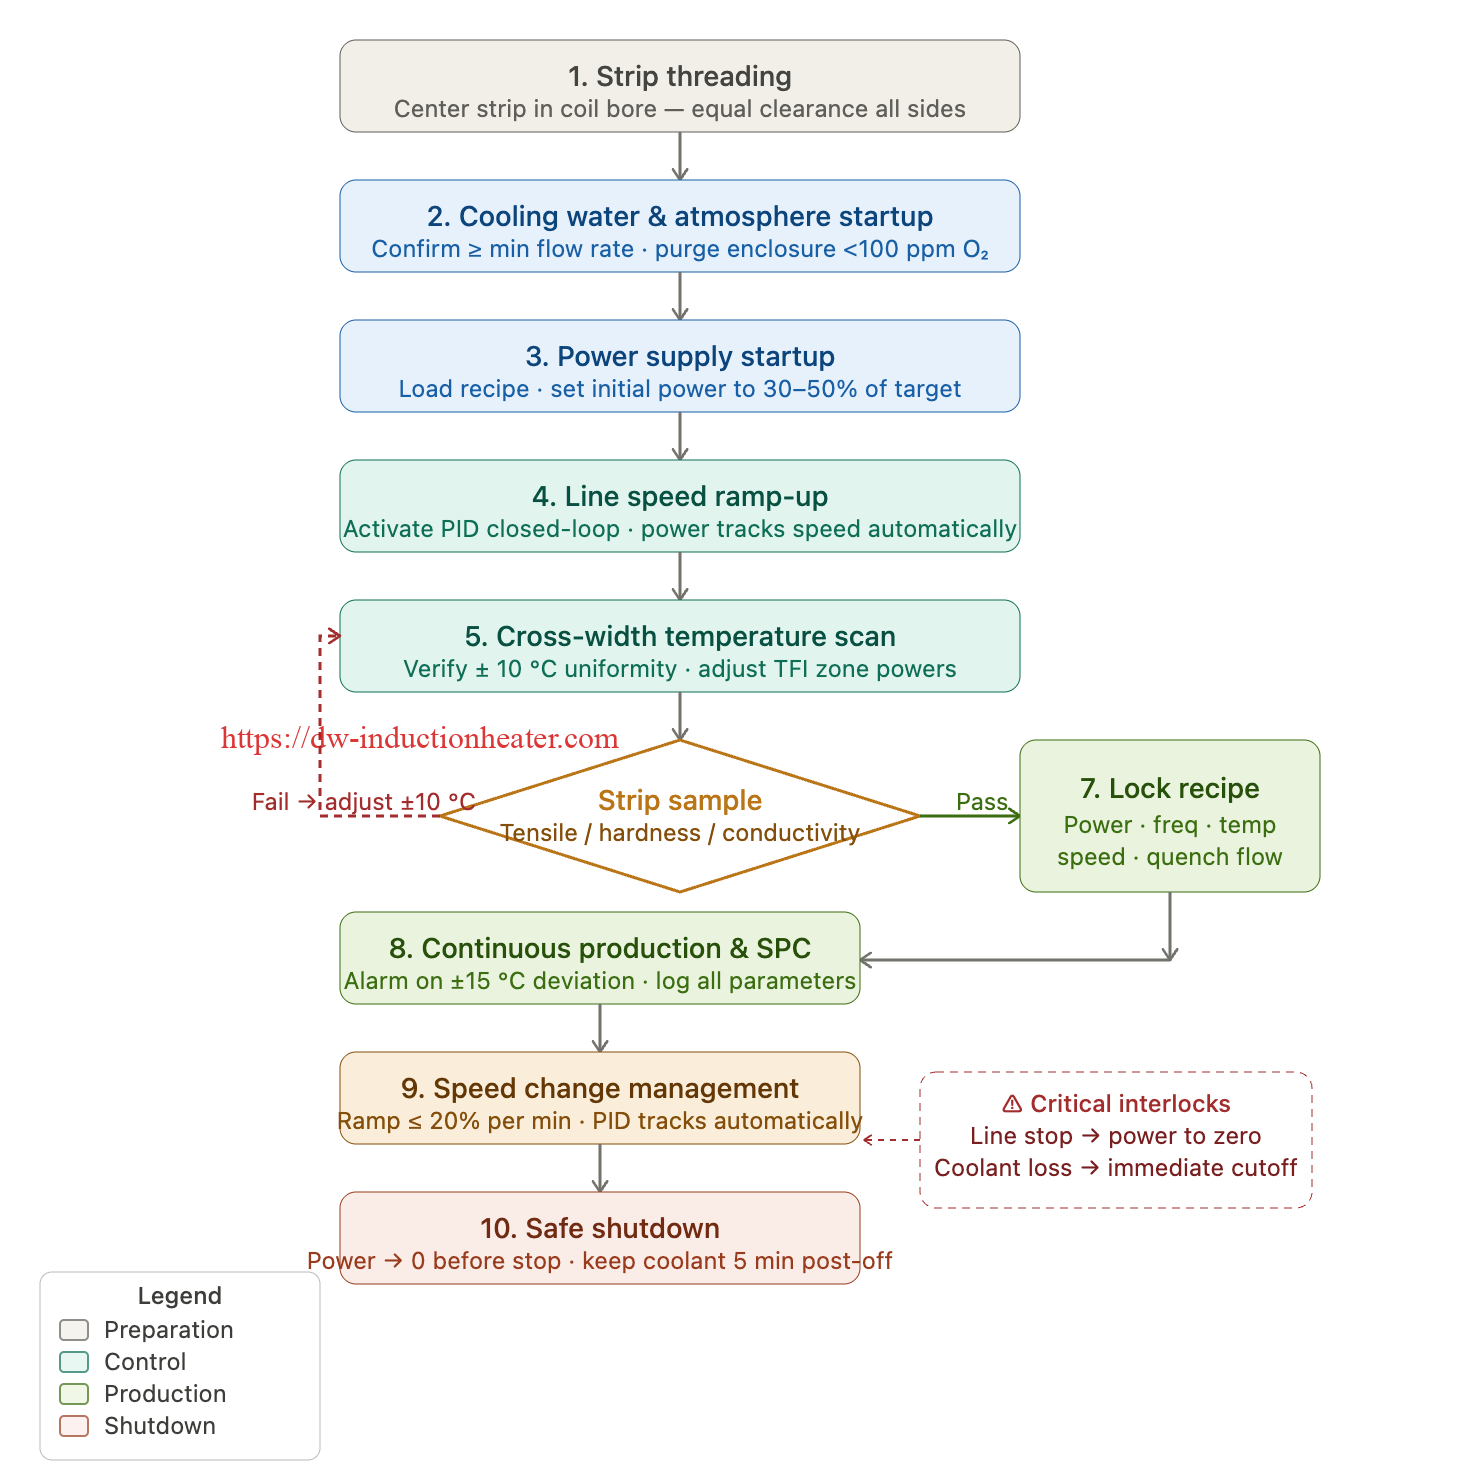
Alur kerja léngkah-léngkah ieu ngajelaskeun runtuyan operasi lengkep pikeun stasiun pemanasan strip induksi kontinyu anu diintegrasikeun kana jalur produksi. Runtuyan ieu tiasa diterapkeun pikeun konfigurasi LFI sareng TFI; sistem multi-zona nuturkeun léngkah anu sami anu diulang per zona.
- Pariksa susunan ulir strip sareng susunan koil. Selapkeun strip tina reel pay-off atanapi prosés hulu ngaliwatan koil induksi sareng kana bagian pendinginan atanapi quench hilir. Pariksa yén strip ngalir di tengah ngaliwatan liang koil atanapi celah TFI kalayan jarak anu sami di sadaya sisi. Pikeun koil solenoid LFI, pariksa pusatna nganggo alat ukur feeler atanapi alat panyelarasan laser. Pikeun koil TFI, pariksa yén ruas koil luhur sareng handap jarakna sami ti permukaan strip. Misalignment nyababkeun pemanasan lébar silang anu henteu seragam sareng mangrupikeun sumber variasi kualitas anu paling umum.
- Ngamimitian sistem cai pendingin sareng atmosfir. Mimitian aliran cai pendingin koil sareng pastikeun ≥ laju aliran minimum dina jalur balik koil. Pikeun aplikasi anu dikontrol ku atmosfir, bersihan wadah ku gas anu ditangtukeun (nitrogén, argon, atanapi gas pembentuk) sahenteuna 3 volume rohangan wadah sateuacan ngamimitian catu daya. Pastikeun tingkat O₂ dina wadah di handap 100 ppm nganggo penganalisis oksigén inline sateuacan dipanaskeun di luhur 600°C pikeun bahan anu sénsitip kana oksidasi.
- Ngamimitian catu daya sareng pemuatan parameter awal. Hurungkeun catu daya induksi IGBT sareng muat resep prosés pikeun tingkat sareng diménsi strip ayeuna. Resepna ngandung: titik setel frékuénsi, titik setel daya awal (30–50% tina target), titik setel suhu, parameter kontrol PID, sareng wates alarm. Entong langsung nerapkeun daya pinuh — ngamimitian laun-laun ngajaga koil tina kejutan termal sareng ngamungkinkeun strip ngahontal suhu kalayan lancar.
- Peningkatan kecepatan jalur kalayan aktivasi kontrol suhu loop katutup. Mimitian jalur dina 30–50% tina kecepatan jalur target. Aktipkeun kontrol suhu loop katutup nganggo pirometer IR kaluar salaku sénsor eupan balik. Nalika kecepatan jalur ningkat, kaluaran daya sacara otomatis ningkat pikeun ngajaga titik setel suhu. Keun sistem stabil salami 60–120 detik dina unggal paningkatan kecepatan sateuacan neraskeun.
- Verifikasi suhu lébar silang. Sakali jalurna jalan dina kecepatan sareng suhu target, laksanakeun scan suhu cross-width nganggo pirométer scanning atanapi kaméra termal. Catet suhu di tengah strip, posisi saparapat width, sareng unggal ujung. Toleransi keseragaman anu tiasa ditampi biasana ±10°C pikeun annealing umum sareng ±5°C pikeun aplikasi kritis. Saluyukeun kakuatan segmen TFI individu atanapi reposisi koil upami keseragaman di luar toleransi.
- Sampling strip sareng verifikasi kualitas. Saatos 3–5 menit produksi anu stabil, cobian nyandak sampel 500–1,000 mm strip tina gulungan take-up. Laksanakeun uji tarik (kakuatan luluh, UTS, elongasi), pangukuran karasa, sareng pamariksaan metalografi sakumaha anu diwajibkeun ku spésifikasi bahan. Saluyukeun titik setel suhu dina léngkah ±10°C upami sipatna di luar spésifikasi.
- Ngonci resep prosés sareng ngamimitian produksi. Sakali sadaya pamariksaan kualitas parantos dikonfirmasi, konci parameter prosés kana sistem manajemen resep. Dokuméntasikeun parameter anu diverifikasi salaku dasar pikeun kombinasi bahan-kagancangan ieu. Produksi ayeuna tiasa diteruskeun ku pangaturan suhu otomatis sareng pangawasan alarm.
- Pemantauan kontinyu sareng pencatatan SPC. Sistem kontrol terus-terusan ngarékam suhu kaluar strip, kaluaran daya, frékuénsi, sareng kecepatan jalur dina interval anu tiasa dikonfigurasi (biasana 1–10 detik). Bagan kontrol prosés statistik (SPC) pikeun suhu diawasi sacara real time. Alarm dikonfigurasi pikeun panyimpangan suhu >±15°C tina titik setel, kaluaran daya ngaleuwihan 95% tina kapasitas anu dipeunteun, atanapi aliran cai pendingin di handap minimum.
- Manajemén parobahan kecepatan. Nalika parobahan kecepatan jalur diperyogikeun, pangontrol suhu loop katutup bakal nyaluyukeun daya sacara otomatis. Pikeun parobahan kecepatan anu langkung ageung tibatan ±30% tina kecepatan operasi, programkeun parobahan kecepatan salaku tanjakan salami 30–60 detik supados pangontrol suhu tiasa ngalacak tanpa kaleuleuwihi. Léngkah kecepatan anu ageung pisan tiasa samentawis ngaleuwihan rentang pangontrol — pantau suhu kaluar sacara manual salami transisi sapertos kitu.
- Prosedur mareuman anu aman. Turunkeun titik setel daya ka nol sateuacan ngeureunkeun saluran. Ulah ngeureunkeun gerakan strip nalika daya induksi dina kaluaran pinuh — ruas strip anu stasioner dina koil bakal panas teuing sareng tiasa oksidasi, anil henteu rata, atanapi dina kasus anu ekstrim lebur. Saatos dipareuman, tetepkeun cai pendingin ngalir sahenteuna 5 menit pikeun miceun panas sésa. Pikeun sistem anu dikontrol atmosfir, jaga aliran gas dugi ka suhu wadah koil turun di handap 200°C.

Masalah sareng Solusi Umum
| masalah | Akar panyabab | leyuran | pacegahan |
|---|---|---|---|
| Suhu lébar silang anu henteu seragam (sisi panas atanapi tiis) | Koil TFI anu teu saluyu; degradasi konsentrator fluks dina sisi koil; strip anu ngalir di luar tengah dina liang koil | Setel deui ruas koil kana celah anu sami dina lébar strip. Ganti konsentrator fluks anu tos aus. Saluyukeun rol pituduh strip pikeun mulangkeun pelacakan garis tengah. | Verifikasi celah koil anu dijadwalkeun unggal 500 jam. Inspeksi kaayaan konsentrator fluks unggal bulan. Pasang sensor posisi ujung strip kalayan koreksi pituduh otomatis. |
| Osilasi suhu strip (moro) dina kontrol loop katutup | Gain PID teuing luhur (proporsional atanapi integral); waktos réspon pirometer teuing laun pikeun kecepatan jalur; latensi réspon catu daya | Ngurangan gain proporsional ku 30–50%. Ningkatkeun gain turunan. Ganti ka pirometer anu langkung gancang (waktos réspon <5 ms). Aktipkeun kontrol feed-forward tina sinyal kecepatan garis. | Ngadamel komisi pikeun nyetel PID dina kecepatan produksi anu saleresna. Anggo pirometer kalayan waktos réspon <1 ms pikeun jalur kecepatan tinggi (>100 m/mnt). Kalebet kecepatan jalur salaku input feed-forward ka pangontrol daya. |
| Oksidasi permukaan dina strip tambaga dina suhu annealing | Laju aliran cai quench teu cekap; celah kaluarna koil pikeun quench teuing panjang; oksigén sésa dina wadah atmosfir N₂ | Ningkatkeun laju aliran quench. Kurangkeun jarak kaluar-ka-quench koil ka <50 mm. Pariksa tingkat O₂ atmosfir <50 ppm. Turunkeun titik setel suhu ku 20°C. | Pasangkeun O₂ analyzer dina wadah atmosfir nganggo interlock. Pariksa kaayaan nozzle quench mingguan. Rancang kotak quench pikeun ngamimitian dina jarak 30 mm ti kaluarna koil. |
| Pegatna jalur di jero koil | Tegangan turun tina parobahan koil hulu atanapi las strip anu ngaliwat dina tegangan anu dikirangan; tegangan termal tina lonjakan suhu nalika ngalir laun; cacad strip (liang, retakan sisi) anu bertindak salaku konsentrasi tegangan | Pasang pangawas tegangan nganggo interlock daya — sacara otomatis ngirangan daya dugi ka 20% upami tegangan turun di handap ambang batas. Lambatkeun kecepatan garis nalika las strip pass-through. | Tambahkeun sénsor pegat strip (optik) kalayan pareum listrik langsung. Konpigurasikeun daya koil pikeun ngirangan sacara proporsional sareng kecepatan jalur di handap 50% tina kecepatan anu disetel. Pariksa strip anu lebet pikeun retakan sisi sateuacan diprosés. |
| Lengkungan kumparan induksi kana permukaan strip | Strip flutter ngurangan jarak koil-strip di handap celah kaamanan listrik; coil bore kacemar ku lebu konduktif; strip camber ngaleuwihan jarak koil | Naékkeun jarak liang coil ku 5–10 mm. Bersihkeun interior liang coil. Tambahkeun pituduh anti-flutter keramik di lawang asup jeung kaluar coil. Pariksa kerataan strip jeung camber sateuacan asup. | Pariksa liang koil pikeun tanda busur sareng kontaminasi logam mingguan. Oleskeun lapisan keramik kana permukaan jero liang koil. Pasang stabilizer strip éléktromagnétik di luhur koil pikeun jalur kecepatan tinggi. |
| Pemanasan anu teu cekap dina kecepatan luhur | Catu daya dina maksimum anu dipeunteun — daya anu dipasang teu cekap pikeun throughput; ketidakcocokan frékuénsi ngirangan efisiensi kopling; celah kopling koil ageung teuing | Pariksa itungan daya vs. rating anu dipasang. Tambahkeun modul pemanasan induksi kadua sacara séri. Kurangkeun jarak koil-strip. Pariksa cocogna frékuénsi résonansi. | Ukuran catu daya kalayan margin 25–30% di luhur sarat anu diitung. Pariksa cocogna impedansi koil dina kecepatan jalur desain nalika commissioning. Dokuméntasikeun kecepatan jalur maksimum anu disertipikasi pikeun unggal produk. |
| Strip aluminium dilemeskeun kaleuleuwihi (kakuatan tarik di handap minimum) | Suhu annealing teuing luhur; kecepatan garis teuing handap; titik setel suhu anu salah pikeun varian alloy | Turunkeun titik setel suhu dina léngkah 5°C. Tingkatkeun kecepatan jalur. Verifikasi sertipikat alloy sareng bandingkeun suhu rekristalisasi sareng nilai anu diasumsikeun. | Jaga resep prosés anu misah pikeun unggal kelas paduan aluminium. Program wates suhu khusus paduan dina sistem kontrol pikeun nyegah kasalahan titik setel operator. |
| Sensitisasi baja tahan karat saatos annealing | Laju pendinginan laun teuing dina rentang sénsitisasi 550–850°C saatos anneal larutan; aliran cai quench teu cekap | Ningkatkeun laju aliran cai quench. Pariksa nozzle quench pikeun ayana sumbatan. Turunkeun titik setel suhu pikeun ngaminimalkeun waktos di luhur 900°C upami larutan kahontal dina suhu anu langkung handap. | Rancang sistem quench pikeun ngahontal laju pendinginan >50°C/detik nepi ka kisaran 900–550°C pikeun tingkatan standar 304/316. Laksanakeun tés Huey (korosi asam nitrat nu ngagolak) dina sampel produksi sacara périodik. |
Studi Kasus Rékayasa Nyata
Studi Kasus 1: Jalur Annealing Kontinyu Strip Tambaga, Pabrik Konektor Éléktronik, Jerman
Sarat: Pabrik konektor éléktronik Éropa kedah ngagentos jalur annealing tungku résistansi 25 méter pikeun strip tambaga ETP (lébar 80 mm, kandel 0.4 mm) anu ngajalankeun dina 15 m/mnt ku sistem anu tiasa pas dina kendala rohangan lanté 3 méter anu ditetepkeun ku ékspansi pabrik. Kaayaan kaluar target: HV 60–75 (annealing lemes pinuh), elongasi ≥ 35%, konduktivitas ≥ 100% IACS.
Solusi HLQ: Sistem pemanasan induksi solenoid LFI, 60 kW, 150 kHz, panjang zona pemanasan 350 mm, kotak quench cai terintegrasi, operasi udara terbuka nganggo kerah nitrogén dina kaluar koil. Kontrol suhu pirometer IR loop tertutup kalayan titik setel 560°C.
Results: Tapak suku anu dipasang total 2.4 méter (pemanas + quench + dryer). Stabilitas suhu kaluar ±6°C salami shift produksi pinuh. HV 62–70 diukur dina 50 koil produksi — sacara konsisten dina spésifikasi. Konduktivitas rata-rata 101.2% IACS. Konsumsi énergi 38% langkung handap tibatan tungku résistansi anu diganti dina tonase anu sami. Mimitian jalur tina tiis dina waktu kurang ti 2 menit dibandingkeun pemanasan tungku 45 menit.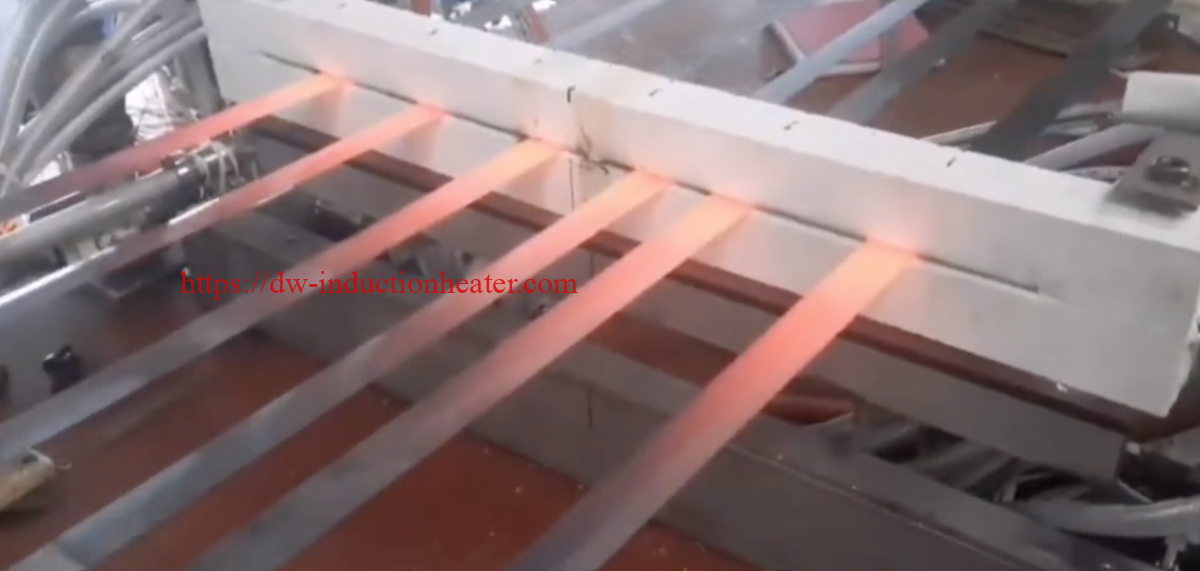
Studi Kasus 2: Pemanasan Galvanisasi Strip Baja Karbon Lebar, Pusat Layanan Baja, Koréa Kidul
Sarat: Integrasi sistem pemanasan awal induksi langsung di hulu bak séng dina jalur galvanis celup panas kontinyu anu tos aya. Spésifikasi strip: baja karbon rendah, lébar 900–1,250 mm (variabel), ketebalan 0.6–2.5 mm, kecepatan jalur 40–120 m/mnt (variabel). Suhu pemanasan awal anu diperyogikeun dina éntri bak séng: 460°C ±15°C dina lébar pinuh henteu paduli parobahan kecepatan atanapi gauge.
Solusi HLQ: Sistem pemanasan induksi fluks transversal TFI, total 1,200 kW (dua modul 600 kW sacara séri), frékuénsi operasi 5 kHz, koil kompensasi ujung aktif, profil daya lébar silang mandiri di 5 zona lateral, kontrol feed-forward kecepatan loop tertutup, pirometer IR titik ganda di kaluar zona 1 sareng kaluar zona 2.
Hasil: Keseragaman suhu lébar silang ±8°C kahontal dina sadaya kombinasi gauge sareng kecepatan anu diuji. Parobihan kecepatan ti 60 dugi ka 100 m/mnt diurus dina 12 detik kalayan deviasi suhu <±15°C salami transisi. Laju cacad adhesi séng dikirangan ti 0.8% janten 0.12% tina luas permukaan koil. Sistem mayar deui biaya modal dina 14 bulan tina panurunan konsumsi séng sareng ngaleungitkeun réject pra-mandi.
Studi Kasus 3: Jalur Pengerasan sareng Tempering Kontinyu Strip Baja Pegas, Pabrik Pegas Otomotif, Cina
Sarat: Ganti jalur patén sareng tempering bak uyah anu dipanaskeun ku gas 60 méter pikeun jalur baja pegas 65Mn (lébar 20–80 mm, kandel 0.8–3.0 mm, kecepatan jalur 5–25 m/mnt). Sipat ahir target: HRC 44–50, kakuatan tarik 1,380–1,520 MPa, elongasi ≥8%.
Solusi HLQ: Sistem induksi multi-zona LFI opat zona: Zona 1 (austenitisasi, 900°C, 120 kW, 30 kHz, atmosfir N₂) + bagian pemadaman polimér + Zona 2 (pariksa martensit anu diverifikasi ku pirometer) + Zona 3 (temperatur kahiji, 380°C, 60 kW, 50 kHz) + Zona 4 (temperatur kadua, 420°C, 60 kW, 50 kHz) + bagian pendinginan hawa ahir. Kontrol PLC lengkep sareng manajemen resep pikeun 24 kombinasi produk.
Hasilna: Ngaleungitkeun timbal sareng uyah — teu aya pembuangan runtah bahaya. HRC 45–49 dina 95% koil produksi, dibandingkeun sareng rentang HRC 42–52 ti garis lami. Kakuatan tarik 1,410–1,490 MPa (langkung ketat tibatan spésifikasi). Rohangan lanté dikirangan ti 60 méter janten 18 méter. Biaya énergi dikirangan 47% dina kaluaran anu sami. Kualifikasi garis disatujuan ku palanggan otomotif Tier 1 dina audit munggaran.
Studi Kasus 4: Annealing Larutan Strip Ipis Baja Tahan Karat 304, Supplier Komponen Alat Médis, AS
Sarat: Anil larutan kontinyu tina strip baja tahan karat 304 anu digulung tiis (lébar 60 mm, kandel 0.15–0.6 mm) pikeun blank instrumen médis. Karasa kaluar anu dibutuhkeun: HV ≤ 200 (lemes pisan), ukuran butir ASTM 8–10, teu aya sensitisasi anu tiasa dideteksi ku uji etsa asam oksalat. Peryogikeun lapisan permukaan anu caang — teu aya skala, teu aya perubahan warna.
Solusi HLQ: Sistem LFI multi-zona, dua zona 40 kW sacara séri, 100 kHz, panjang total dipanaskeun 600 mm, titik setel 1,080°C, wadah gas anu disegel N₂+5%H₂, cai langsung dipareuman ku cai deionisasi dina suhu <20°C, pangeringan pasca-pareuman. Sistem atmosfir anu dikontrol oksigén kalayan interlock O₂ <20 ppm.
Hasil: HV 155–185 dina sadaya varian ketebalan. Ukuran butir ASTM 8–9 dikonfirmasi ku tinjauan metalografi tina 100 kumparan produksi. Nol sénsitisasi dina tés etsa asam oksalat dina période produksi 6 bulan. Kacaangan permukaan sami sareng finish No. 2B tanpa rolling tambahan. Konsistensi lot-to-lot ningkat sacara signifikan dibandingkeun prosés annealing bell furnace sateuacana, ngirangan tingkat kagagalan inspeksi palanggan ti 3.2% janten 0.1%.
Standar sareng Pertimbangan Kasalametan
Sistem pemanasan strip induksi kedah sasuai sareng standar listrik, mékanis, sareng kaamanan prosés anu lumaku di yurisdiksi pamasangan. Standar sareng sarat kaamanan di handap ieu paling umum lumaku pikeun pamasangan pemanasan strip induksi industri.
Standar Terapan
| Standar / Diréktif | wengkuan | Applicability |
|---|---|---|
| IEC 60519-1 | Kasalametan dina instalasi pemanas listrik — sarat umum | Sadaya sistem pemanasan induksi sacara global |
| IEC 60519-10 | Kasalametan dina instalasi éléktropanas — sarat husus pikeun alat pemanasan induksi | Sistem pemanasan induksi industri kalebet pemanas strip |
| Diréktif Tegangan Rendah EU (2014/35/EU) | Kaamanan listrik pikeun alat-alat anu beroperasi dina tegangan 50–1,000V AC / 75–1,500V DC | Instalasi Éropa — tanda CE diperyogikeun |
| Diréktif EMC EU (2014/30/EU) | Kompatibilitas éléktromagnétik — wates pikeun émisi anu dialirkeun sareng anu diradiasi | Instalasi Éropa — tanda CE diperyogikeun |
| NFPA 86 | Standar pikeun oven sareng tungku (sistem anu dikontrol atmosfir) | Instalasi Amérika Kalér kalayan pager atmosfir anu dikontrol (N₂, H₂, gas pembentuk) |
| OSHA 29 CFR 1910.303 | Kasalametan listrik — sarat kabel industri umum | pamasangan Amérika Kalér |
| Pedoman ICNIRP | Wates paparan médan éléktromagnétik pikeun pagawé | Sadaya pamasangan — penilaian paparan EMF operator diperyogikeun di luhur 50 kHz dina kakuatan anu luhur |
| ISO 9001 / IATF 16949 | Syarat Sistim Manajemén Kualitas | Instalasi supplier otomotif; Prosés manufaktur HLQ |
Sarat Kasalametan Konci pikeun Sistem Pemanasan Strip Induksi
Interlock cai pendingin: Catu daya induksi kedah di-interlock sareng saklar aliran cai pendingin supados sistem henteu tiasa beroperasi tanpa aliran minimum anu dikonfirmasi. Leungitna cai pendingin ngancurkeun koil induksi dina sababaraha detik dina daya anu dipeunteun. Saklar aliran dina jalur balik koil kalayan cutoff daya anu dipasang - sanés ngan ukur interlock parangkat lunak - wajib.
Pegatkeun strip / interlock eureun jalur: Sensor eureun jalur (monitor tegangan atanapi encoder kecepatan) kedah dipasang sacara alami pikeun langsung ngirangan daya induksi ka nol nalika jalur eureun atanapi tegangan strip turun di handap ambang minimum. Segmen strip anu cicing dina koil anu dikuatkeun dina kaluaran pinuh bakal panas teuing dina waktu kurang ti 1 detik pikeun strip ipis dina kapadetan daya anu luhur.
Kaamanan pager atmosfir: Pikeun sistem anu beroperasi nganggo nitrogén, hidrogén, atanapi ngabentuk atmosfir gas, pager kedah dibersihkeun dugi ka handap 1% oksigén sateuacan pemanasan dimimitian sareng dijaga dina kaayaan beberesih salami operasi. Atmosfir anu ngandung hidrogén meryogikeun pamasangan listrik anu tahan ledakan dina zona bahaya, deteksi gas otomatis, sareng pareum termal nalika kagagalan beberesih. Patuh kana NFPA 86 atanapi standar nasional anu sami.
Kaamanan médan éléktromagnétik (EMF): Dina frékuénsi operasi di luhur 10 kHz sareng tingkat daya di luhur 50 kW, médan magnét di sakitar koil induksi tiasa ngaleuwihan wates paparan padamelan anu ditetepkeun ku pedoman ICNIRP. Operator henteu kedah nangtung dina jarak 0.5–1.5 m ti koil salami operasi. Pagawé anu nganggo alat pacu jantung atanapi implan logam henteu kedah beroperasi caket sistem induksi kakuatan tinggi. Tanda wates EMF, rambu kaamanan, sareng zona aksés anu diwatesan diperyogikeun.
Isolasi listrik sareng konci/tagout (LOTO): Kabinet catu daya induksi kedah dilengkepan ku saklar isolator utama anu tiasa dikonci. Prosedur pangropéa meryogikeun patuh LOTO lengkep sateuacan ngaksés kompartemen koil, bank kapasitor, atanapi modul IGBT. Catet yén kapasitor resonansi dina catu daya induksi nahan muatan anu bahaya saatos isolasi utama — sahenteuna 5 menit ngantosan debit (atanapi debit anu diverifikasi) wajib sateuacan muka kompartemen kapasitor.
Naha Milih Peralatan Induksi HLQ?
HLQ Induction Equipment nyaéta produsén spesialis sistem pemanasan induksi industri kalayan tim rékayasa khusus anu fokus sacara éksklusif kana téknologi perlakuan panas éléktromagnétik. Pikeun aplikasi pemanasan strip induksi sacara khusus, HLQ nawiskeun kamampuan anu teu tiasa ditandingi ku supplier pemanasan induksi tujuan umum.
Rékayasa Aplikasi Internal
Tim rékayasa aplikasi HLQ ngalaksanakeun desain prosés lengkep pikeun unggal panalungtikan pemanasan strip: itungan daya tina diménsi strip sareng data kecepatan garis anu saleresna, pilihan frékuénsi dumasar kana sipat bahan sareng analisis jerona kulit, desain géométri koil, sareng simulasi termal tina keseragaman suhu lébar silang. Ieu sanés prosés penjualan — éta verifikasi rékayasa yén sistem anu diusulkeun bakal nyumponan spésifikasi sateuacan pesenan naon waé ditempatkeun.
Desain sareng Fabrikasi Koil Khusus
Kumparan induksi pikeun pemanasan strip — khususna rakitan konsentrator fluks TFI sareng kumparan pemanas ujung anu diprofilkeun — mangrupikeun komponén anu direkayasa sacara presisi. HLQ ngadamel sadaya kumparan di jero pabrik tina tambaga bébas oksigén, kalayan géométri konsentrator fluks anu dimodelkeun ku komputer pikeun ngahontal keseragaman lébar silang anu ditangtukeun. Kumparan diuji sacara hidrolik sateuacan dipasang sareng sayogi salaku suku cadang kalayan pengiriman global 48 jam.
Integrasi Sistim pinuh
HLQ nyayogikeun stasiun pemanasan strip induksi anu lengkep kalebet catu daya, rakitan koil, wadah atmosfir, manifold cai pendingin, sistem quench, pirometer IR, sareng panel kontrol PLC — salaku modul terpadu tunggal kalayan hiji titik sambungan listrik sareng cai ka jalur produksi. Pendekatan ieu ngaleungitkeun kompleksitas integrasi multi-supplier sareng nyayogikeun hiji sumber pikeun garansi kinerja sareng dukungan purna jual.
Kabuktian Performance dina Nuntut Aplikasi
Sistem pemanasan strip HLQ parantos dipasang di pabrik baja, pabrik giling tambaga, jalur pamrosésan aluminium, manufaktur alat médis, sareng pamrosésan komponén aerospace di langkung ti 40 nagara. Studi kasus konsumén nunjukkeun prestasi anu konsisten tina keseragaman suhu ±5°C, efisiensi énergi 90%+, sareng kasadiaan operasi taunan >8,000 jam dina lingkungan produksi kontinyu.
Dukungan Purna Jual sareng Suku Cadang
Unggal sistem pemanasan strip HLQ disayogikeun ku skéma listrik lengkep, kode sumber PLC, sareng daptar suku cadang. Suku cadang penting — modul IGBT, bank kapasitor, bahan konsentrator fluks, rakitan koil — disimpen sareng sayogi kanggo pangiriman ekspres global 48 jam. Kamampuan diagnostik jarak jauh via VPN ngamungkinkeun insinyur HLQ pikeun ngaksés sistem kontrol sareng diagnosa gangguan tanpa kedah ngarambat ka tempat pikeun kaseueuran masalah listrik sareng kontrol.
| Kamampuh Pemanasan Strip HLQ | spésifikasi |
|---|---|
| Rentang lébar jalur | 5 mm - 2,000 mm |
| Rentang ketebalan strip | 0.05 mm - 25 mm |
| Kisaran kakuatan | 15 kW – 2,000 kW per stasiun |
| rentang frékuénsi | 1 kHz - 500 kHz |
| Kamampuh laju jalur | 0.5 m/mnt – 1,200 m/mnt |
| range suhu | 100 ° C - 1,150 ° C |
| Sarua suhu | ±3°C – ±10°C lébar silang |
| Nagara-nagara anu dilayanan | 40 + |
| garansi | 24 bulan dina éléktronika daya |
| certifications | CE, ISO 9001 |
FAQ
Naon bédana antara pemanasan strip induksi fluks longitudinal sareng fluks transversal?
Dina induksi fluks longitudinal (LFI), strip ngaliwat koil solenoid sareng medan magnét sajajar sareng arah perjalanan strip. Arus induksi ngalir di sakitar perimeter strip. LFI optimal pikeun strip sempit (di handap 200 mm) sareng rod atanapi bar. Dina induksi fluks transversal (TFI), ruas koil di luhur sareng di handap strip nyiptakeun medan anu ngaliwat tegak lurus ngaliwatan ketebalan strip. Arus induksi ngalir sapanjang permukaan strip dina arah perjalanan. TFI ngahontal keseragaman lébar silang anu unggul pikeun strip anu lega sareng sacara signifikan langkung efisien pikeun bahan anu lega pisan sareng ipis dimana koil solenoid LFI kedah ageung sacara teu praktis pikeun nutupan lébar strip pinuh.
Naha pemanasan strip induksi tiasa ngagentos tungku anil kontinyu konvensional?
Muhun, dina kalolobaan kasus. Pemanasan strip induksi tiasa ngagentos atanapi nambihan bagian pemanasan garis annealing kontinyu konvensional. Tukeran utama nyaéta panjang zona anu dipanaskeun: tungku gas atanapi résistansi biasana ngawengku bagian rendaman anu panjang saatos dipanaskeun pikeun ngamungkinkeun panyamaan suhu ngaliwatan ketebalan strip, sedengkeun pemanasan induksi dina frékuénsi anu leres tiasa
ngahontal suhu pinuh dina koil pemanasan sorangan (pikeun ketebalan strip ≤ 2 × jerona kulit) tanpa rendeman anu misah. Pikeun strip anu kandel pisan (>8 mm) anu meryogikeun waktos rendeman anu lami, sistem hibrida — pemanasan gancang induksi dituturkeun ku tungku penahan pondok — mangrupikeun pendekatan anu disarankeun. Pikeun strip ipis (di handap 4 mm), panggantian induksi bagian pemanasan tungku pinuh gampang.
Kumaha carana ngahontal keseragaman suhu lébar silang dina pemanasan strip anu lega?
Pikeun sistem TFI, keseragaman lébar silang kahontal ngaliwatan desain géométri konsentrator fluks (ngabentuk distribusi médan magnét dina lébar strip), kontrol zona lateral aktif (ngabagi koil TFI jadi 3–8 segmen anu dikuatkeun sacara mandiri dina lébar strip), sareng koil kompensasi ujung anu ngalawan kapadetan daya alami anu langkung handap dina ujung strip. Pikeun sistem LFI kalayan strip sempit, keseragaman utamina mangrupikeun fungsi tina puseuran liang koil sareng pamilihan frékuénsi anu mastikeun jerona kulit anu nyukupan relatif ka lébar strip. Simulasi termal nganggo FEM (métode unsur terbatas) dilakukeun dina tahap desain pikeun ngaduga distribusi suhu lébar silang sareng ngaoptimalkeun géométri koil sateuacan diproduksi.
Atmosfir naon anu diperyogikeun pikeun annealing strip induksi tina stainless steel?
Baja tahan karat austenitik anu dipanaskeun dina suhu di luhur 900°C dina hawa bakal ngahasilkeun kerak kromium oksida anu meryogikeun pengawetan (perawatan asam nitrat-hidrofluorat) pikeun dipiceun sateuacan diprosés salajengna. Pikeun hasil anu caang sareng bébas kerak, atmosfir nitrogén kalayan 3–10% hidrogén (ngabentuk gas, disebut ogé amonia disosiasi) dianggo. Hidrogén ngirangan sésa oksida dina permukaan strip sareng nyegah oksidasi ulang. Tingkat oksigén di jero kandang atmosfir kedah dijaga di handap 50 ppm, diverifikasi ku penganalisis oksigén kontinyu. Pikeun aplikasi dimana jumlah oksida permukaan anu alit tiasa ditampi, nitrogén murni (O₂ < 200 ppm) cekap sareng nyingkahan résiko ledakan anu aya hubunganana sareng atmosfir anu ngandung hidrogén.
Kumaha ngitung daya pikeun sistem pemanasan strip induksi?
Daya termal anu diperyogikeun nyaéta: P termal = w × t × v × ρ m × C p × ΔT, dimana w nyaéta lébar strip (m), t nyaéta ketebalan (m), v nyaéta laju jalur (m/s), ρ m nyaéta kapadetan (kg/m³), C p nyaéta panas spésifik (J/kg·°C), sareng ΔT nyaéta naékna suhu (°C). Bagi ku efisiensi sistem (0.82–0.90) pikeun kéngingkeun daya listrik. Tambahkeun margin desain 25%. Salaku conto: annealing strip tambaga lébar 600 mm × kandel 1.0 mm dina 20 m/mnt (0.333 m/s) ti 20°C dugi ka 550°C: P = 0.6 × 0.001 × 0.333 × 8,900 × 385 × 530 / 0.85 ≈ 477 kW → pilih sistem 500 kW kalayan margin 25% anu diwangun.
Kumaha milih kakuatan pikeun pemanasan induksi strip?
Pilihan kakuatan gumantung kana lébar strip, ketebalan, kapadetan bahan, panas spésifik, kecepatan garis sareng kanaékan suhu target. Insinyur ngitung laju aliran massa sareng tugas panas, teras nambihan koréksi efisiensi sareng margin kaamanan pikeun karugian produksi nyata.
Kumaha suhu strip dikontrol?
Suhu strip biasana dikontrol nganggo pirometer infrabeureum, kaméra termal, eupan balik encoder kecepatan garis, sareng pangaturan daya PLC. Pikeun strip anu lega, sababaraha titik pangukuran suhu atanapi kontrol daya anu disegmentasi tiasa diperyogikeun.
Naha pemanasan strip induksi tiasa ngagentos tungku gas?
Dina sababaraha aplikasi, enya. Pemanasan induksi tiasa ngagentos atanapi ngirangan beban tungku gas atanapi résistansi nalika réspon gancang, tata letak anu kompak, pemanasan lokal sareng kontrol prosés listrik diperyogikeun. Dina kasus sanés, induksi paling saé dianggo salaku pendorong sateuacan atanapi saatos tungku anu tos aya.
Naon anu nyababkeun ujung strip jadi panas teuing?
Panas teuing di sisi bisa disababkeun ku éfék sisi fluks transversal, lébar koil anu teu bener, puseuran strip anu goréng, kapadetan daya anu kaleuleuwihi, atawa kurangna panangtayungan magnét. Solusina nyaéta desain ulang koil, kompensasi sisi, kontrol segmentasi, atawa posisi strip anu leuwih alus.