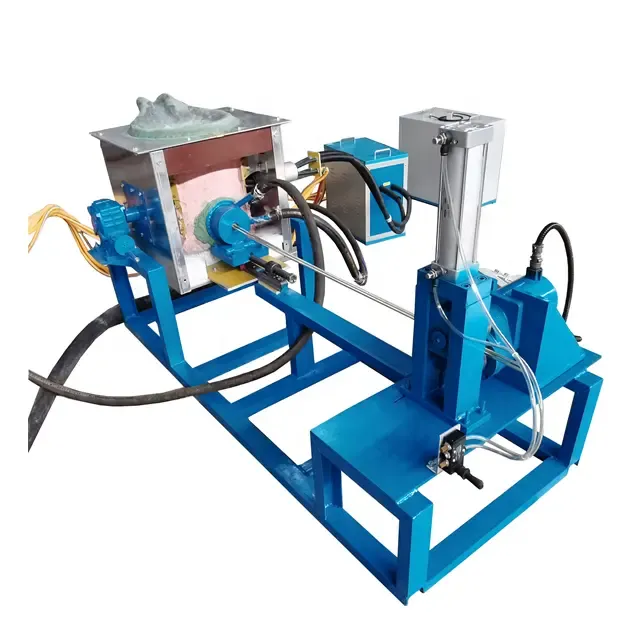
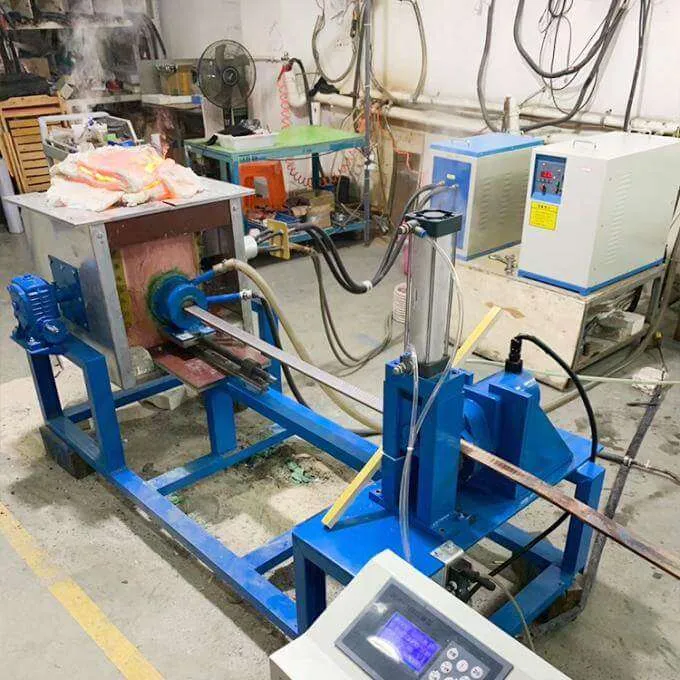
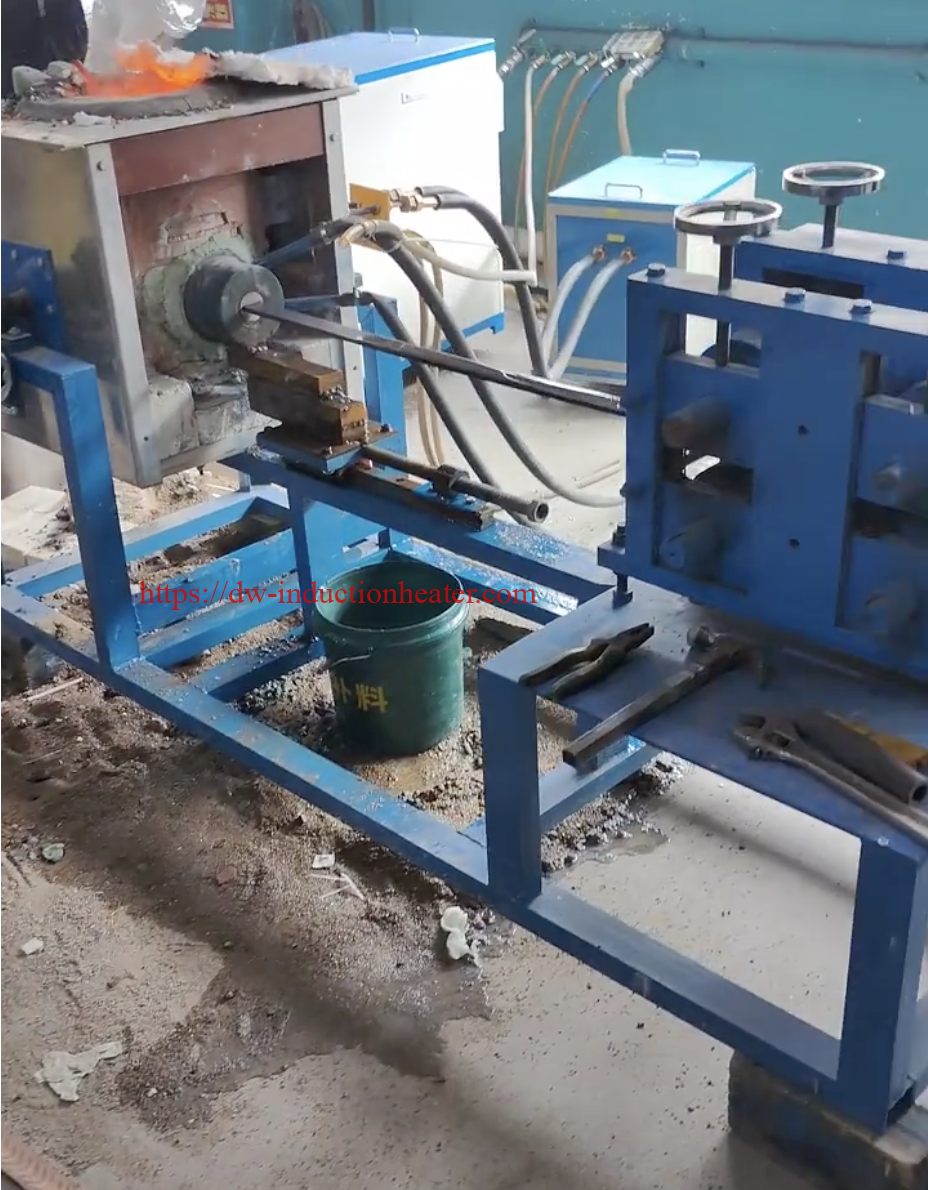
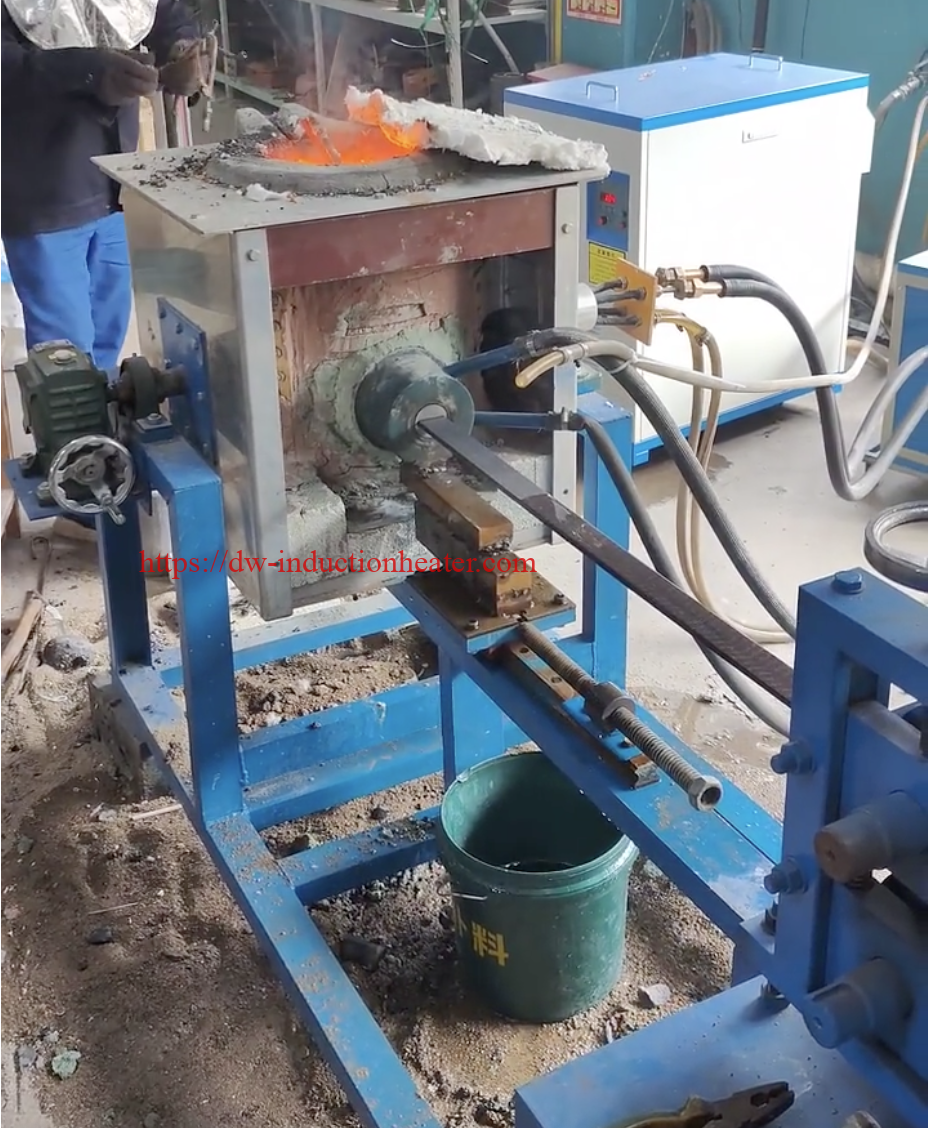
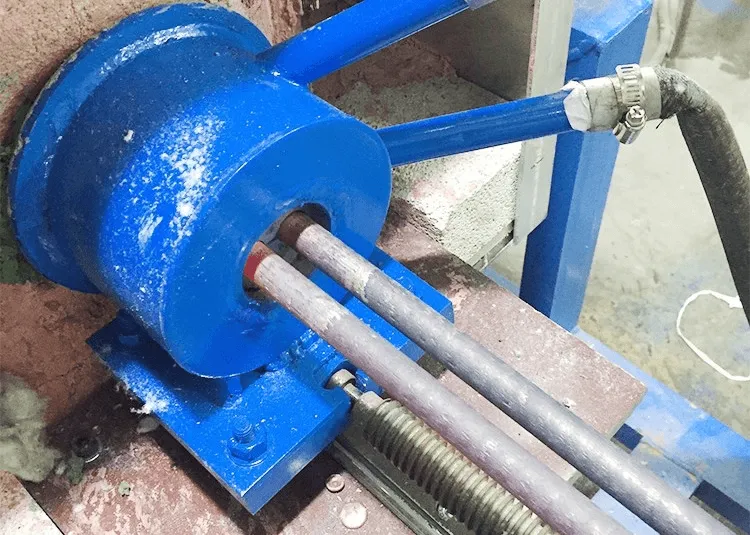
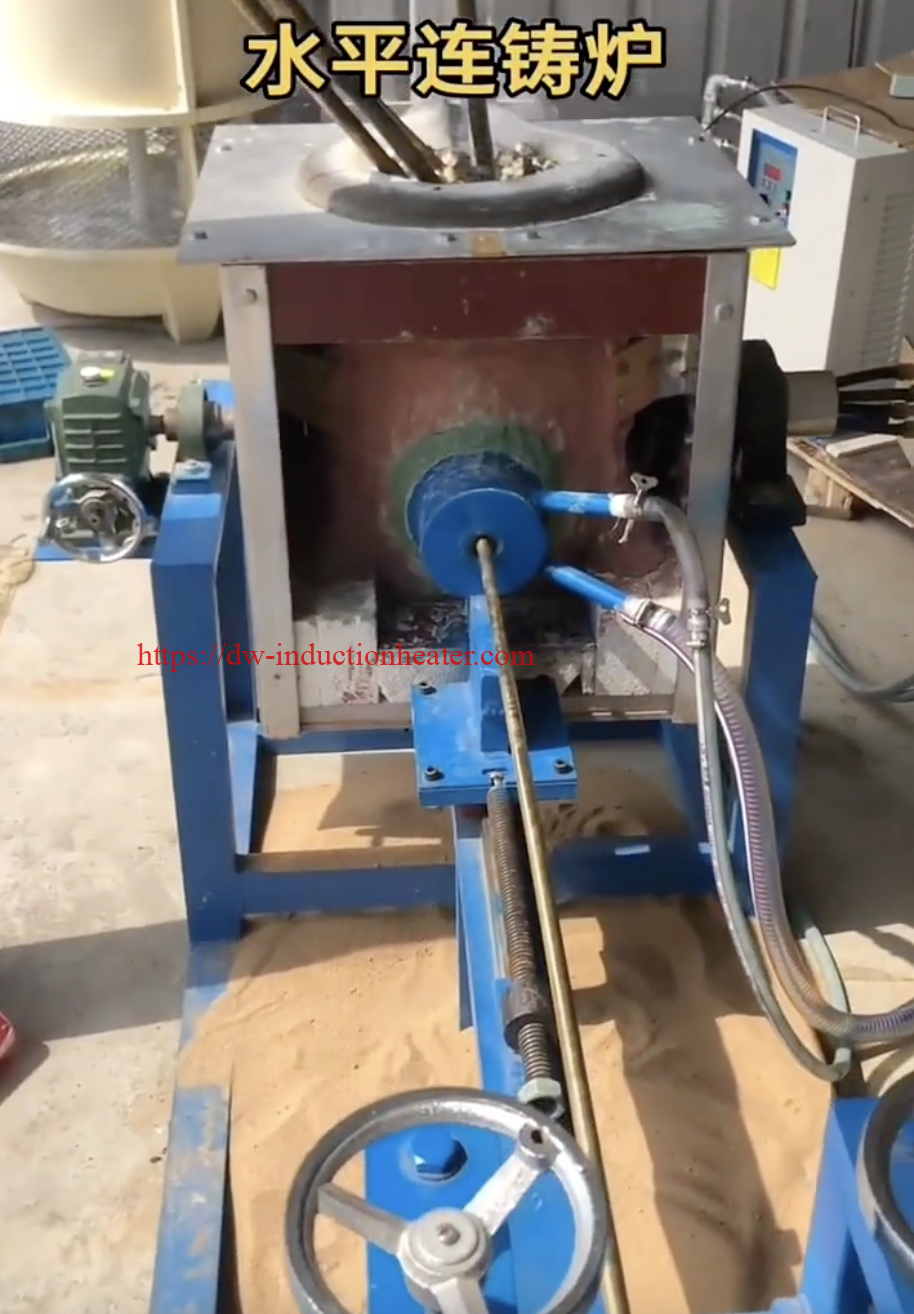
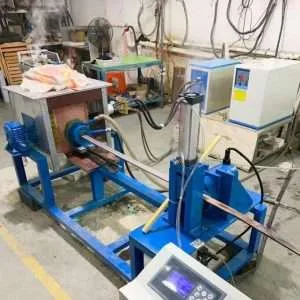
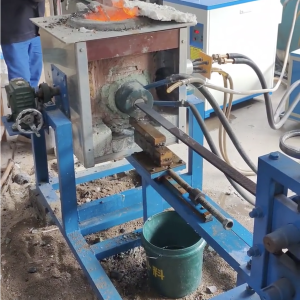
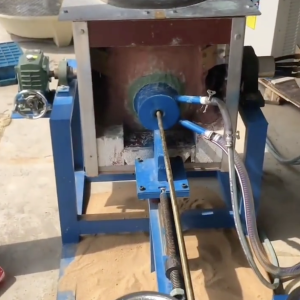
Tungku Peleburan Induksi Leutik sareng Tungku Pengecoran Kawat Batang Tambaga Kontinyu
Peleburan Induksi Leutik sareng Batang Tambaga Kontinyu | Batang | Pelat | Strip | Tungku Pengecoran Kawat
Daptar eusi
- Jawab Gancang
- Naon Produk Ieu?
- Aplikasi konci
- Bahan anu cocog
- Prinsipna ngagawekeun
- Spesifikasi téknis
- Pilihan Modél anu Disarankeun
- Prosés Workflow
- Desain Koil sareng Fixture
- Sistim kontrol jeung Automation
- Masalah sareng Solusi Umum
- Pituduh Seleksi Téknik
- kaunggulan
- watesan
- Naha Milih Peralatan Induksi HLQ?
- FAQ
Leutik lebur induksi sareng tungku tuang batang/batang/pelat/strip/kawat tambaga kontinyu nyaéta sistem produksi logam kompak anu dianggo pikeun ngalemberehkeun tambaga, kuningan, perunggu sareng paduan tambaga, teras ngalungkeunana kana produk satengah jadi kontinyu. Ieu dianggo di pabrik daur ulang tambaga, bengkel bahan kabel, pabrik komponén listrik, pengecoran, laboratorium paduan sareng jalur pamrosésan logam alit dugi ka sedeng. Sistem ieu ngabantosan pembeli ngarengsekeun masalah sapertos biaya lebur anu luhur, kualitas tuang anu teu stabil, rohangan bengkel terbatas, diménsi produk anu henteu konsisten, leungitna oksidasi, pamulihan bahan anu handap sareng kasusah ngahasilkeun sababaraha bentuk produk tambaga kalayan hiji platform lebur anu fleksibel.
Jawab Gancang
Tungku peleburan induksi leutik sareng tungku tuang tambaga batang/batang/pelat/strip/kawat kontinyu nyaéta solusi peleburan sareng tuang tambaga terpadu anu nganggo induksi éléktromagnétik pikeun ngalemberehkeun tambaga atanapi paduan tambaga teras ngabentuk logam cair kana batang, batang, pelat, strip atanapi bahan baku kawat ngalangkungan cetakan tuang kontinyu, cetakan, kristalizer, rol penarik sareng sistem pendingin. Ieu paling cocog pikeun pabrik pangolahan tambaga leutik sareng sedeng anu peryogi produksi fléksibel, pemanasan listrik anu bersih, kontrol suhu anu stabil, panggunaan bahan anu luhur sareng produk satengah jadi tambaga khusus pikeun ngagambar kawat, ngagulung, ngolah, nyetak, aplikasi konduktivitas listrik sareng manufaktur paduan.
Naon Produk Ieu?
Tungku peleburan induksi leutik sareng tungku rod/bar/pelat/strip/kawat tambaga kontinyu mangrupikeun jalur produksi khusus anu ngagabungkeun tungku peleburan induksi kompak sareng modul pengecoran kontinyu. Ieu dirancang pikeun konsumén anu henteu peryogi pabrik peleburan tambaga anu ageung tapi tetep peryogi kecepatan peleburan tingkat industri, kontrol suhu anu tiasa dipercaya sareng kualitas pengecoran anu stabil. Sistem ieu tiasa ngolah katoda tambaga, sésa tambaga anu bersih, sésa kawat tambaga, granul tambaga, sésa kuningan, ingot perunggu sareng bahan paduan tambaga anu sanés, teras ngarobihna janten produk satengah jadi anu berharga.
Beda sareng tungku peleburan wadah anu saderhana, sistem ieu ngawengku fungsi pamrosésan termal sareng fungsi ngabentuk bentuk. Tungku induksi ngalemberehkeun bahan muatan sareng ngahomogenisasi bak cair. Bagian panahan atanapi transfer ngastabilkeun suhu sateuacan dicor. Bagian cor ngabentuk tambaga kana bentuk anu diperyogikeun. Sistem traksi ngontrol kecepatan tarikan. Sistem pendingin ngontrol pemadatan. Peralatan motong, ngagulung atanapi ngumpulkeun nyiapkeun produk pikeun pamrosésan hilir.
Tina sudut pandang rékayasa, sistem ieu diwangun dumasar kana opat sarat inti: suhu lebur anu stabil, aliran logam anu dikontrol, solidifikasi anu saimbang, sareng traksi anu disinkronkeun. Tambaga ngagaduhan konduktivitas termal anu luhur sareng konduktivitas listrik anu luhur, anu ngajantenkeun éta saé pisan pikeun produk listrik tapi nangtang nalika lebur sareng tuang. Upami suhu, pendinginan, atanapi kecepatan tarikan henteu dikontrol kalayan leres, produk ahir tiasa ngagaduhan retakan permukaan, susut internal, inklusi oksida, konduktivitas anu goréng, ketebalan anu henteu rata, cacad ujung, atanapi diménsi anu henteu stabil.
Ku sabab kitu, tungku tuang kontinyu tambaga leutik anu saé henteu dipilih ngan ukur dumasar kana peringkat daya. Éta kedah dirancang numutkeun bentuk produk ahir. Tuang rod, tuang bar, tuang plate, tuang strip sareng tuang feedstock kawat sadayana meryogikeun struktur kapang, metode pendinginan sareng kontrol tarikan anu béda. Peralatan induksi HLQ tiasa dikonfigurasi salaku sistem lebur kompak, sistem lebur sareng nahan, atanapi jalur tuang lebur khusus gumantung kana target produksi anu mésér.
Aplikasi konci
Tungku ieu cocog pikeun operasi pamrosésan tambaga leutik sareng sedeng dimana ukuran produk anu fleksibel sareng biaya produksi anu dikontrol langkung penting tibatan produksi massal anu ageung pisan. Ieu tiasa dianggo pikeun daur ulang, produksi bahan listrik, uji paduan, persiapan stok tuang sareng manufaktur produk tambaga semi-jadi.
| aplikasi | Produk Akhir | Pamaké Biasa | Tujuan Rékayasa |
|---|---|---|---|
| Produksi batang tambaga | Batang tambaga buleud, batang kawat | Bengkel bahan kabel, pabrik ngagambar kawat | Nyiapkeun bahan baku pikeun gambar sareng panggunaan listrik |
| Produksi batangan tambaga | Batang buleud, batang pasagi, batang pasagi panjang | Pabrik mesin, pabrik komponén listrik | Ngahasilkeun stok tambaga konduktif atanapi anu tiasa dimesin |
| Pengecoran pelat tambaga | Kosong pelat tambaga ipis atanapi sedeng | Pabrik gulung, pabrik stamping | Nyiapkeun bahan pelat pikeun digulung, dipotong atanapi dicap |
| Pengecoran strip tambaga | Strip kontinyu, strip tambaga datar | Produsen strip listrik, pabrik bahan transformator | Ngahasilkeun bahan datar pikeun komponén gulung atanapi listrik |
| Pengecoran bahan baku kawat tambaga | Batang leutik atawa kawat preform | Pabrik ngagambar kawat | Nyieun bahan pikeun gambar salajengna |
| Daur ulang runtah tambaga | Batang, batang, pelat atanapi stok strip | Tukang daur ulang logam, pabrik pengecoran | Robah runtah bersih jadi produk anu leuwih berharga |
| Pengecoran batang/batang kuningan | Ngukir batang jeung batang kuningan | Pabrikan klep, pas, sareng perangkat keras | Nyiapkeun bahan kuningan kalayan komposisi anu dikontrol |
| Pengecoran batang perunggu | Bantalan perunggu, batang bushing, batang tahan aus | Pabrikan suku cadang mékanis | Ngahasilkeun batang logam campuran pikeun mesin |
| Produksi tambaga bébas oksigén | Batang atawa strip tambaga konduktivitas luhur | Supplier bahan listrik sareng éléktronik | Ngurangan oksidasi sareng ningkatkeun konduktivitas |
| Uji coba logam campuran R&D | Batang leutik, pelat, strips atanapi batang sampel | Laboratorium, universitas, pamekar logam campuran | Uji komposisi paduan tambaga anyar |
Wangun Produk sareng Bagan Prosés Hilir
| Produk Casting | Prosés Hilir Khas | Panggunaan Akhir Khas | Sarat Kualitas Konci |
|---|---|---|---|
| rod | Ngagambar, ngaluruskeun, motong | Kawat, kabel, konektor | Kabunderan, kualitas permukaan, konduktivitas |
| bar | Mesin, péngkolan, panggilingan | Terminal, bushing, fitting, pangiket | Kapadetan, kalurusan, keseragaman kimiawi |
| piring | Ngagulung, motong, nyetak | Kosong busbar, heatsink, pelat listrik | Konsistensi ketebalan, kerataan, kakuatan internal |
| Jalur | Ngagulung tiis, ngiris, annealing | Strip transformator, konektor, terminal | Kualitas ujung, kontrol ketebalan, finish permukaan |
| Bahan baku kawat | Gambar multi-pass | Kawat tambaga anu lemes, kawat anu digulung | Inklusi handap, daktilitas alus, diaméter stabil |
 Bahan anu cocog

Sistem ieu utamina dirancang pikeun tambaga sareng paduan dumasar tambaga. Pilihan bahan mangaruhan lapisan tungku, jinis wadah, suhu tuang, panyalindungan atmosfir, kecepatan tarikan sareng inténsitas pendinginan. Tambaga murni meryogikeun kontrol suhu sareng oksidasi anu luhur. Kuningan meryogikeun kontrol leungitna séng. Perunggu meryogikeun keseragaman paduan sareng kontrol segregasi. Tambaga-nikel sareng paduan tambaga kakuatan tinggi panginten meryogikeun daya lebur anu langkung luhur sareng kompatibilitas refraktori anu langkung kuat.
| material | Produk has | Masalah Peleburan/Pembuangan | Métode Kontrol anu Disarankeun |
|---|---|---|---|
| tambaga murni | Batang, batang, pelat, strip, bahan baku kawat | Leungitna oksidasi sareng konduktivitas | Anggo muatan bersih, bak mandi anu katutup sareng superheat anu dikontrol |
| tambaga bébas oksigén | Batang konduktif, strip, kawat bahan baku | Pangumpulan oksigén nalika ngalemberehkeun sareng ngabentuk | Anggo permukaan lebur anu dijaga sareng tuangan turbulensi rendah |
| Katoda tambaga éléktrolitik | Batang atanapi strip anu kualitasna luhur | Jaga kasucian | Hindarkeun runtah anu kacemar sareng alat-alat anu kotor |
| Kawat tambaga runtah | Batang atawa batang daur ulang | Kontaminasi insulasi, minyak sareng logam campuran | Bersihkeun heula, urutkeun, teras garingkeun sateuacan dilebur |
| kuningan | Batang, bar, strip | Leungitna durukan séng sareng generasi haseup | Ngontrol suhu sareng nganggo ékstraksi haseup |
| Perunggu timah | Batang, piring, strip | Segregasi sareng formasi slag | Anggo pangadukan éléktromagnétik sareng suhu tuang anu leres |
| Perunggu aluminium | Batang jeung pelat kakuatan luhur | Oksidasi aluminium sareng réaksi refraktori | Anggo wadah anu cocog sareng atmosfir anu dikontrol |
| alloy tambaga-nikel | Batang jeung strip anu tahan korosi | Paménta lebur anu langkung luhur sareng keseragaman paduan | Pilih kapadetan daya sareng waktos nahan anu cocog |
| Fosfor perunggu | Bahan strip, pelat, pegas | Kontrol komposisi sareng kualitas permukaan strip | Anggo tambahan logam campuran anu akurat sareng kecepatan tuang anu stabil |
| Paduan tambaga khusus | Batang, bar, pelat atanapi strip khusus | Unsur-unsur paduan anu béda-béda gaduh paripolah oksidasi anu béda-béda | Konfirmasi prosés ngaliwatan uji sampel |
Matriks Kasaluyuan Bahan
| material | rod | bar | piring | Jalur | Bahan Pakan Kawat |
|---|---|---|---|---|---|
| tambaga murni | alus teuing | alus teuing | alus | alus | alus teuing |
| tambaga bébas oksigén | alus teuing | alus | alus | alus teuing | alus teuing |
| kuningan | alus teuing | alus teuing | alus | alus | kawates |
| Perunggu timah | alus | alus teuing | alus | alus | kawates |
| Perunggu aluminium | alus | alus teuing | alus | kawates | kawates |
| Fosfor perunggu | alus | alus | alus | alus teuing | alus |
| alloy tambaga-nikel | alus | alus | alus | alus | kawates |
Prinsipna ngagawekeun
Prinsip kerjana dumasar kana induksi éléktromagnétik. Catu daya induksi ngarobah daya tilu fase industri jadi arus bolak-balik frékuénsi sedeng. Arus ieu ngalir ngaliwatan kumparan tambaga anu didinginkan ku cai anu ngurilingan wadah wadah atanapi tungku. Médan magnét bolak-balik nembus muatan tambaga konduktif sareng ngainduksi arus eddy di jero bahan. Arus eddy ieu ngahasilkeun panas ngaliwatan résistansi listrik, nyababkeun tambaga atanapi paduan tambaga lebur gancang.
Sakali logam janten cair, pangadukan éléktromagnétik ngabantosan nyaimbangkeun suhu sareng komposisi. Ieu mangpaat pikeun ngalemberehkeun logam campuran sabab unsur-unsur campuran kedah disebarkeun sacara rata sateuacan dicor. Nanging, pangadukan anu kaleuleuwihi, suhu anu luhur teuing atanapi waktos nahan anu lami teuing tiasa ningkatkeun oksidasi sareng leungitna logam campuran. Ku alatan éta, sistem kedah nganggo frékuénsi, kapadetan daya, géométri wadah, sareng kontrol suhu anu leres.
Saatos lebur, tambaga anu lebur diarahkeun kana bagian tuang kontinyu. Gumantung kana produkna, jalurna tiasa nganggo tuang vertikal, tuang horizontal, tuang ka handap, tuang gulungan kembar atanapi tuang strip/pelat dumasar kana kapang. Logam anu lebur lebet kana die grafit, kristalisasi anu didinginkan ku cai atanapi kapang anu dibentuk. Panas diekstrak ngalangkungan pendinginan anu dikontrol. Cangkang anu padet kabentuk heula, teras inti internal padet nalika produk ditarik ka payun. Laju tarikan kedah cocog sareng laju padet; upami henteu, cacad tiasa kajantenan.
Angka 1: induksi lééh sareng Prinsip Casting Kontinyu
| Panggung | Prosés Aksi | Fungsi Rékayasa | Parameter Kontrol Konci |
|---|---|---|---|
| 1 | Konversi kakuatan | Konvérsi daya jaringan jadi arus frékuénsi sedeng | Tegangan, arus, frékuénsi, faktor daya |
| 2 | Pembangkitan medan magnét | Kumparan induksi ngahasilkeun medan magnét anu silih genti | Puteran koil, arus koil, cai pendingin |
| 3 | Pemanasan arus eddy | Muatan tambaga manaskeun sacara internal | Kapadetan daya sareng efisiensi kopling |
| 4 | Ngalembereh sareng ngaduk | Logam jadi cair jeung homogen | Suhu mandi sareng inténsitas pangadukan |
| 5 | Nyekel sareng nyaring | Ngaleungitkeun terak, pangaturan logam campuran sareng stabilisasi suhu | Ngajaga suhu sareng atmosfir |
| 6 | Ngadahar kapang | Logam anu lebur asup kana cetakan tuang atanapi kristalisasi | Tingkat logam sareng stabilitas aliran |
| 7 | Solidifikasi anu dikontrol | Bentuk bahan baku rod, bar, plate, strip atanapi kawat | Aliran cai pendingin sareng suhu die |
| 8 | Traksi sareng pangumpulan | Produk ditarik, didinginkan, dipotong atanapi digulung | Kecepatan tarik sareng tegangan |
Gambar 2: Diagram Tata Letak anu Disederhanakeun
Katoda Tambaga / Beulah Bersih / Muatan Paduan ↓ Nimbang + Milah + Pangeringan ↓ Tungku Lebur Induksi ↓ Nyekel / Stabilisasi Suhu ↓ Cetakan / Adonan / Kristalisasi ↓ Rol Traksi / Sistem Penarik Servo ↓ Tangki Pendingin / Pendingin Semprot / Pendingin Gulungan ↓ Batang / Batang / Pelat / Strip / Kawat Bahan Umpan ↓ Motong / Ngagulung / Ngaluruskeun / Inspeksi
Spesifikasi téknis
| parameter | spésifikasi | Catetan |
|---|---|---|
| Ngaran Produk | Tungku peleburan induksi leutik sareng tungku rod/bar/pelat/strip/kawat tambaga kontinyu | Disaluyukeun pikeun produksi produk satengah jadi tambaga |
| bahan lumaku | Tambaga, tambaga bébas oksigén, kuningan, perunggu, paduan tambaga-nikel sareng paduan tambaga anu sanésna | Komposisi bahan mangaruhan parameter wadah, atmosfir sareng tuangan |
| Kapasitas lebur has | 10 kg nepi ka 1000 kg per angkatan | Kapasitas anu langkung luhur tiasa disaluyukeun |
| Rentang kaluaran has | 20 kg/jam nepi ka 1500 kg/jam | Gumantung kana kakuatan, bentuk produk sareng kecepatan tuang |
| Rentang daya anu disarankeun | 15 kW nepi ka 500 kW pikeun sistem leutik jeung sedeng | Jalur produksi anu langkung ageung tiasa nganggo daya anu langkung luhur |
| Jinis suplai kakuatan | Catu daya induksi frékuénsi sedeng IGBT | Kaluaran anu stabil sareng réspon daya anu gancang |
| rentang frékuénsi | 0.5 kHz nepi ka 20 kHz has | Dipilih dumasar kana ukuran beban sareng géométri tungku |
| tegangan input | Tegangan industri tilu fase | Disaluyukeun numutkeun catu daya lokal |
| Suhu lebur | Dirancang dumasar kana prosés tambaga atanapi paduan tambaga | Tambaga murni lebur dina suhu sakitar 1085°C, tapi tuangan merlukeun superheat anu dikontrol. |
| kadali hawa | Termokopel, probe imersi, pirometer infrabeureum atanapi pangukuran gabungan | Kontrol loop katutup sayogi |
| Bahan crucible | Grafit, silikon karbida grafit, wadah keramik atanapi wadah anu dilapis ku réfraktori | Dipilih dumasar kana logam campuran sareng suhu |
| Struktur tungku | Tipe lééh jeung panahan anu terpadu atawa misah, bisa dipisahkeun, cicing, bisa dimiringkeun, nahan-lééh. | Dipilih dumasar kana modeu kaluaran sareng operasi |
| Métode tuang | Upcasting, horizontal casting, downward casting, plate/strip casting atanapi custom die casting | Dipilih dumasar kana bentuk produk |
| Diaméter Rod | Kira-kira. 6 mm nepi ka 80 mm | Cetakan khusus anu diperyogikeun |
| Ukuran bar | Batang buleud, pasagi atawa pasagi panjang | Gumantung kana sistem die sareng pulling |
| Lebar piring | Lebar khusus alit sareng sedeng | Meryogikeun desain cetakan datar atanapi desain tuang anu dibantuan ku gulungan |
| Ketebalan strip | Kosong strip ipis atanapi sedeng anu disaluyukeun | Biasana dituturkeun ku ngagulung atanapi ngahaneut |
| Bahan baku kawat | Batang leutik atanapi casting kawat sateuacanna | Dianggo sateuacan ngagambar kawat |
| Sistem narik | Servo narik, tarikan motor inverter atanapi tarikan rol | Kagancangan anu stabil ningkatkeun kualitas produk |
| metoda cooling | Kristalizer anu didinginkan ku cai, jaket pendingin, tangki pendingin, pendingin semprot atanapi pendingin gulung | Kudu cocog jeung bentuk jeung kecepatan produk |
| sistim kontrol | Manual, semi-otomatis, kontrol otomatis PLC + HMI | Fungsi resep sayogi |
| Fungsi panyalindungan | Arus leuwih, tegangan leuwih, tekanan cai, suhu cai, leungitna fase sareng eureun darurat | Ngajaga tungku sareng operator |
| Sistem cai tiis | Disarankeun nganggo chiller atawa menara pendingin loop tertutup | Ngajaga catu daya, koil sareng kristalizer |
| Protéksi atmosfir | Agen panutup, panutup areng, nitrogén atanapi gas inert opsional | Mangpaat pikeun tambaga bébas oksigén sareng paduan tambaga kualitas luhur |
| Métode pangumpulan | Méja motong, coiler, méja panarima atanapi unit pelurus | Gumantung kana bentuk produk |
| Gaya pamasangan | Skid kompak, garis modular atanapi tata ruang bengkel khusus | Dirancang dumasar kana rohangan anu sayogi |
| Sarat operator | 1 nepi ka 3 operator biasana | Gumantung kana tingkat otomatisasi |
Pilihan Modél anu Disarankeun
Modél anu leres kedah dipilih numutkeun produk target, jinis bahan, kaluaran per jam, ukuran produk sareng kontinuitas produksi. Tungku anu cocog pikeun batang tambaga 10 mm panginten henteu cocog pikeun strip tambaga anu lébarna 200 mm. Bahan baku batang sareng kawat peryogi kabunderan anu stabil sareng inklusi anu handap. Pelat sareng strip peryogi karataan, kontrol ketebalan sareng kualitas ujung. Produk batang peryogi kapadetan, kalurusan sareng kamampuan mesin.
| aplikasi | material | Daya anu Disarankeun | prekuensi |
|---|---|---|---|
| Tuang sampel batang tambaga atanapi strip laboratorium | Tambaga murni, kuningan, perunggu | 15–35 kW | 10–30 kHz |
| Casting bahan baku kawat tambaga leutik | Tambaga murni, tambaga bébas oksigén | 35–80 kW | 4–20 kHz |
| Tuang batang tambaga leutik | Katoda tambaga, sésa tambaga bersih | 60–120 kW | 2–10 kHz |
| Tuang batang/batang kuningan leutik | Ingot kuningan, sésa kuningan | 80–160 kW | 1–8 kHz |
| Tuang kosong batang atanapi pelat perunggu | Perunggu timah, perunggu aluminium | 100–250 kW | 1–6 kHz |
| Pengecoran kosong strip tambaga | Tambaga murni, perunggu fosfor, kuningan | 120–300 kW | 0.8–6 kHz |
| Produksi batangan atanapi pelat tambaga sedeng | Tambaga murni, kuningan, perunggu | 160–350 kW | 0.8–4 kHz |
| Lini produk satengah jadi tambaga anu kaluaranna langkung luhur | Tambaga jeung alloy tambaga | 300–500 kW | 0.5–3 kHz |
Bagan Pilihan Dumasar Produk
| Produk Target | Métode Casting anu Disarankeun | Peralatan Penting | Titik Kontrol Kritis |
|---|---|---|---|
| Batang tambaga | Pengecoran horizontal atanapi upcasting | Mesin patri grafit, kristalisasi, mesin panarik servo | Kabunderan sareng permukaan akhir |
| Tambaga tambaga | Casting horizontal atanapi casting ka handap | Cetakan anu dibentuk, jaket pendingin, rol traksi | Kapadatan sareng kalurusan |
| Plat tambaga | Cai tuang datar atanapi cai tuang kosong pelat | Dadu datar, rol pendukung, ranjang pendingin | Kandel jeung flatness |
| Jalur tambaga | Ngecor cetakan strip atanapi ngecor anu dibantuan ku gulungan | Alas pasagi ipis, pendinginan gulungan, kontrol tegangan | Kontrol kualitas sareng ketebalan ujung |
| Bahan baku kawat | Ngabentuk rod leutik | Maot diaméter leutik, tarikan anu tepat, coiler | Inklusi anu handap sareng diaméter anu stabil |
Tabel Réferénsi Daya sareng Kaluaran
| Tingkat Kakuatan | Peran Produksi Khas | Pembeli anu Cocog | Produk has |
|---|---|---|---|
| 15–35 kW | Uji coba peleburan sareng pengecoran sampel | Laboratorium, universitas, pusat R&D | Batang leutik, lambaran, pelat sareng sampel logam campuran |
| 35–80 kW | Produksi bets leutik | Daur ulang atanapi pabrik pengecoran leutik | Bahan baku kawat sareng batang leutik |
| 80–160 kW | Produksi bengkel | Pabrik suku cadang listrik atanapi prosesor kuningan | Batang, batang sareng potongan leutik |
| 160–350 kW | Produksi industri sedeng | Pabrikan produk tambaga | Batang, pelat sareng strip kosong |
| 350–500 kW | Kaluaran kompak anu luhur | Pabrik semi-produk tambaga profésional | Sababaraha bentuk produk sareng potongan melintang anu langkung ageung |
Prosés Workflow
Alur kerja pengecoran tambaga anu tiasa dipercaya dimimitian sateuacan tungku dihurungkeun. Bahan baku kedah disortir, ditimbang, dibersihkeun sareng dikeringkeun. Minyak, Uap, insulasi, cet, potongan baja, kontaminasi aluminium sareng logam campuran anu teu dipikanyaho kedah dipiceun. Kontrol bahan baku anu saé ngirangan terak, cacad gas, inklusi oksida sareng masalah konduktivitas.
Gambar 3: Alur Kerja Prosés Lengkep
| Lengkah | operasi | maksud | Titik Pamariksaan Téknik |
|---|---|---|---|
| 1 | Panyortiran bahan baku | Pisahkeun tambaga, kuningan, perunggu sareng kokotor | Pamariksaan tingkat bahan sareng kontaminasi |
| 2 | Nimbang jeung ngagolongkeun | Kontrol komposisi sareng biaya produksi | Rékaman bets sareng resep paduan |
| 3 | Diberesihkeun sareng digaringkeun | Miceun minyak, kalembaban sareng lapisan | Muatan garing sareng permukaan bersih |
| 4 | ngecas | Muatkeun bahan kana wadah | Hindarkeun tabrakan wadah sareng kaleuwihan beban |
| 5 | induksi lebur | Lelehkeun muatan gancang sareng bersih | Kurva daya, pendinginan cai sareng waktos lebur |
| 6 | Ngaleungitkeun terak | Miceun oksida sareng kokotor anu ngambang | Beungeut mandi anu bersih |
| 7 | Pangaturan logam campuran | Komposisi kimia anu leres | Kontrol sampling sareng komposisi |
| 8 | Panahan suhu | Stabilkeun suhu tuang | Panas teuing sareng waktos nahan |
| 9 | Pemanasan kapang | Nyegah shock termal sareng lengket | Suhu sareng alignment die |
| 10 | Mimitian tuang kontinyu | Bagian produk awal formulir | Kagancangan awal sareng aliran logam |
| 11 | Traksi anu stabil | Tarik produk terus-terusan | Kecepatan, tegangan sareng getaran |
| 12 | Pendinginan primér | Ngontrol solidifikasi dina die | Aliran sareng suhu cai pendingin |
| 13 | Pendinginan sekundér | Ngurangan suhu produk | Tangki pendingin atanapi kontrol semprotan |
| 14 | Koleksi produk | Motong, ngagulung, ngaluruskeun atanapi nampi produk | Panjang produk, kualitas koil atanapi kerataan |
| 15 | Pamariksaan kualitas | Konfirmasi katampi produk | Beungeut, diménsi, konduktivitas sareng cacad internal |
Gambar 4: Alur Kerja Khusus Produk
| barang | lebur | casting | cooling | kumpulan |
|---|---|---|---|---|
| rod | Induksi lebur sareng nahan | Die grafit buleud atanapi crystallizer | Jaket cai sareng pendinginan sekundér | Ngagulung atanapi motong |
| bar | Pangaluyuan lebur induksi sareng paduan | Cetakan buleud, pasagi atawa pasagi panjang | Saluran pendingin anu dikontrol | Straightening sarta motong |
| piring | Stabilisasi lebur sareng suhu | Cetakan datar atanapi cetakan piring kosong | Méja gulung atanapi ranjang pendingin | Motong atanapi mindahkeun kana gulungan |
| Jalur | Lebur bersih sareng superheat anu dikontrol | Dadu ipis pasagi panjang atawa coran nu dibantuan ku gulungan | Pendinginan gulung atanapi pendinginan semprot | Persiapan ngagulung atanapi motong |
| Bahan baku kawat | Peleburan tambaga murni | Ngabentuk rod leutik | Pendinginan cai anu stabil | Ngagulung sateuacan ngagambar |
Desain Koil sareng Fixture
Koil induksi mangrupikeun komponén transfer énergi utama. Biasana didamel tina tabung tambaga anu didinginkan ku cai sareng dirancang numutkeun diaméter wadah, kapasitas lebur, frékuénsi, daya sareng struktur tungku. Desain koil anu saé ningkatkeun kopling magnét, ngirangan leungitna énergi sareng ngajaga tungku tina panas teuing. Desain koil anu goréng tiasa nyababkeun lebur anu laun, suhu bak anu henteu rata, kaleuwihan catu daya atanapi kagagalan insulasi koil.
| Wewengkon Desain | Praktik Téknik anu Disarankeun | maksud |
|---|---|---|
| Bahan koil | Pipa tambaga anu didinginkan ku cai | Konduktivitas anu luhur sareng panyabutan panas anu tiasa dipercaya |
| Puteran koil | Diitung dumasar kana frékuénsi sareng ukuran wadah | Nyayogikeun distribusi medan magnét anu leres |
| Insulasi koil | Insulasi listrik suhu luhur | Nyegah busur listrik sareng gangguan listrik |
| Kuk magnét | Kuk magnét laminasi opsional | Ningkatkeun efisiensi magnét sareng ngirangan médan nyasar |
| Pangrojong wadah | Dasar tahan api sareng rangka pangrojong mékanis | Pertahankeun posisi wadah anu stabil |
| Mékanisme miring | Ngalengkungkeun sacara manual, listrik atanapi hidrolik | Ningkatkeun kontrol sareng kaamanan tuang |
| Bagian nyekel | Bak mandi atanapi tungku anu diisolasi | Stabilkeun suhu sateuacan dicor |
| Perlengkapan die | Pangrojong kapang anu kaku sareng tiasa disaluyukeun | Ngajaga kasaimbangan sareng stabilitas dimensi |
| Perlengkapan traksi | Rol penarik anu digerakkeun ku servo atanapi inverter | Kontrol kecepatan, tegangan sareng kualitas produk |
| Perlengkapan pendingin | Jaket cai, manifold semprot atanapi pendingin gulungan | Profil solidifikasi kontrol |
Sarat Fixture dumasar kana Bentuk Produk
| Produk Bentuk | Desain Cetakan/Mati | Desain Traksi | Desain cooling |
|---|---|---|---|
| rod | Die grafit buleud atanapi crystallizer | Narik terus-terusan kalayan geteran anu handap | Pendinginan sirkuferensial seragam |
| bar | Motong buleud, pasagi atawa pasagi panjang | Daya tarikan rol anu langkung kuat | Pendinginan anu saimbang pikeun nyingkahan bengkok |
| piring | Kapang datar kalayan dukungan anu stabil | Méja gulung atanapi narik léngkah | Pendinginan area lega kalayan kontrol kerataan |
| Jalur | Celah ipis dadu atanapi gulungan pasagi panjang | Tarikan anu dikontrol tegangan | Pendinginan gulungan atanapi semprotan anu dikontrol |
| Bahan baku kawat | Mangkok buleud leutik | Traksi servo anu alus | Pendinginan anu stabil pikeun nyegah retakan mikro |
Pikeun tuang pelat sareng strip, kaku sareng panyelarasan fixture penting pisan. Malahan ketidaksejajaran die leutik tiasa nyababkeun ketebalan anu henteu rata, retakan ujung atanapi gelombang permukaan. Pikeun bahan baku rod sareng kawat, stabilitas traksi langkung penting sabab geteran nyiptakeun fluktuasi diaméter sareng tanda permukaan. Pikeun tuang bar, cetakan kedah miceun panas anu cekap pikeun nyegah susut bari nyingkahan setrés termal anu kaleuleuwihi.
Sistim kontrol jeung Automation
Sistem kontrol ngoordinasikeun kakuatan lééh, suhu, cai pendingin, kecepatan tuang, tegangan produk sareng panyalindungan kaamanan. Pikeun sistem manual leutik, operator tiasa ngontrol kakuatan sareng kecepatan tarik sacara langsung. Pikeun sistem industri, kontrol PLC sareng HMI disarankeun sabab ningkatkeun pangulangan sareng ngabantosan operator nyimpen resep prosés.
| Fungsi Kontrol | komponen | maksud | Disarankeun Pilihan |
|---|---|---|---|
| Pangaturan kakuatan | Catu daya induksi IGBT | Ngontrol énergi lebur sareng nahan | Kurva kakuatan konstan atanapi kurva kakuatan anu diprogram |
| Pangimeutan suhu | Termokopel, pirometer infrabeureum atanapi probe imersi | Jaga suhu tuang | Tampilan digital nganggo alarm |
| Protéksi cai pendingin | Saklar aliran, sensor tekanan, sensor suhu | Ngajaga koil, catu daya sareng crystallizer | Pareuman interlock otomatis |
| Kadali tarikan | Motor servo atanapi motor inverter | Ngatur kecepatan tuang sareng dimensi produk | Kontrol kecepatan dumasar resep |
| Kontrol tingkat lebur | Sensor pangamatan atanapi tingkat manual | Jaga tekanan sirah logam tetep stabil | Disarankeun pikeun produksi kontinyu |
| Kontrol cooling | Katup aliran, kontrol suhu, kontrol pompa | Kontrol laju solidifikasi | Zona mandiri pikeun die sareng pendinginan sekundér |
| Kontrol panjang produk | Encoder sareng kontrol motong | Potong batang atanapi pelat dugi ka panjang anu dipikahoyong | Pangukuran panjang otomatis |
| Kontrol gulungan | Koil anu dikontrol torsi | Kumpulkeun bahan baku rod, strip atanapi kawat | Eupan balik tegangan pikeun kumparan anu mulus |
| Rekaman alarm | PLC sareng HMI | Lacak kaayaan anu teu normal | Riwayat alarm cai, listrik, suhu sareng motor |
| Interlock kaamanan | Eureun darurat, saklar panto lomari, konci cai | Ngajaga operator sareng peralatan | Diperlukeun pikeun produksi industri |
Babandingan Tingkat Otomatisasi
| Tingkat Otomatisasi | Fitur utama | Pangguna anu Cocog | kauntungan |
|---|---|---|---|
| padoman | Setélan kakuatan manual, observasi casting manual | Laboratorium atanapi casting sesekali | Investasi rendah sareng operasi anu saderhana |
| Semi otomatis | Tampilan suhu digital, traksi inverter, alarm cai | Produksi bengkel leutik | Kontrol anu langkung saé kalayan biaya anu sedeng |
| PLC otomatis | Resep HMI, kontrol kecepatan, rékaman alarm, panyalindungan otomatis | Pabrikan produk tambaga industri | Kabisaulangan anu stabil sareng kasalahan operator anu langkung handap |
| Jalur cerdas khusus | Pencatatan data, pendinginan multi-zona, kontrol panjang, dukungan jarak jauh | Pabrik pangolahan tambaga profésional | Katerlacakan sareng produktivitas anu langkung saé |
Masalah sareng Solusi Umum
| masalah | Bisa Nyababkeun | leyuran | Métode Pencegahan |
|---|---|---|---|
| Retakan permukaan batang | Pendinginan anu kaleuleuwihi, kecepatan tarik anu luhur atanapi suhu tuang anu handap | Ngurangan kagancangan narik sareng saluyukeun cai pendingin | Anggo suhu tuang anu stabil sareng kurva pendinginan anu dikontrol |
| Susut internal bar | Kurangna asupan dahareun atanapi kontrol solidifikasi anu goréng | Saluyukeun tingkat lebur, panjang kapang sareng inténsitas pendinginan | Anggo desain die anu leres sareng traksi anu stabil |
| Bengkokna pelat | Pendinginan anu teu rata atanapi dukungan anu goréng | Ngaimbangkeun pendinginan sareng ningkatkeun rol pangrojong | Anggo panyelarasan kapang datar sareng ranjang pendingin |
| Retakan tepi anu diukir | Die nu teu rata, tegangan nu kaleuleuwihi, atawa pendinginan nu teu rata | Atur posisi dadu sareng ngirangan tegangan | Anggo fixture strip anu tepat sareng kontrol pendinginan ujung |
| Kawat bahan baku pegat nalika ngagambar | Inklusi, retakan mikro atanapi diaméter anu teu stabil | Ningkatkeun kabersihan lebur sareng stabilitas tuang | Anggo tambaga bersih sareng kontrol traksi anu saé |
| Inklusi oksida | Kotoran, panas teuing, atawa miceun slag anu goréng | Bersihkeun muatan sareng miceun terak sateuacan dicor | Anggo bahan panutup sareng hindari panas anu kaleuleuwihi |
| konduktivitas low | Pangotor, pangumpulan oksigén atanapi runtah campuran | Ningkatkeun kamurnian bahan baku sareng panyalindungan lebur | Anggo katoda tambaga atanapi runtah tambaga bersih anu mumpuni |
| Diménsi anu teu stabil | Fluktuasi kecepatan traksi atanapi keausan kapang | Anggo servo traction sareng pariksa kaayaan die | Atur resep speed sareng jadwal pangropéa |
| Maot nempel | Kapang tiis, jarak anu salah atanapi kualitas grafit anu goréng | Panaskeun heula kapang sareng anggo cetakan grafit anu leres | Kontrol suhu kapang sateuacan ngamimitian |
| Konsumsi énergi anu luhur | Insulasi anu goréng, waktos nahan anu lami atanapi ukuran tungku anu salah | Ningkatkeun insulasi sareng ngaoptimalkeun jadwal produksi | Cocogkeun kapasitas tungku sareng kaluaran anu saleresna |
| Leungitna séng dina kuningan | Panas teuing atanapi waktos nahan anu lami | Nurunkeun panas super sareng ngirangan waktos nahan | Anggo kontrol suhu sareng ékstraksi haseup anu akurat |
| Alarm catu daya | Gangguan cai pendingin, masalah arus leuwih atawa insulasi koil | Pariksa sirkuit cai, cocogkeun beban sareng insulasi | Anggo panyalindungan interlock sareng pamariksaan rutin |
Pituduh Seleksi Téknik
Proyék peleburan induksi leutik sareng pengecoran tambaga kontinyu anu suksés kedah dimimitian ku spésifikasi produk ahir, sanés ku harga tungku. Anu mésér kedah nangtoskeun bentuk produk, tingkat bahan, kaluaran, sarat kualitas, catu daya bengkel, kaayaan cai pendingin, rohangan anu sayogi sareng tingkat kamampuan operator.
1. Nangtukeun Wangun Produk
Bahan baku rod, bar, plate, strip, jeung kawat merlukeun sistem tuang anu béda. Batang buleud merlukeun die buleud sarta kecepatan tarikan anu tepat. Batang merlukeun tarikan anu leuwih kuat sarta kontrol lempeng anu leuwih alus. Pelat merlukeun dukungan datar sarta pendinginan anu seragam. Strip merlukeun kontrol ujung jeung kontrol tegangan. Bahan baku kawat merlukeun kabersihan lebur anu alus sarta diaméter anu stabil.
| Produk Bentuk | Patarosan Desain Konci | Fokus Téknik anu Disarankeun |
|---|---|---|
| rod | Diaméter sareng panggunaan akhirna sabaraha? | Kabunderan, kualitas permukaan sareng stabilitas tarikan |
| bar | Buleud, pasagi atawa pasagi panjang? | Lempeng, kapadetan sareng kakuatan kapang |
| piring | Lebar sareng ketebalanna sabaraha? | Karataan, keseragaman pendinginan sareng struktur pangrojong |
| Jalur | Sabaraha toleransi ketebalan sareng kualitas ujungna? | Presisi die, kontrol tegangan sareng profil pendinginan |
| Bahan baku kawat | Naha éta bakal ditarik jadi kawat anu lemes? | Inklusi anu handap, daktilitas anu saé sareng stabilitas diaméter |
2. Pilih Kapasitas dumasar Kaluaran Per Jam
Kapasitas wadahna nyalira teu nangtukeun produktivitas. Pikeun pengecoran kontinyu, kaluaran per jam langkung penting. Tungku kedah ngalemberehkeun tambaga anu cekap pikeun nyayogikeun jalur pengecoran tanpa gangguan anu lami. Pikeun produksi industri anu stabil, bagian penahan anu misah atanapi strategi ngecas kontinyu panginten diperyogikeun.
3. Pilih Métode Casting anu Leres
| Métode Casting | Cocog Pangsaéna | kaunggulan | watesan |
|---|---|---|---|
| Upcasting | Bahan baku batang tambaga sareng kawat anu bébas oksigén | Turbulensi rendah, rod bersih, tata letak kompak | Meryogikeun tingkat lebur anu stabil sareng tarikan anu tepat |
| Casting horizontal | Rod, bar, strip sareng sababaraha pelat kosong | Bentuk kapang anu fleksibel sareng operasi anu gampang | Perlukeun panyelarasan die sareng kontrol pendinginan anu akurat |
| Tuang ka handap | Produksi bar sareng billet | Aliran anu dibantuan ku gravitasi sareng struktur anu saderhana | Meryogikeun kontrol aliran sareng solidifikasi anu ati-ati |
| Cetakan datar | Piring kosong | Cocog pikeun produk anu lega sareng datar | Karataan sareng keseragaman pendinginan mangrupikeun tantangan |
| Casting strip anu dibantuan ku gulungan | Kosong strip | Saé pikeun produk anu ipis terus-terusan | Sarat presisi anu langkung luhur sareng kontrol anu langkung rumit |
4. Cocogkeun Kakuatan sareng Frékuénsi
Tungku leutik biasana nganggo frékuénsi anu langkung luhur sabab beban logam anu langkung alit kéngingkeun kauntungan tina kopling éléktromagnétik anu langkung kuat dina jerona penetrasi anu langkung déét. Crucible anu langkung ageung sareng bets tambaga anu langkung beurat sering nganggo frékuénsi anu langkung handap pikeun penetrasi anu langkung jero sareng pengadukan rendaman anu langkung kuat. HLQ tiasa nyarankeun frékuénsi numutkeun ukuran tungku, bahan, beurat lebur sareng kaluaran produk.
5. Rancang Sistem Pendingin kalawan Leres
Pendinginan sami pentingna sareng peleburan. Koil induksi, catu daya, kristalisasi sareng sistem pendingin sekundér sadayana meryogikeun aliran cai anu stabil. Upami suhu cai pendingin turun teuing, diménsi produk sareng kualitas permukaan tiasa robih. Pikeun panggunaan industri, sistem pendingin loop tertutup disarankeun pikeun ngajagi komponén listrik sareng ngajaga konsistensi prosés.
6. Rencana pikeun Inspeksi Kualitas
| barang | Inspeksi anu Disarankeun | alesan |
|---|---|---|
| rod | Diaméter, buleudna, beungeut, konduktivitas | Penting pikeun panggunaan gambar sareng listrik |
| bar | Lempeng, kapadetan, permukaan, komposisi | Penting pikeun kinerja mesin sareng mékanis |
| piring | Kandel, rata, retakan permukaan, cacad internal | Penting pikeun ngagulung sareng nyetak |
| Jalur | Toleransi ketebalan, retakan ujung, permukaan akhir | Penting pikeun ngagulung, ngiris, sareng nyetak listrik |
| Bahan baku kawat | Inklusi, daktilitas, stabilitas diaméter, konduktivitas | Penting pikeun ngagambar kawat multi-pass |
kaunggulan
| kauntungan | Téknik Harti | Kauntungan Pembeli |
|---|---|---|
| Lebur gancang | Panas dihasilkeun langsung di jero muatan tambaga | Siklus produksi anu langkung pondok sareng output anu langkung luhur |
| Pemanasan listrik anu bersih | Teu aya seuneu langsung di zona lebur | Bengkel anu langkung bersih sareng kontaminasi anu langkung handap |
| Kontrol suhu anu akurat | Kakuatan tiasa disaluyukeun gancang | Kualitas tuang anu stabil sareng laju runtah anu langkung handap |
| Bentuk produk anu fleksibel | Cetakan anu béda-béda tiasa ngahasilkeun batang, batang, pelat, strip atanapi bahan baku kawat | Hiji platform lebur ngadukung sababaraha produk |
| perenah kompak | Kapadetan daya anu luhur sareng desain peralatan modular | Cocog pikeun bengkel alit sareng sedeng |
| Keseragaman logam campuran anu saé | Ngaduk éléktromagnétik ningkatkeun nyampurkeun mandi | Produk paduan tambaga anu langkung konsisten |
| Poténsi oksidasi anu langkung handap | Teu aya seuneu durukan anu langsung ngahubungi lebur | Pamulihan bahan anu langkung saé nalika prosésna dijaga |
| Automation cocog | Bisa ngahijikeun PLC, HMI, servo traction sareng alarm | Pangulangan anu langkung saé sareng operasi anu langkung gampang |
| Cocog pikeun didaur ulang | Bisa ngolah runtah tambaga jeung runtah paduan anu bersih | Ngarobah runtah jadi produk satengah jadi anu berharga |
| Operasi hémat énergi | Pemanasan langsung ngirangan leungitna panas anu teu perlu | Biaya operasi anu langkung handap dibandingkeun sareng pemanasan bahan bakar anu kirang insulasi |
Babandingan: Peleburan Induksi vs Peleburan anu Dibeuleum ku Bahan Bakar
| barang | Peleburan sareng Pengecoran Induksi | Peleburan Bahan Bakar | Koméntar Téknik |
|---|---|---|---|
| Sumber panas | Pemanasan éléktromagnétik | Seuneu gas, minyak atanapi bahan bakar sanésna | Induksi méré réspon gancang sareng pemanasan anu bersih |
| kadali hawa | Tepat sareng tiasa diatur | Leuwih laun sareng kirang langsung | Penting pikeun tuang kontinyu |
| Lingkungan bengkel | Panas durukan anu langkung bersih sareng kirang | Leuwih loba knalpot jeung panas radiasi | Induksi langkung saé pikeun bengkel anu kompak |
| Résiko oksidasi | Handap kalawan bak mandi katutup | Leuwih luhur kalawan paparan seuneu muka | Penting pikeun konduktivitas tambaga |
| Kalenturan ngamimitian-eureun | alus | Lalaunan | Mangpaat pikeun produksi batch leutik |
| hal nu ngajadikeun otomatis | Gampang ngahijikeun | Leuwih hese | Induksi langkung cocog sareng kontrol PLC |
| Fokus pangropéa | Catu daya, koil, wadah, sareng sistem pendingin | Sistem burner, refraktori, sareng knalpot | Duanana peryogi pangropéa anu dijadwalkeun |
watesan
| Watesan | Kunaon eta Perkara | Kumaha Ngaturna |
|---|---|---|
| Investasi awal anu langkung luhur | Catu daya, koil, pendinginan sareng kontrol casting langkung mahal tibatan peleburan manual anu saderhana | Evaluasi total biaya kalebet énergi, kualitas, tanaga gawé sareng pamulihan |
| Katergantungan kana cai pendingin | Catu daya, koil sareng kristalizer kedah didinginkan | Anggo pendingin cai loop katutup anu stabil |
| Sensitivitas bahan baku | Runtah kotor nyababkeun inklusi sareng konduktivitas anu goréng | Milah, beberesih sareng uji bahan baku |
| Pelatihan operator diperyogikeun | Suhu, kecepatan tarikan, sareng pendinginan kedah dikoordinasikeun | Nganggo prosedur standar sareng kontrol resep |
| Pakéan wadah | Paduan tambaga sareng siklus termal ngonsumsi wadah peleburan | Pilih wadah anu cocog sareng parios sacara rutin |
| Pakakas husus produk | Rod, bar, plate sareng strip peryogi citakan anu béda | Rencanakeun parabot numutkeun jajaran produk |
| Résiko haseup kuningan | Séng bisa nguap dina suhu anu luhur | Anggo pangeluar haseup sareng hindari panas teuing |
| Teu idéal pikeun produksi massal anu ageung pisan waé | Pabrik batang tambaga anu ageung panginten peryogi jalur terpadu kapasitas luhur | Anggo sistem ieu pikeun produksi alit sareng sedeng anu fleksibel |
Naha Milih Peralatan Induksi HLQ?
Peralatan Induksi HLQ museur kana solusi pemanasan induksi industri pikeun ngalemberehkeun, nempa, matri, ngakeraskeun, pemanasan awal, perlakuan panas pasca las sareng pamrosésan termal khusus. Pikeun proyék peleburan induksi leutik sareng tungku tuang rod/bar/pelat/strip/kawat tambaga kontinyu, HLQ tiasa nyayogikeun dukungan rékayasa ti analisis prosés dugi ka konfigurasi peralatan.
Proyék tuang tambaga meryogikeun langkung ti ngan ukur awak tungku. Éta meryogikeun kakuatan, frékuénsi, desain koil, pilihan wadah, metode nahan, struktur kapang, alat narik, sistem pendingin sareng logika otomatisasi anu leres. HLQ tiasa ngabantosan pembeli meunteun jinis bahan, target produksi, bentuk produk, tegangan bengkel, kaayaan cai pendingin sareng sarat otomatisasi sateuacan nyarankeun solusi alat anu praktis.
| Area Dukungan HLQ | Kauntungan Pelanggan | Nilai proyék |
|---|---|---|
| Pilihan catu daya | Kakuatan sareng frékuénsi anu leres pikeun ngalemberehkeun tambaga | Ningkatkeun kecepatan lebur sareng efisiensi énergi |
| Desain tungku khusus | Kapasitas tungku cocog sareng produksi anu saleresna | Ngahindarkeun alat-alat anu kurang kakuatan atanapi kaleuleuwihi |
| Desain coil desain | Kopling, pendinginan, sareng reliabilitas anu langkung saé | Ningkatkeun stabilitas jangka panjang |
| Integrasi sistem pengecoran | Rod, bar, plate, strip atanapi wire casting tiasa disaluyukeun | Ngarojong sababaraha produk tambaga |
| Konfigurasi otomatisasi | PLC, HMI, alarm sareng kontrol resep sayogi | Ngurangan kasalahan operator |
| Perencanaan sistem pendingin | Koil, catu daya sareng pendinginan kristal cocog | Ningkatkeun kaamanan sareng kualitas produk |
| Rékayasa aplikasi | Saran prosés pikeun tambaga, kuningan sareng perunggu | Ngasingkeun waktos commissioning |
| Desain perenah kompak | Alat-alatna tiasa nampung rohangan bengkel anu terbatas | Mangpaat pikeun pabrik leutik sareng sedeng |
| Pangrojong saatos-penjualan | Pituduh pamasangan, operasi sareng pangropéa | Ningkatkeun reliabilitas produksi |
FAQ
1. Naon ari tungku peleburan induksi leutik sareng tungku tuang tambaga kontinyu?
Ieu mangrupikeun sistem terpadu anu ngalemberehkeun tambaga atanapi paduan tambaga ku cara pemanasan induksi sareng ngalungkeun logam cair sacara terus-terusan kana batang, batang, pelat, strip atanapi bahan baku kawat ngalangkungan cetakan anu dikontrol sareng alat penarik.
2. Produk naon waé anu tiasa dihasilkeun?
Ieu tiasa ngahasilkeun batang tambaga, batang tambaga, pelat tambaga kosong, strip tambaga kosong sareng bahan baku kawat alit. Rentang produk anu pasti gumantung kana desain kapang, sistem pendingin sareng alat traksi.
3. Bahan naon waé anu tiasa dilebur?
Tungku ieu tiasa ngalemberehkeun tambaga murni, tambaga bébas oksigén, tambaga éléktrolitik, sésa tambaga bersih, kuningan, perunggu, perunggu fosfor, perunggu aluminium sareng paduan tambaga anu sanésna.
4. Naha éta tiasa ngolah runtah tambaga?
Muhun. Éta tiasa ngolah sésa tambaga anu bersih, tapi sésa-sésa éta kedah disortir, dibersihkeun sareng dikeringkeun. Minyak, insulasi, baja, aluminium sareng logam campuran anu teu dipikanyaho kedah dipiceun sateuacan dilebur.
5. Rentang kakuatan naon anu disarankeun?
Sistem leutik bisa ngagunakeun 15–80 kW, sedengkeun produksi bengkel sering ngagunakeun 80–350 kW. Jalur cor tambaga anu kaluaranna leuwih luhur bisa merlukeun 300–500 kW atawa daya anu disaluyukeun.
6. Frékuénsi mana anu cocog pikeun ngalemberehkeun tambaga?
Sistem lebur induksi tambaga leutik sareng sedeng has ngagunakeun sakitar 0.5–20 kHz, gumantung kana ukuran wadah, peringkat daya, beurat muatan sareng pangadukan anu diperyogikeun.
7. Naha hiji tungku tiasa ngahasilkeun rod, bar, plate sareng strip?
Hiji platform lebur induksi tiasa ngadukung modul casting anu béda-béda, tapi unggal bentuk produk biasana meryogikeun desain die, fixture, traction, sareng cooling nyalira.
8. Naha upcasting langkung saé tibatan horizontal casting?
Upcasting sering langkung dipikaresep pikeun batang tambaga anu bersih sareng bahan baku kawat. Casting horizontal langkung fleksibel pikeun batang, batang, strip sareng sababaraha pelat kosong. Métode anu pangsaéna gumantung kana produk ahir.
9. Kumaha oksidasi tiasa dikirangan?
Anggo bahan baku anu bersih, hindari panas anu kaleuleuwihi, kurangi waktos nahan, tutup wadah anu leleh, miceun terak kalayan ati-ati sareng anggo atmosfir pelindung nalika diperyogikeun konduktivitas anu luhur.
10. Naha strip tambaga boga retakan sisi?
Retakan sisi bisa disababkeun ku pendinginan anu teu rata, tegangan anu kaleuleuwihi, teu sejajarna die, atawa suhu tuang anu salah. Solusina nyaéta ku cara ngaoptimalkeun sejajarna die, kasaimbangan pendinginan, jeung kecepatan tarikan.
11. Naha diaméter batang tambaga robah-robah?
Fluktuasi diaméter tiasa disababkeun ku kecepatan tarikan anu teu stabil, karusakan kapang, geter, fluktuasi suhu atanapi pendinginan anu teu konsisten. Traksi servo sareng resep prosés anu stabil ngabantosan ngarengsekeun masalah ieu.
12. Sistem pendingin naon anu diperyogikeun?
Sistem pendingin loop tertutup disarankeun pikeun catu daya induksi, koil, sareng kristalizer. Cai pendingin anu stabil ningkatkeun kaamanan, umur alat, sareng kualitas tuang.
13. Naha éta tiasa ngahasilkeun tambaga anu bébas oksigén?
Muhun, éta tiasa dikonfigurasi pikeun produksi tambaga bébas oksigén, tapi meryogikeun muatan anu luhur, permukaan lebur anu kajaga, tuangan turbulénsi anu handap, sareng kontrol prosés anu ketat.
14. Naha sistem ieu cocog pikeun tuang kuningan?
Muhun. Éta tiasa ngadamel rod kuningan, batangan sareng strip, tapi leungitna séng sareng haseupna kedah dikontrol ku manajemen suhu sareng ventilasi anu leres.
15. Naon bédana antara bahan baku rod sareng kawat?
Batang bisa dipaké langsung atawa diolah maké mesin, sedengkeun bahan baku kawat biasana digambar jadi kawat nu leuwih leutik. Bahan baku kawat merlukeun inklusi nu leuwih handap, daktilitas nu leuwih alus, jeung diaméter nu leuwih stabil.
16. Inspeksi naon waé anu diperyogikeun pikeun produk anu parantos réngsé?
Pamariksaan umum kalebet kualitas permukaan, diménsi, lempengan, kerataan, konduktivitas, komposisi kimia sareng uji cacad internal gumantung kana aplikasi akhir.
17. Sabaraha lami teu instalasi?
Waktu pamasangan gumantung kana ukuran tungku induksi , tingkat otomatisasi, sistem pendingin, kompleksitas jalur cor, sareng persiapan bengkel. Sistem anu alit langkung gancang dipasang tibatan jalur produksi anu otomatis pinuh.
18. Naha jalur casting tiasa diotomatisasi?
Muhun. Sistem ieu tiasa nganggo PLC, HMI, kontrol resep, servo traction, alarm pendingin, kontrol panjang sareng rékaman data pikeun produksi anu langkung stabil.