
Naon Ari Mesin Brazing Induksi?
An mesin brazing induksi nyaéta alat pemanasan industri anu dianggo pikeun ngahijikeun dua atanapi langkung bagian logam ku cara manaskeunana nganggo induksi éléktromagnétik sareng ngalembereh a logam pangisi patri antara permukaan sendi.
Teu siga las, patri induksi biasana henteu ngalemberehkeun logam dasar . Ngan logam pangisi anu lebur, ngalir kana celah sambungan, sareng ngabentuk beungkeut metalurgi anu kuat saatos niiskeun.
Hal ieu loba dipaké pikeun:
|
aplikasi |
Bagian has |
|---|---|
|
HVAC & kulkas |
Sambungan tabung tambaga, sambungan kuningan, distributor |
|
Automotive |
Penukar panas aluminium, pipa bahan bakar, sensor |
|
Industri listrik |
Busbar tambaga, konektor, terminal |
|
Produksi alat |
Ujung karbida, bilah gergaji, pakakas motong |
|
mesin |
Poros baja, bushing, ring, gir |
|
Plumbing |
Sambungan pipa tambaga/kuningan |
Kumaha Cara Kerja Brazing Induksi?
Brazing induksi jalan ku cara ngagunakeun arus bolak-balik frékuénsi luhur pikeun nyiptakeun médan magnét di sabudeureun benda kerja. Médan magnét ieu ngainduksi arus listrik di jero bagian logam, ngabalukarkeun éta panas gancang.
Prosés Gawé Dasar
Power Supply
     ↓
High-Frequency Current
     ↓
Induction Coil
     ↓
Alternating Magnetic Field
     ↓
Eddy Currents in Metal Parts
     ↓
Rapid Local Heating
     ↓
Filler Metal Melts and Flows
     ↓
Joint Cools and Solidifies
Komponen Utama Mesin Brazing Induksi
|
komponen |
fungsi |
|---|---|
|
Catu daya induksi |
Ngarobah daya input jadi arus frékuénsi sedeng/luhur |
|
coil induksi |
Ngahasilkeun medan magnét di sabudeureun daérah patri |
|
Sistem cai tiis |
Niiskeun koil sareng catu daya |
|
trafo |
Cocogkeun tegangan/arus kana koil sareng benda kerja |
|
Logam pangisi patri |
Ngalembereh sareng ngeusian celah sendi |
|
Fluks atanapi atmosfir pelindung |
Nyegah oksidasi nalika dipanaskeun |
|
Perlengkapan atanapi jepitan |
Ngajaga bagian-bagian tetep lempeng nalika dibrashing |
Prosés Brazing Induksi Léngkah-léngkah
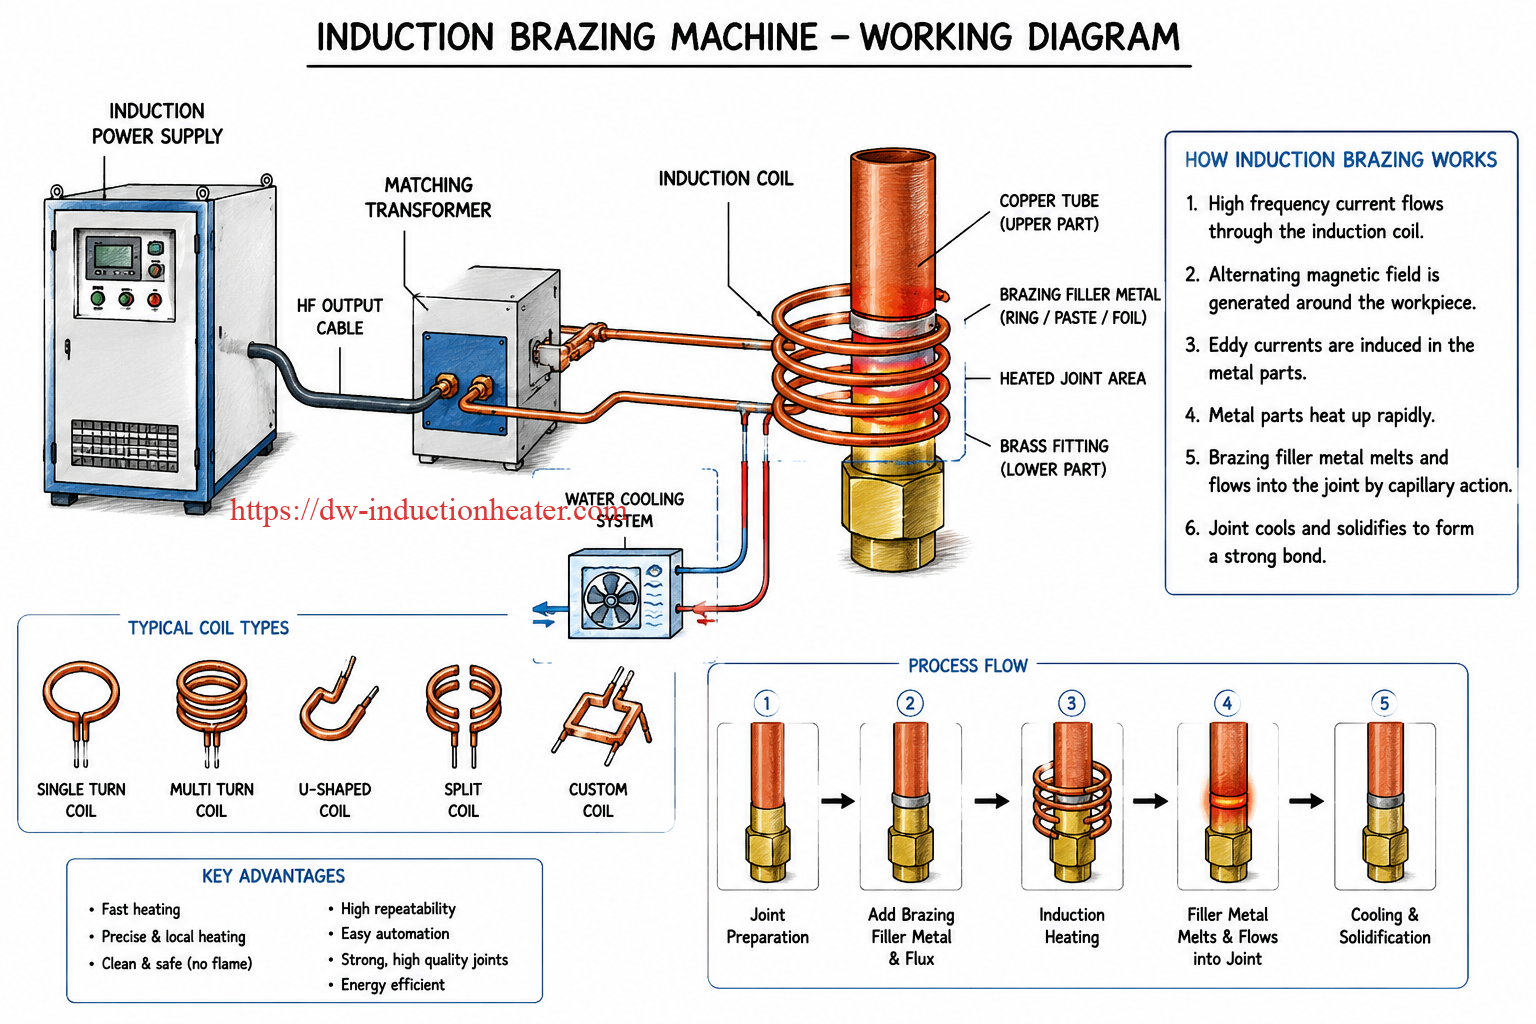
1. Persiapan Gabungan
Bagian-bagianna kedah bersih sareng dipasang kalayan leres. Minyak, oksida, karat, sareng kokotor kedah dipiceun sateuacan dipatri.
Celah sambungan anu merenah penting pisan. Upami celahna ageung teuing, pangisi tiasa henteu ngabentuk sambungan anu kuat. Upami celahna alit teuing, pangisi tiasa henteu ngalir kalayan leres.
Jarak brazing anu umum:
|
Kombinasi Bahan |
Disarankeun Gap |
|---|---|
|
Tambaga ka tambaga |
0.02-0.10 mm |
|
Tambaga ka kuningan |
0.03-0.12 mm |
|
Waja ka waja |
0.04-0.15 mm |
|
Karbida ka baja |
0.03-0.10 mm |
|
Aluminium ka aluminium |
0.05-0.20 mm |
2. Tambahkeun Logam Pangisi Brazing
Logam pangisi tiasa disayogikeun sapertos kieu:
|
Tipe Pangeusi |
conto |
|---|---|
|
Cincin patri |
Sambungan pipa tambaga |
|
Kawat patri |
Dahar manual atanapi otomatis |
|
Pasta patri |
Bagian leutik, kontak listrik |
|
Foil patri |
Sambungan datar, parabot karbida |
|
Batang patri |
Operasi brazing manual |
Logam pangisi anu umum di antarana:
|
Bahan Dasar |
Logam Pangisi Umum |
|---|---|
|
Tambaga/tambaga |
Paduan tambaga fosfor |
|
Tambaga/kuningan |
Paduan patri pérak |
|
Baja/baja |
Paduan pérak, paduan tambaga |
|
Karbida/baja |
Paduan pérak-tambaga-séng |
|
Aluminium/aluminium |
Paduan aluminium-silikon |
3. Pasangkeun Kumparan Induksi di Sakuriling Sambungan
Kumparan induksi dirancang dumasar kana bentuk bagianna. Kumparan éta kedah manaskeun daérah sambungan sacara rata.
Jenis-jenis kumparan anu umum:
|
Jenis Coil |
Aplikasi anu Cocog |
|---|---|
|
Koil puteran tunggal |
Sambungan cincin, sambungan leutik |
|
Koil multi-putaran |
Sambungan tabung, poros, bushing |
|
Gulungan bentuk U |
Pemanasan sisi, bagian datar |
|
Koil pamisah |
Bagian anu ageung atanapi hésé dimuat |
|
Koil bentuk khusus |
Bagian géométri husus |
4. Mimitian Pemanasan Induksi
Nalika mesin dihurungkeun, arus frékuénsi luhur ngalir ngaliwatan koil induksi. Médan magnét manaskeun bagian logam sacara langsung.
Logam pangisi ngahontal suhu leburna teras ngalir kana sambungan ku aksi kapiler.
Salaku conto:
|
material |
Suhu Brazing Khas |
|---|---|
|
Patri tambaga |
650-850 ° C |
|
Pangeboran kuningan |
650-800 ° C |
|
Patri baja |
750-950 ° C |
|
Patri karbida |
700-850 ° C |
|
Patri aluminium |
580-620 ° C |
5. Cooling jeung Solidification
Saatos logam pangisi ngalir pinuh kana sambungan, pemanasan eureun. Sambungan niiskeun sacara alami atanapi ku cara pendinginan anu dikontrol. Sakali padet, logam pangisi nyiptakeun beungkeutan anu kuat antara bagian-bagianna.
Naha Brazing Induksi Éfisién
brazing induksi gancang sabab panas dihasilkeun di jero logam éta sorangan, henteu ditransfer tina seuneu atanapi tungku éksternal.
Babandingan sareng Pematrian Seuneu
|
barang |
induksi Brazing |
Seuneu Brazing |
|---|---|---|
|
Métode pemanasan |
Pemanasan éléktromagnétik |
Seuneu gas |
|
Laju manaskeun |
Kacida gancangna |
medium |
|
kadali hawa |
pas |
Gumantung kana kaahlian operator |
|
kabisaulangan |
luhur |
leuwih handap |
|
hal nu ngajadikeun otomatis |
gampil |
hese |
|
Pemanasan lokal |
alus teuing |
Kurang pas |
|
oksidasi |
Turunkeun ku fluks/gas anu pas |
luhur |
|
Sarat kamampuh operator |
Handap saatos setelan |
luhur |
|
Konsistensi produksi |
Saé pisan |
variabel |
Kaunggulan Mesin Brazing Induksi
- Kacepetan pemanasan gancang
Daérah sendi sering tiasa dipanaskeun dina sababaraha detik. - Pemanasan lokal anu akurat
Ngan daérah patri anu dipanaskeun, ngirangan distorsi. - Operasi anu bersih sareng aman
Teu perlu seuneu muka. - Repabilitas tinggi
Waktu pemanasan, daya, sareng suhu tiasa dikontrol sacara akurat. - Otomatisasi anu gampang
Cocog pikeun patri robot, produksi conveyor, sareng sistem dahar otomatis. - Usum énergi
Panas dipusatkeun langsung kana benda kerja. - Kualitas sendi anu langkung saé
Pemanasan anu seragam ngabantosan logam pangisi ngalir sacara rata.
Pilihan Mesin Brazing Induksi Khas
|
Jenis Workpiece |
Daya anu Disarankeun |
Range frékuénsi |
|---|---|---|
|
Sambungan tabung tambaga leutik |
5–15 kW |
100–500 kHz |
|
Sambungan tambaga/kuningan HVAC |
10–30 kW |
50–300 kHz |
|
Pakakas patri karbida |
15–40 kW |
30–200 kHz |
|
Bagian baja/tambaga |
25–60 kW |
20–100 kHz |
|
Rakitan baja ageung |
60–160 kW |
10–50 kHz |
|
Patri aluminium |
10–80 kW |
20–100 kHz |
Conto Basajan: Brazing Induksi Tabung Tambaga
Pikeun pipa tambaga sareng pas kuningan:
- Bersihkeun tabung sareng sambunganna.
- Selapkeun tabung tambaga kana pas kuningan.
- Pasangkeun cingcin patri pérak di sabudeureun sambunganna.
- Larapkeun fluks upami diperyogikeun.
- Posisikan kumparan induksi di sekeliling sambungan.
- Panaskeun salami sababaraha detik.
- Cingcin patri lebur teras ngalir kana sambungan.
- Eureunkeun manaskeun sareng antepkeun sambunganna tiis.
Hasilna: sambungan anu dibra anu bersih, kuat, sareng kedap bocor.
Dina Kecap-kecap Saderhana
Mesin patri induksi ngagunakeun koil induksi pikeun manaskeun bagian logam sacara gancang sareng lokal. Nalika daérah sambungan ngahontal suhu patri, logam pangisi lebur, ngalir kana celah sambungan, sareng ngabeungkeut bagian-bagian éta.
Ieu mangrupikeun metode mematri anu gancang, bersih, hemat énergi, sareng tiasa diulang-ulang, khususna cocog pikeun tabung tambaga, perlengkapan kuningan, alat karbida, bagian baja, komponén aluminium, sareng jalur produksi otomatis.